Wiedza branżowa
Stan mokrej masy określa stabilność wytłaczania
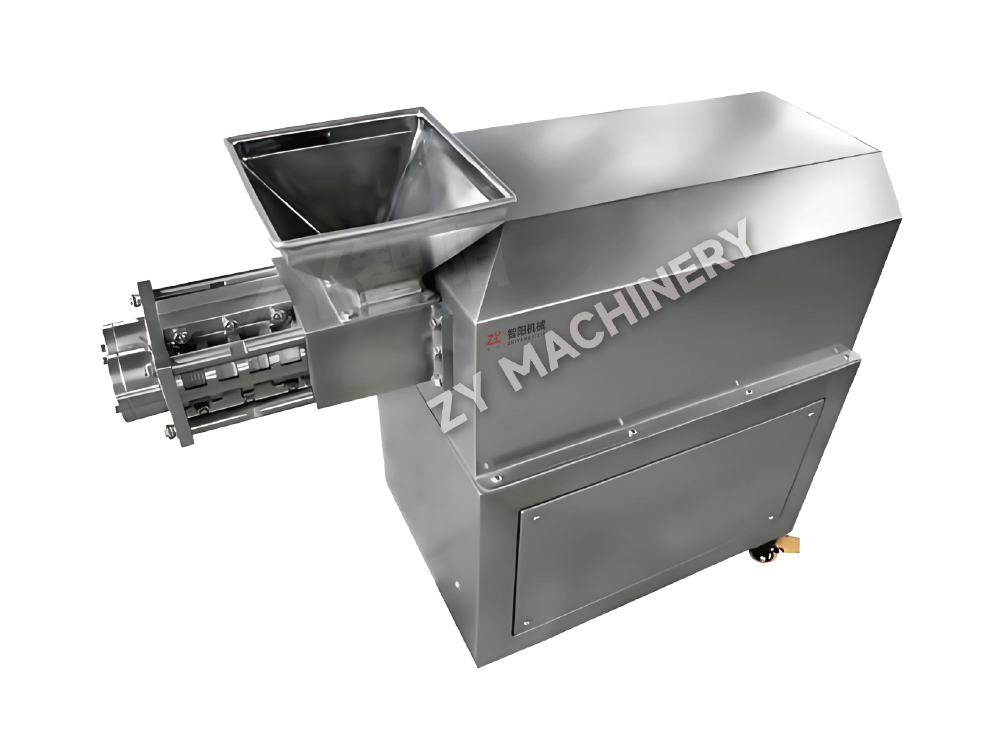
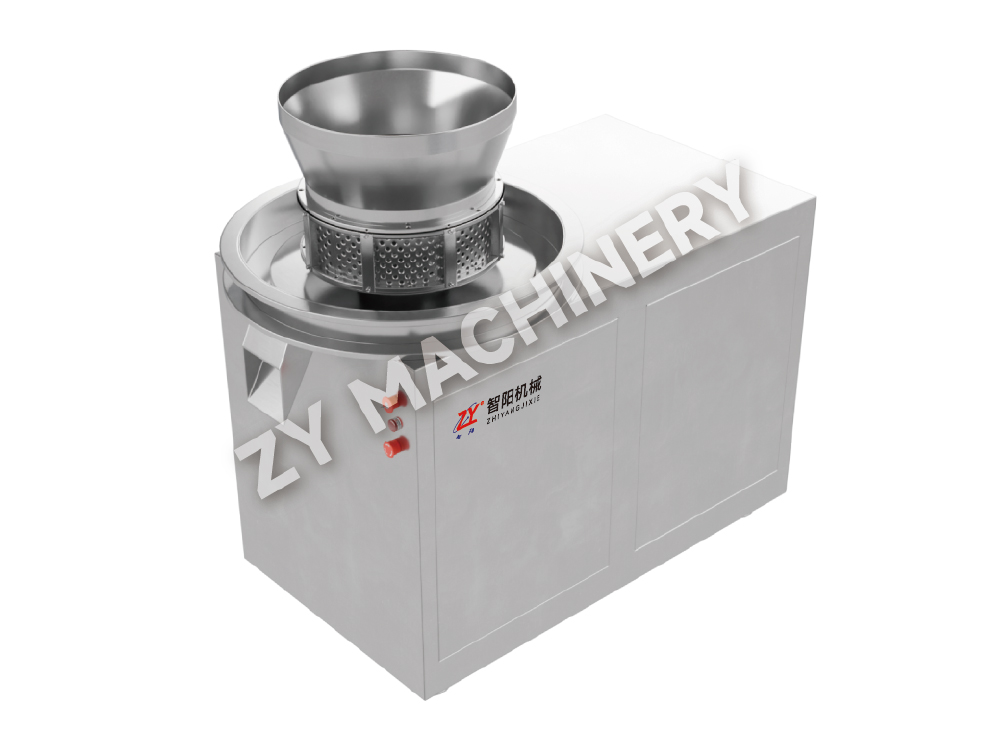
Dla Granulatory wytłaczające , najbardziej wpływową zmienną na wejściu często nie jest samo ciśnienie wytłaczania, ale stan mokrej masy wchodzącej do beczki. Rozkład spoiwa, równomierność wilgoci, czas mieszania i kolejność zwilżania decydują o tym, czy materiał przepływa w sposób ciągły, czy naprzemiennie pomiędzy blokowaniem a tworzeniem słabych pasm.
Praktyczne znaki zaobserwowane podczas prób
| Obserwacja | Możliwa przyczyna procesu | Regulacja próbna |
|---|---|---|
| Nici pękają natychmiast po rozładowaniu | Niewystarczająca plastyczność lub nierównomierny rozkład spoiwa | Sprawdź szybkość dodawania cieczy i czas mieszania na mokro |
| Otwory matrycy okresowo blokują się | Zbyt mokra masa, aglomerowany proszek lub słabe wstępne wymieszanie | Sprawdź poziom wilgoci i jednorodność suchej mieszanki |
| Średnica nici jest zmienna | Niespójność paszy lub nierównomierna gęstość mokrej masy | Ustabilizuj podawanie i potwierdź konsystencję mieszania partii |
Stabilna, równomiernie uplastyczniona mokra masa zwykle zmniejsza dalsze prace korekcyjne skuteczniej niż zwiększenie siły wytłaczania. W ZY wykorzystujemy próby materiałowe, aby połączyć parametry mieszania z zachowaniem przy wytłaczaniu, zanim zaproponujemy konfigurację produkcyjną.
Wybór otworów matrycy wokół docelowej trasy granulatu
Wybór otworu matrycy powinien opierać się na wymaganym wyniku końcowym, a nie samym wyglądzie pasma. Okrągłe otwory matrycy są powszechnie wybierane, gdy ekstrudaty wchodzą w etap sferonizacji, natomiast ukształtowane otwory mogą być istotne, gdy geometria pasma lub zachowanie podczas suszenia ma cel funkcjonalny.
Pytania po stronie kupującego, które warto potwierdzić przed wyborem sprzętu
- Czy oczekuje się, że produkt pozostanie w postaci ekstrudatu, czy też zostanie zaokrąglony w sferonizatorze?
- Jaki zakres wielkości cząstek jest dopuszczalny po suszeniu i przesiewaniu?
- Czy formuła zawiera składniki lepkie, ścierne, wrażliwe na ciepło lub wysoce elastyczne?
- Czy wiele produktów będzie wymagało wymiennych płyt matrycy lub łatwego czyszczenia pomiędzy partiami?
Mniejsze otwory mogą obsługiwać cele o drobniejszych granulkach, ale mogą również zwiększać opór i sprawiać, że słabe przygotowanie mokrej masy będzie bardziej widoczne. Większe otwory mogą zwiększyć potencjał przepustowości podczas wytwarzania pasm wymagających różnych warunków sferonizacji i suszenia.
Nasze podejście inżynieryjne ZY polega na dopasowaniu wyboru matrycy do charakterystyki materiału, oczekiwanej wydajności i zamierzonej trasy dalszej obróbki, zamiast traktować płytę matrycy jako izolowane akcesorium.
Wytłaczanie i sferonizację należy oceniać jako jedno ogniwo procesu
Gdy wymagane są okrągłe granulki lub peletki, wydajności wytłaczania nie można oceniać jedynie na podstawie tego, czy powstają ciągłe pasma. Pasmo musi także mieć odpowiednią wytrzymałość, wilgotność i plastyczność, aby umożliwić kontrolowane pękanie i zaokrąglanie podczas sferonizacji.
Jak wydajność wytłaczania wpływa na jakość pelletu
| Stan wytłoczki | Prawdopodobny efekt sferonizacji | Punkt oceny |
|---|---|---|
| Zbyt suche lub łamliwe | Wyższe powstawanie drobnych cząstek i nieregularnych cząstek | Poziom spoiwa i rozkład cieczy |
| Zbyt miękki lub lepki | Aglomeracje lub mokre masy przewymiarowane | Poziom wilgoci i punkt końcowy mieszania na mokro |
| Spójny i plastyczny | Bardziej kontrolowane zaokrąglanie i rozkład rozmiaru | Powtarzalność w różnych partiach |
Dla pellet production, acceptable extrusion output means strands that process well in the next step, not merely strands that exit the die. ZY może zintegrować kwestie wytłaczania i sferonizacji w jedną praktyczną ścieżkę procesu.
Co należy sprawdzić przed przejściem z partii próbnych do produkcji
Zwiększanie skali powinno zachować stan materiału, w którym podczas wywoływania wytworzono akceptowalne granulki. Większy Granulator wytłaczania nie odtwarza automatycznie wyników laboratoryjnych, chyba że jednorodność mieszania, dodatek cieczy, czas przebywania mokrej masy, obciążenie wytłaczające, zachowanie podczas wyładowania i dalsze postępowanie zostaną uwzględnione.
Przydatne zapisy dotyczące potwierdzania sprzętu i procesu
- Udokumentuj kolejność mieszania na sucho, metodę przygotowania spoiwa, czas dodawania cieczy i czas mieszania na mokro.
- Zarejestrować ciągłość pasma, stan powierzchni, tendencję do blokowania matrycy, trend obciążenia silnika i temperaturę tłoczenia, jeśli ma to zastosowanie.
- Porównaj rozkład wielkości mokrych granulek, kształt sferonizowanych cząstek, jeśli ma to zastosowanie, reakcję na suszenie i końcową wydajność po przesianiu.
- Potwierdź dostęp do czyszczenia, wymagania dotyczące zmiany produktu, konstrukcję stykającą się z materiałem i dostępną przestrzeń instalacyjną.
Dla pharmaceutical, nutraceutical, veterinary, biotechnology, food powder, and additive applications, the preferred configuration may differ substantially even at similar nominal capacities. Product behavior during wetting and extrusion is the more reliable design basis.
W ZY opracowujemy propozycje sprzętu w oparciu o testowalne parametry procesu i warunki wdrożenia na miejscu, pomagając kupującym przejść od prób formułowania do funkcjonalnej linii granulacji przy mniejszej liczbie założeń dotyczących zwiększania skali.