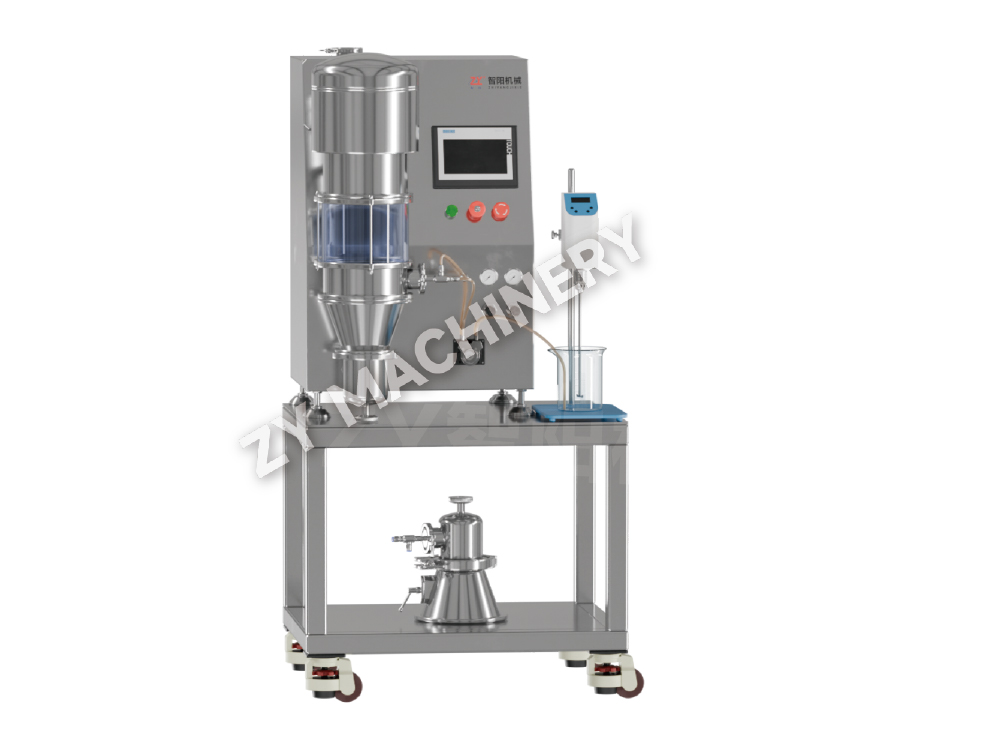
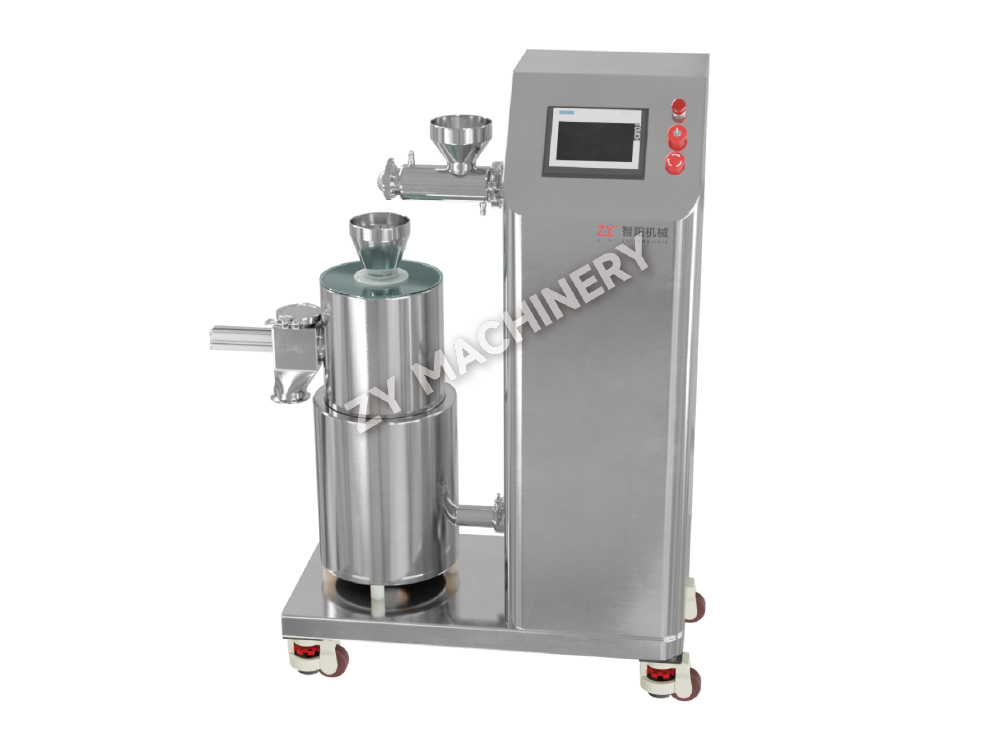
Maszyna laboratoryjna do granulacji na mokro z wymienną miską GHL R&D
Laboratoryjna maszyna do granulacji na mokro z wymienną miską GHL R&D je.....

Ograniczanie rzadko pojawia się jako samodzielny projekt. Pojawia się po cichu: nowa cząsteczka o znacznie niższym dopuszczalnym stężeniu narażenia zawodowego, obserwacja dotycząca kurzu osiadającego na poręczy korytarza, operator, który wspomina, że godzinę po zmianie proszek nadal ma gorzki smak. Gdy zaczniesz szukać, cała linia – od pomieszczenia ważenia do stacji mycia pojemników – wygląda nieco inaczej.
Projektujemy i budujemy sprzęt do obsługi proszku i dozowania substancji stałych w Changzhou, a kwestia izolacji pojawia się w niemal każdej rozmowie, którą prowadzimy z inżynierami ds. procesów. Co ciekawe, rozmowa prawie nigdy nie zaczyna się od „potrzebujemy izolatora”. Zaczyna się od produktu, wielkości partii i o wiele bardziej praktycznego pytania: jaka ilość tego materiału może dotrzeć do osób obsługujących linię?
W produkcji farmaceutycznej hermetyzacja chroni jednocześnie w trzech kierunkach: operatora przed produktem, produkt przed operatorem i środowiskiem oraz produkt przed innymi produktami poprzez zanieczyszczenie krzyżowe. Większość programów zabezpieczających dzieli tę pracę na dwie warstwy.
Obie warstwy wyrażone są w tym samym języku. Dopuszczalny poziom narażenia w miejscu pracy (OEL) opisuje, jaka ilość materiału unoszącego się w powietrzu jest uznawana za akceptowalną w ciągu jednej zmiany roboczej, a zakres narażenia w miejscu pracy (OEB) grupuje produkty w niewielką liczbę praktycznych kategorii. Każda decyzja dotycząca sprzętu na późniejszym etapie — uszczelnienia, typ filtra, metoda przesyłu, walidacja czyszczenia — wypływa z tego zakresu, dlatego warto ją uzgodnić przed napisaniem specyfikacji technicznej.
Z naszego doświadczenia wynika, że rzadko zdarza się, aby linia została utracona w wyniku jednego dramatycznego naruszenia. Wycieka w małych, powtarzających się momentach, gdy materiał jest otwarty na pomieszczenie przez kilka sekund. Typowi podejrzani są zgodni:
Każde z nich dotyczy sprzętu i interfejsu, a nie kwestii dyscypliny. Operatorzy pracują w pobliżu źle zaprojektowanego punktu przeładunkowego; nie obchodzą tego bezpiecznie.
Poniższa tabela przedstawia rodzaj orientacji, jaką stosujemy na początku dyskusji nad projektem. Jest celowo zgrubny, ponieważ dokładne pomiary zależą od toksyczności produktu, mocy, postaci fizycznej i sposobu obsługi linii.
| Zespół | Typowy OEL (µg/m3, 8-godzinny TWA) | Co zwykle jest potrzebne |
|---|---|---|
| OEB 1 | 1000 i więcej | Wentylacja ogólna, wyciąg lokalny w miejscach powstawania pyłu |
| OEB 2 | 100 do 1000 | Zamknięty transfer, bezpyłowe ładowanie, podstawowy wyciąg lokalny |
| OEB 3 | 10 do 100 | Zamknięty sprzęt, zamknięte ładowanie, zatwierdzone czyszczenie |
| OEB 4 | 1 do 10 | Zamknięte zawory przesyłowe lub otwory rękawicowe, ładowanie izolatora, CIP z walidacją |
| OEB 5 | Poniżej 1 | W pełni zabezpieczone linie, obsługa izolatora lub robota, dedykowana walidacja czyszczenia |
Częstym błędem jest określenie pomieszczenia dla najwyższego pasma na obiekcie, pozostawiając sprzęt otwarty. Odwrotna sytuacja – ciężki sprzęt w niekontrolowanym pomieszczeniu – jest równie powszechna i równie droga.
Większość prac zabezpieczających na stałej linii dozowania jest wykonywana za pomocą zaskakująco krótkiej listy urządzeń, a dobrą wiadomością jest to, że można je dodawać do istniejącej linii etapami.
Bezpyłowe stacje ładowania i transport próżniowy zastępują wiadro i otwartą pokrywę. Materiał pobierany jest z zamkniętego pojemnika, przenoszony przez zamkniętą linię i rozładowywany bezpośrednio do mieszalnika, granulatora lub leja zasypowego. Gdy liczy się dokładność dozowania, połączona stacja ważenia i podawania umożliwia dozowanie wagowe bez konieczności otwierania procesu.
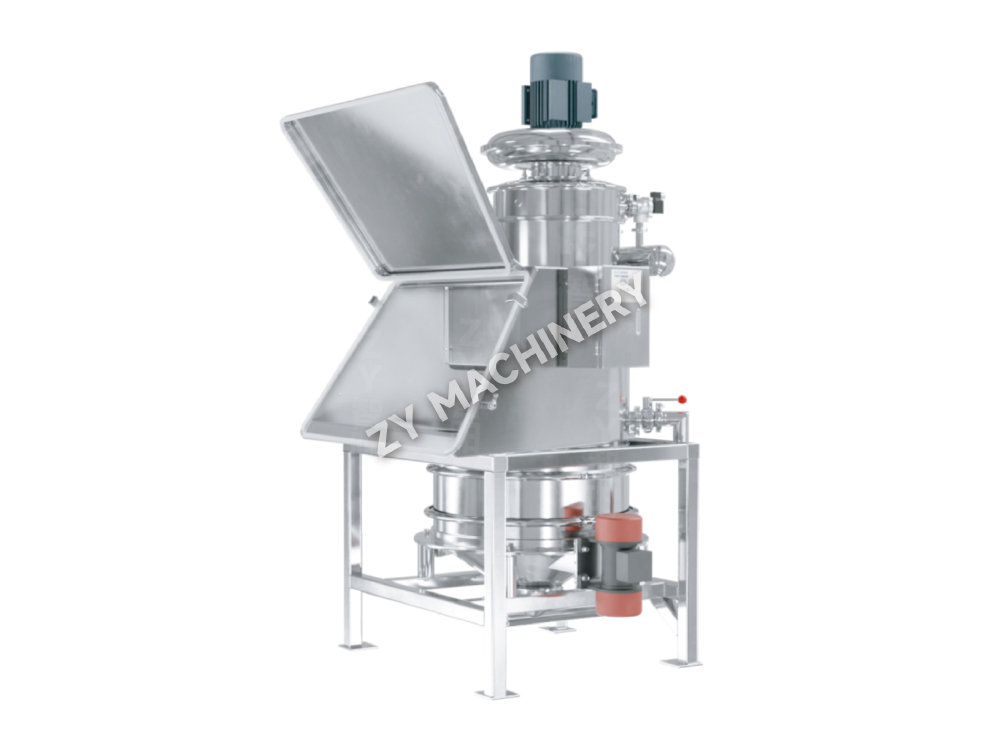 Bezpyłowa stacja zasilająca TLZ do załadunku proszku i granulatu Kontroluje kurz podczas załadunku materiałów proszkowych i ziarnistych w produkcji farmaceutycznej, spożywczej i chemicznej, z pulsacyjnym czyszczeniem filtra i opcjonalnym usuwaniem żelaza, przesiewaniem lub kruszenie. Zobacz produkt →
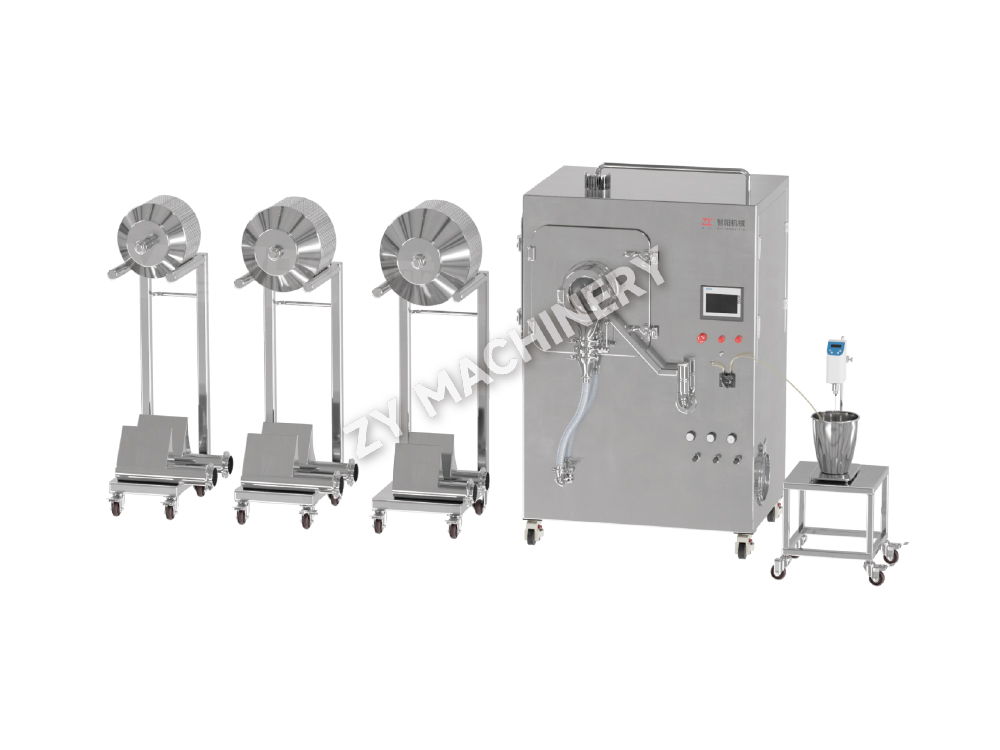
W przypadku wyższych pasm barierą musi być sam sprzęt. Uszczelnione misy granulacyjne, zamknięte porty do pobierania próbek, porty rękawicowe i interfejsy z dzielonymi zaworami zmniejszają liczbę otwierań procesu. Tam, gdzie produkt wymaga rzeczywiście zamkniętego środowiska, linia produkcyjna o dużej pojemności w postaci stałej zapewnia mieszanie, granulację, suszenie i powlekanie w jednej zamkniętej kopercie.
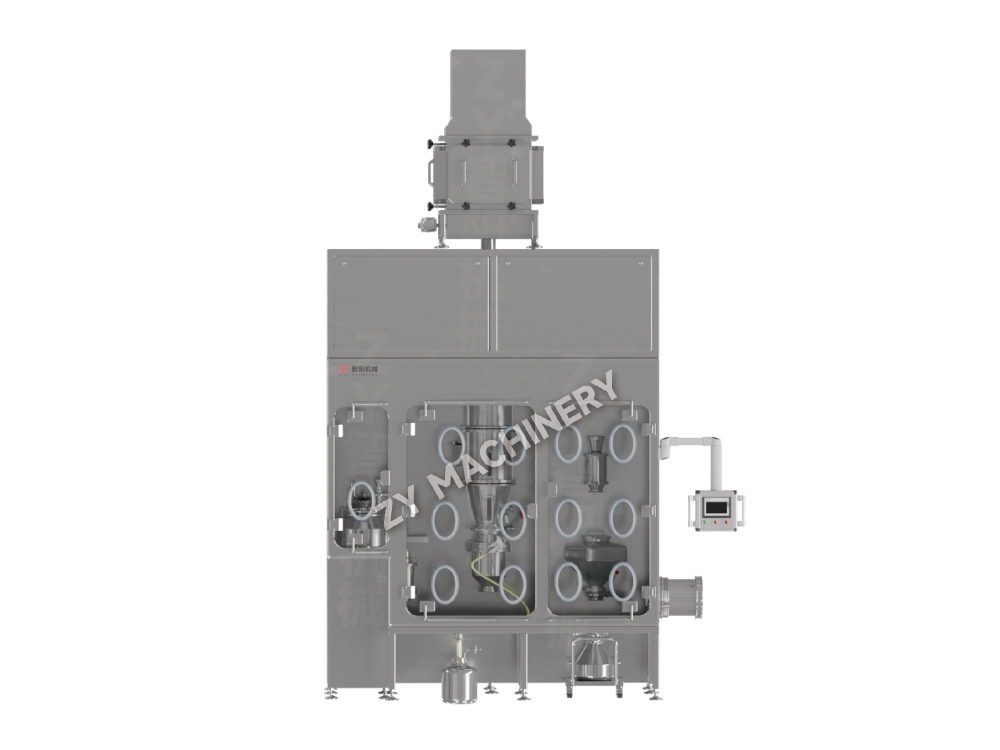 Linia produkcyjna GFH R&D do produkcji substancji stałych o dużej pojemności Zintegrowana linia zawierająca bardzo mocne tabletki, kapsułki i granulki z ochroną OEB4/OEB5 i modele od 1 do 20 kg/partię. Zobacz produkt →
Pojemnik, którego nie można oczyścić, nie jest pojemnikiem — jest akumulacją. Myjnie pojemników i mobilne stacje CIP umożliwiają czyszczenie pojemników i sprzętu w obiegu zamkniętym o sprawdzonych parametrach, zamiast ręcznego szorowania w otwartym pomieszczeniu. Różnica pojawia się zarówno w ocenie czyszczenia, jak i w narażeniu operatora.
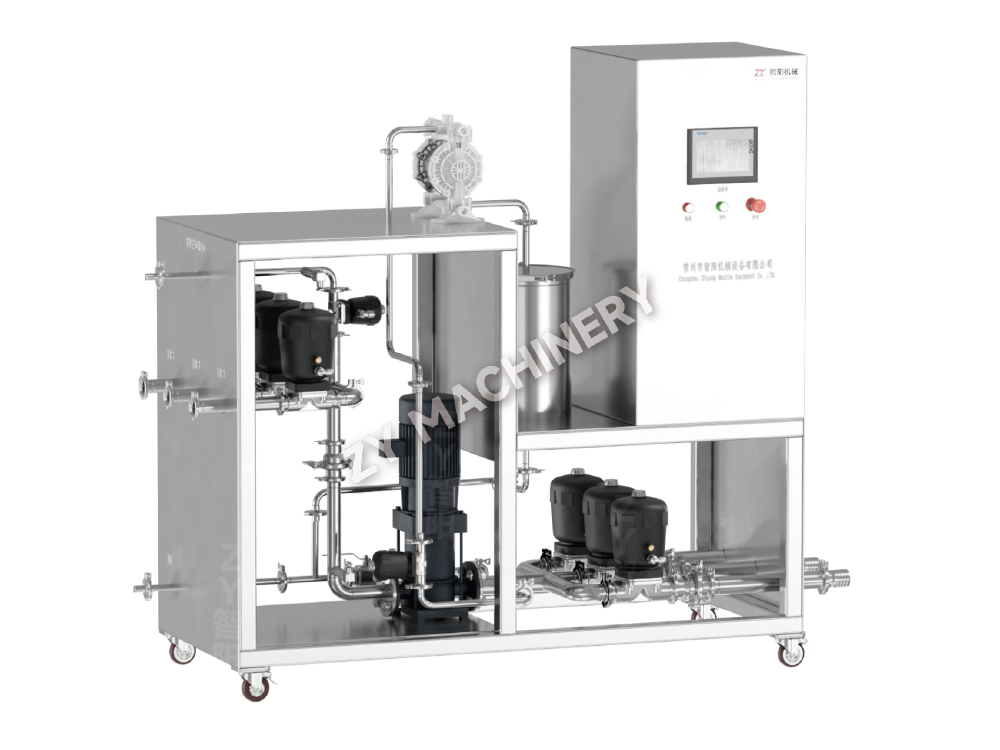 Mobilna stacja czyszcząca QWQY CIP do urządzeń dozujących substancje stałe Zapewnia automatyczne czyszczenie na miejscu komór mieszalnika, granulatora i powlekarki w modelach od 5 do 15 m³/h oraz ręczne czyszczenie wysokociśnieniowe. Zobacz produkt →
Jeśli nadal porównujesz opcje dodatkowego zabezpieczenia, to przewodnik kupującego dotyczący izolatorów i kabin z przepływem dolnym obejmuje decyzje podejmowane po stronie pomieszczenia, które są powiązane ze sprzętem.
Nawyki powstrzymywania kształtują się w trakcie rozwoju. Metoda, która działa pod wyciągiem w skali gramowej, często nie ma bezpośredniego odpowiednika przy 200 kg, a luka powoduje, że projekty tracą czas. Praktyczną odpowiedzią jest utrzymanie tej samej logiki procesu w obu skalach: tej samej metody ładowania, tych samych zasad przenoszenia, tego samego podejścia do pobierania próbek, po prostu innego rozmiaru.
Dlatego budujemy jednostki laboratoryjne, które odzwierciedlają ich odpowiedniki produkcyjne — granulację z wysokim ścinaniem na skalę laboratoryjną, przetwarzanie w złożu fluidalnym, powlekanie i zamknięte jednostki produkcyjne. Kiedy metoda laboratoryjna i metoda produkcji przebiegają w tej samej kolejności, transfer techniczny staje się zadaniem dotyczącym wymiarowania, a nie przeprojektowaniem.
Niezależnie od dostawcy, pytania te zwykle oddzielają wykonalną koncepcję zabezpieczenia od broszury:
Ograniczanie nie jest rywalizacją w tym, kto może zamknąć więcej. Nadmiernie określona izolacja spowalnia linię, komplikuje czyszczenie i często zmusza operatorów do stosowania obejść, które są gorsze niż pierwotne ryzyko. Właściwym rozwiązaniem jest zazwyczaj niewielka liczba dobrze dobranych barier umieszczonych dokładnie tam, gdzie eksponowany jest proszek, wspartych na pomieszczeniu, które wykonuje swoją część pracy.
Kiedy siadamy z zespołem odpowiedzialnym za proces, pierwsza godzina rzadko kiedy w ogóle poświęcona jest sprzętowi. Chodzi o produkt, historię partii i ludzi, którzy będą obsługiwać linię przez następne dziesięć lat. Z tego wynika sprzęt — i zwykle kończy się to prościej, niż wszyscy się spodziewali.
Chcesz być na bieżąco?
Skontaktuj się z nami za pośrednictwem poniższego adresu e-mail.
Nie martw się o spam. My też tego nienawidzimy!
Klient mobilny
Konto wideo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail: zy@zy-drying.com
Identyfikator WeChata
Prawa autorskie 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Wszelkie prawa zastrzeżone  Producent sprzętu do dozowania substancji stałych doustnie