


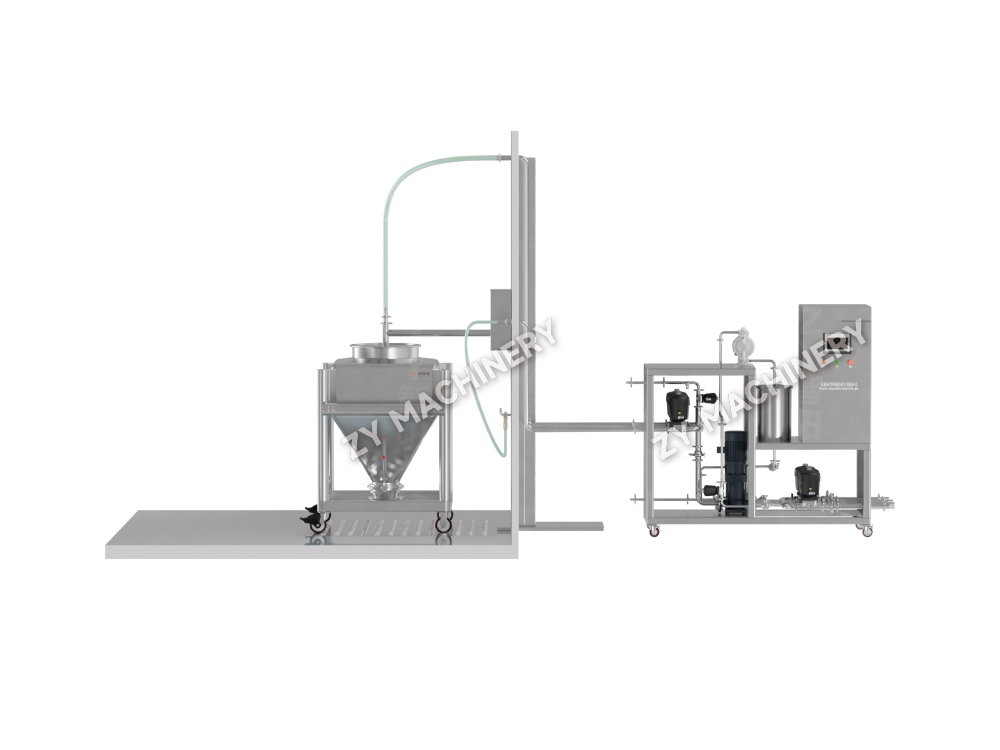
Półautomatyczna pralka do pojemników NTQW
Półautomatyczna pralka pojemników NTQW służy do czyszczenia pośrednich p.....

W 2026 r. ponad 30% leków będących w fazie opracowywania sklasyfikowano jako silne lub bardzo silne. Liczba ta szybko rośnie. Pojedynczy gram związku cytotoksycznego lub stężonego hormonu może stwarzać realne zagrożenie dla zdrowia operatorów i ryzyko skażenia krzyżowego sąsiednich linii produkcyjnych. Istnieją rozwiązania w zakresie zabezpieczeń farmaceutycznych, które pozwalają zarządzać tym ryzykiem — precyzyjnie i niezawodnie.
Zasadniczo hermetyzacja w kontekście farmaceutycznym oznacza wykorzystanie systemów inżynieryjnych zapobiegających niekontrolowanemu przedostawaniu się aktywnych składników farmaceutycznych (API) do miejsca pracy i chroniących produkt przed skażeniem środowiska. Systemy te tworzą określoną barierę wokół procesu, kontrolując przepływ powietrza, ciśnienie i transfer materiału, dzięki czemu operatorzy nigdy nie mają bezpośredniego kontaktu z niebezpiecznymi substancjami, a lek nigdy nie wychwytuje niepożądanych cząstek z otaczającego powietrza.
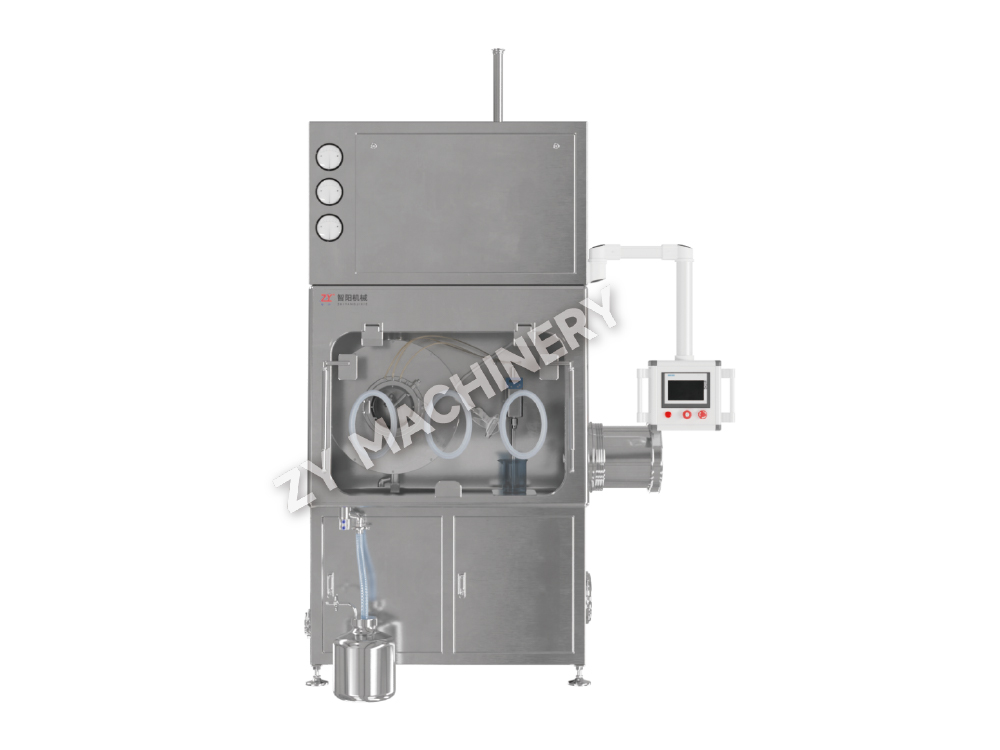
Zakres technologii powstrzymywania jest szeroki. Oferta obejmuje proste elastyczne izolatory i komory rękawicowe o sztywnych ściankach, aż po zaawansowane kabiny z przepływem dolnym i systemy barier o ograniczonym dostępie (RABS). Właściwy wybór zależy od toksyczności substancji czynnej, postaci dawkowania i skali produkcji. Wspólnym wątkiem jest filozofia „ograniczenia na etapie projektowania”: każdy element wyposażenia — od komory rękawicowej w skali laboratoryjnej po izolator do pełnej produkcji — musi płynnie integrować się z procesami poprzedzającymi i końcowymi, zachowując jednocześnie certyfikowany poziom ochrony operatora.
Typowe typy sprzętu obejmują:
Skuteczność dowolnego rozwiązania mierzona jest w nanogramach lub mikrogramach na metr sześcienny danych dotyczących stężenia powietrza, potwierdzona zastępczym monitorowaniem i regularnymi cyklami certyfikacji. Ostateczny cel jest prosty: gwarantowane środowisko pracy.
Zgodność nie jest opcjonalna. Trzy filary regulacyjne kształtują sposób, w jaki firmy farmaceutyczne projektują, zatwierdzają i obsługują swoje systemy bezpieczeństwa. Zrozumienie wymagań każdego z nich i miejsc, w których się one pokrywają, pozwala zbudować strategię powstrzymywania, która przejdzie audyty bez nadmiernego projektowania.
Załącznik 1 EU GMP skupia się na sterylnych produktach leczniczych, ale jego zasady wykraczają obecnie daleko poza aseptyczne napełnianie. W wersji z 2022 r. wprowadzono wyraźne sformułowania dotyczące wymogów w zakresie hermetyzacji silnych związków, wymagając od producentów stosowania systemów zamkniętych lub technologii izolatorów, gdy produkt mógłby zaszkodzić operatorowi lub środowisku. Wytyczne nalegają na minimalizację interwencji człowieka, ciągłe monitorowanie różnic ciśnień i udokumentowanie limitów narażenia operatora.
USP <800> oferuje obiektyw północnoamerykański. Dotyczy to niebezpiecznych leków stosowanych w placówkach opieki zdrowotnej, ale ma duży wpływ na praktyki wytwarzania produktów farmaceutycznych. Definiuje skuteczność zabezpieczenia w kategoriach „braku wykrywalnych zanieczyszczeń” na wycieranych próbkach i wymaga technicznych środków kontroli, takich jak wentylowane obudowy do mieszania. W warunkach produkcyjnych równoważnym wymaganiem jest utrzymanie stężeń w powietrzu w miejscu pracy poniżej określonej wartości granicznej narażenia zawodowego (OEL) i wykazanie tego poprzez rutynowe pobieranie próbek powietrza.
ISO 14644-7, chociaż technicznie jest normą dla pomieszczeń czystych, zapewnia terminologię dotyczącą separacji i zabezpieczenia. Definiuje kategorie takie jak „strefa otwarta”, „strefa zamknięta” i „urządzenie oddzielające” oraz wyznacza ramy testowania i klasyfikacji urządzeń zabezpieczających. Norma wymaga testów szczelności na poziomie filtra i obudowy, testów spadku ciśnienia dla izolatorów i pomiarów czasu regeneracji po zdarzeniu zanieczyszczenia.
Poniższa tabela przedstawia najważniejsze parametry powstrzymywania OEB 4/5 w tych trzech ramach.
| Parametr | Załącznik 1 GMP UE | USP <800> | ISO 14644-7 |
|---|---|---|---|
| Docelowe stężenie w powietrzu | <1 µg/m3 (8h TWA, zależny od związku) | Na podstawie OEL; zazwyczaj <0,1 µg/m3 dla substancji silnych | Zdefiniowane przez klasę pomieszczenia czystego i urządzenie oddzielające |
| Różnica ciśnień | ≥10 Pa ujemne do sąsiednich pomieszczeń | Podciśnienie wymagane w obudowach niebezpiecznych | Podciśnienie dla obudowy z otwartym przodem |
| Szybkość wymiany powietrza (ACH) | Nie przepisany; projekt zależy od ryzyka | Minimum 12 ACH dla pomieszczeń niebezpiecznych | Zgodnie z wymogami docelowej klasy ISO |
| Wymóg testu szczelności | Rękawice i rękawy izolujące: co miesiąc | Uszczelniona integralność obudowy podczas instalacji | Spadek ciśnienia: strata <0,5% obj./h |
| Monitorowanie powierzchni | Wytrzyj próbki w poszukiwaniu silnych związków | Brak wykrywalnych zanieczyszczeń | Klasyfikacja na podstawie liczby cząstek |
Spełnienie wszystkich trzech standardów często oznacza wybór szczelnego izolatora ze zintegrowaną centralą wentylacyjną, automatyczną regulacją ciśnienia i udokumentowanym protokołem czyszczenia – zamiast zwykłej kabiny z przepływem w dół. Firmy, które od początku dostosowują swoją inżynierię bezpieczeństwa do tych przepisów, unikają późniejszych kosztownych modernizacji.
Żadna technologia nie pasuje do każdego procesu. Decyzja zwykle sprowadza się do równowagi pomiędzy bezpieczeństwem operatora, ochroną produktu, nakładami inwestycyjnymi i elastycznością operacyjną. Obecnie na rynku dominują trzy szerokie kategorie: izolatory o sztywnych ściankach, kabiny zabezpieczające z przepływem w dół i systemy jednorazowego użytku. Każdy z nich zapewnia inną kopertę wydajności.
Izolatory stanowią złoty standard w przypadku najwyższych wymagań w zakresie izolacji. Izolator do twardej ściany to w pełni uszczelniona obudowa z portami rękawicowymi, połączonymi portami przesyłowymi i dedykowanym systemem HVAC. Może stale utrzymywać stężenie w powietrzu poniżej 10 ng/m3, dzięki czemu nadaje się do związków OEB 5 i aseptycznego przetwarzania. Początkowy koszt jest znaczny — często 2–3 razy większy niż w przypadku kabiny z przepływem w dół — a cykle czyszczenia i odkażania wydłużają partię o kilka godzin. Jednakże w przypadku produktów, których po prostu nie da się obsłużyć w żaden inny sposób, izolator nie podlega negocjacjom.
Budki z przepływem dolnym oferują inny kompromis. Wykorzystują jednokierunkowy strumień powietrza, który wymiata cząsteczki z dala od operatora i wprowadza je do systemu filtracji, tworząc bezpieczną strefę pracy bez fizycznej bariery z przodu. Są szybsze w montażu, łatwiejsze w czyszczeniu i idealnie nadają się do zastosowań OEB 3 i niektórych OEB 4, takich jak pobieranie próbek, dozowanie lub kompresja tabletek. Ograniczeniem jest poleganie na dyscyplinie operatora: nagły ruch ramienia może zakłócić przepływ powietrza i chwilowo zwiększyć ryzyko narażenia. Nowoczesne kabiny rozwiązują ten problem dzięki inteligentnemu monitorowaniu przepływu powietrza, które automatycznie dostosowuje prędkość wentylatora, aby utrzymać bezpieczną kurtynę powietrzną nawet w przypadku zmiany obecności operatora.
Systemy pojemników jednorazowego użytku stanowią rosnący kompromis. Wstępnie zmontowane elastyczne izolatory, torby do przenoszenia i jednorazowe torby na rękawiczki są dostarczane w stanie sterylnym i gotowym do użycia. Całkowicie eliminują potrzebę sprawdzania czyszczenia pomiędzy partiami, co jest głównym czynnikiem wpływającym na czas i koszt podczas pracy z lekami cytotoksycznymi lub cytostatycznymi. Roczne koszty operacyjne wynikają z materiałów eksploatacyjnych, a nie z amortyzacji kapitału. Haczyk polega na wytwarzaniu odpadów. Artykuły jednorazowego użytku tworzą stały strumień odpadów stałych stanowiących zagrożenie biologiczne, a koszt jednostkowy może sprawić, że będą one nieekonomiczne w przypadku linii produkcyjnych o bardzo dużej objętości. Mimo to w przypadku materiałów do badań klinicznych i scenariuszy produkcji kontraktowej z częstą zmianą produktu podejście jednorazowego użytku często zapewnia najkrótszy całkowity czas realizacji.
| Technologia | Odpowiedni poziom OEB | Zakres CapEx | Czas czyszczenia (na partię) | Kluczowa zaleta |
|---|---|---|---|---|
| Izolator twardej ściany | OEB 4–5 | Wysoki (400–1,2 mln USD) | 6–12 godzin (VHP lub CIP) | Maksymalne bezpieczeństwo operatora |
| Budka z przepływem dolnym | OEB 3–4 | Umiarkowany (80–250 tys. USD) | 1–3 h (wycieranie ręczne) | Niski koszt, wysoka dostępność dla operatora |
| Jednorazowy izolator/torba | OEB 3–5 | Bardzo niski (10–50 tys. USD za sztukę) | 0 h (po użyciu wyrzucić) | Zerowe ryzyko skażenia krzyżowego |
Częstym błędem jest wybieranie technologii bazującej wyłącznie na OEL związku. Równie ważna jest skala produkcji, częstotliwość zmiany produktu i dostępna powierzchnia. Elastyczny pakiet opakowań z 20 różnymi interfejsami API miesięcznie będzie atrakcyjny dla systemów jednorazowego użytku; dedykowana, hitowa linia obsługująca jeden produkt przez trzy lata uzasadnia stałą inwestycję w izolator.
Cena zakupu mówi tylko ułamek historii. Prawidłowe porównanie finansowe uwzględnia całkowity koszt w całym cyklu życia środka trwałego – zwykle od 7 do 10 lat – obejmujący instalację, kwalifikację, materiały eksploatacyjne, energię, robociznę i utrzymanie zgodności. Oceniany w ten sposób obraz może się całkowicie odwrócić.
Rozważmy zakład średniej wielkości obsługujący 100 partii produkcyjnych rocznie na poziomach bezpieczeństwa OEB 4. Izolator do twardej ściany może kosztować z góry 800 000 dolarów. Po dodaniu instalacji, walidacji i modyfikacji obiektu CapEx wzrasta do 1,1 miliona dolarów. Roczne koszty obejmują wymianę filtrów (15 000 USD), materiały eksploatacyjne w postaci odparowanego nadtlenku wodoru (25 000 USD), energię do HVAC (35 000 USD przy 0,10 USD/kWh) oraz dwóch operatorów zatrudnionych na pełny etat do czyszczenia i zmiany rękawic (120 000 USD rocznie). Łączna suma w ciągu 5 lat zbliża się do 2,3 miliona dolarów. Jeśli aktywo działa przez 10 lat, roczny koszt amortyzacji znacznie spada, co sprawia, że izolator jest najbardziej ekonomiczną opcją w przypadku długich kampanii.
Podejście jednorazowego użytku dla tych samych 100 partii wiąże się z zupełnie inną trajektorią kosztów. Elastyczny sprzęt izolujący kosztuje tylko 45 000 dolarów, ale każda partia wymaga nowej jednorazowej komory, której cena wynosi 8000 dolarów. Samo to dodaje 800 000 dolarów rocznie. Koszty energii są niższe (10 000 USD), ponieważ nie są potrzebne cykle HVAC sprawdzające czyszczenie, a dzięki prostszym procedurom zmiany koszty pracy operatora spadają do 60 000 USD. W ciągu 5 lat suma osiągnie około 4,5 miliona dolarów, co stanowi prawie dwukrotność kwoty całkowitej izolatora. System jednorazowego użytku generuje ogólnie większe wydatki, ale nie wymaga prawie żadnego zaangażowania kapitału z góry, co czyni go atrakcyjnym, gdy udzielenie zamówienia jest nadal niepewne lub gdy oczekuje się na zatwierdzenie produktu.
Prawdziwym punktem zwrotnym jest częstotliwość partii i czas trwania kampanii. Jeśli firma produkuje mniej niż 50 partii rocznie na danej linii, często wygrywa jednorazowy produkt. Powyżej 100 partii rocznie trwałe rozwiązanie ze stali nierdzewnej zapewnia doskonałą ekonomikę w całym okresie eksploatacji. Poniższa tabela przedstawia 5-letni całkowity koszt posiadania dla scenariusza obejmującego 100 partii rocznie.
| Kategoria kosztów | Izolator twardej ściany | Budka z przepływem dolnym | System jednorazowego użytku |
|---|---|---|---|
| Sprzęt i instalacja | 1100 dolarów | 200 dolarów | 45 dolarów |
| Roczne materiały eksploatacyjne | 40 dolarów rocznie | 10 dolarów rocznie | 800 dolarów rocznie |
| Energia (5 lat) | 175 dolarów | 60 dolarów | 50 dolarów |
| Praca (czyszczenie, obsługa) | 60 dolarów0 | 250 dolarów | 300 dolarów |
| Łącznie 5 lat | 2275 dolarów | 560 dolarów | 4395 dolarów |
Kabina z przepływem w dół pozostaje najtańszą opcją, gdy autentyczność związku mieści się w bezpiecznych granicach wydajności. Jednakże w przypadku OEB 5 kabina nie jest nawet realną opcją, więc porównanie zawęża się do izolatorów i izolatorów jednorazowego użytku, a przewaga kosztowa stałego izolatora w całym okresie eksploatacji stale rośnie po drugim roku eksploatacji.
Doustne stałe postacie dawkowania – tabletki i kapsułki – wydają się proste na powierzchni. Kiedy jednak składnik aktywny jest bardzo silny, cały łańcuch produkcyjny staje się serią wyzwań związanych z ograniczaniem rozprzestrzeniania się wirusa. Obsługa proszków z natury powoduje powstawanie pyłu, a na każdym etapie przenoszenia istnieje ryzyko uwolnienia cząstek do pomieszczenia, chyba że sprzęt jest specjalnie zaprojektowany do przechowywania proszków.
Nowoczesna linia OSD dla silnych związków musi integrować ochronę w pięciu kluczowych punktach. Pierwszy to etap ładowania i dozowania materiału. Tutaj, A bezpyłowa stacja karmienia ze zintegrowaną filtracją HEPA i systemem ciągłego wkładu pozwala operatorom wprowadzać surowe API do procesu bez konieczności otwierania worka bezpośrednio do pomieszczenia. Proszki trafiają do szczelnego pojemnika transferowego, który pod podciśnieniem przechodzi do następnej operacji jednostkowej.
Następnie przychodzi miksowanie. Mieszanie o dużej mocy wymaga sprzętu z technologią dzielonego zaworu lub portu alfa-beta do ładowania i rozładowywania. A system mieszania farmaceutycznego przeznaczony do mocnych proszków może być blenderem pojemnikowym lub mikserem bębnowym wyposażonym w nadmuchiwane uszczelki, które zapobiegają wydostawaniu się proszku nawet przy prędkościach obrotowych 15 obr./min. Samo naczynie mieszające pełni rolę granicy ograniczającej i pozostaje zamknięte przez cały cykl.
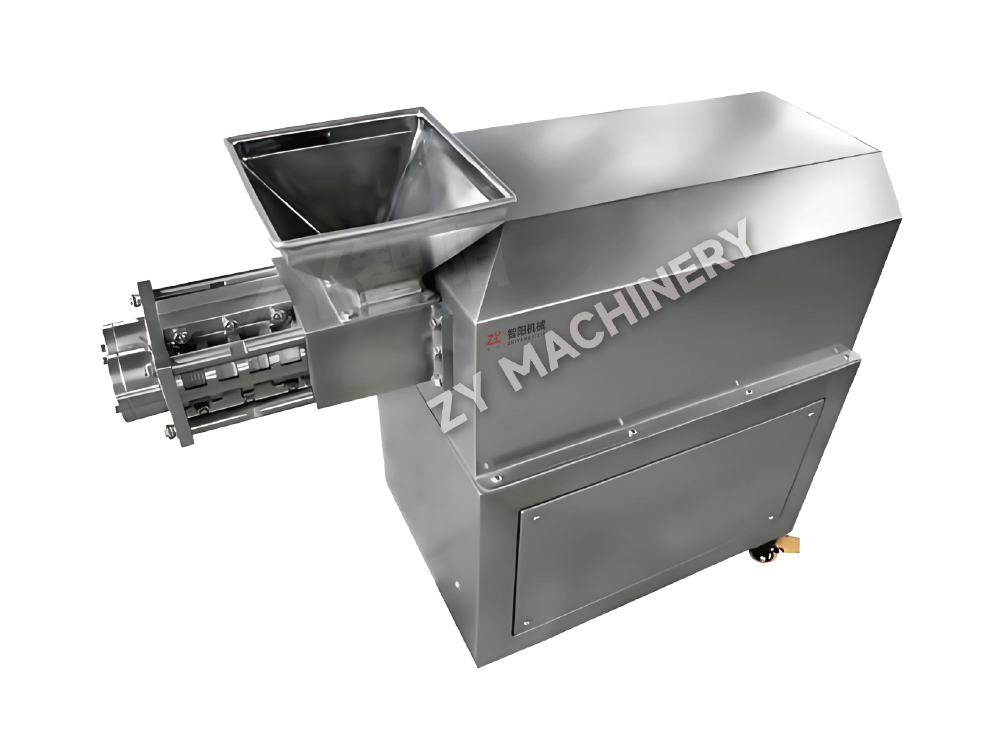
Granulacja jest trzecim punktem integracji i często najbardziej wymagającym. Granulatory mokre o wysokim ścinaniu muszą być wyposażone w pokrywę zabezpieczającą z otworem rękawicowym i systemem mycia na miejscu (WIP). Operator dodaje roztwór środka wiążącego przez sterylny łącznik, podczas gdy miska pozostaje zamknięta. Po uformowaniu granulki są przenoszone pneumatycznie do suszarki bez przerywania obudowy. Do granulacji na sucho, a zagęszczarka walcowa ze zintegrowaną obudową wykorzystuje ciągły mechanizm uszczelniający, aby zapobiec wyciekaniu wstęgi i płatków, co jest częstym punktem awarii w starszych konstrukcjach.
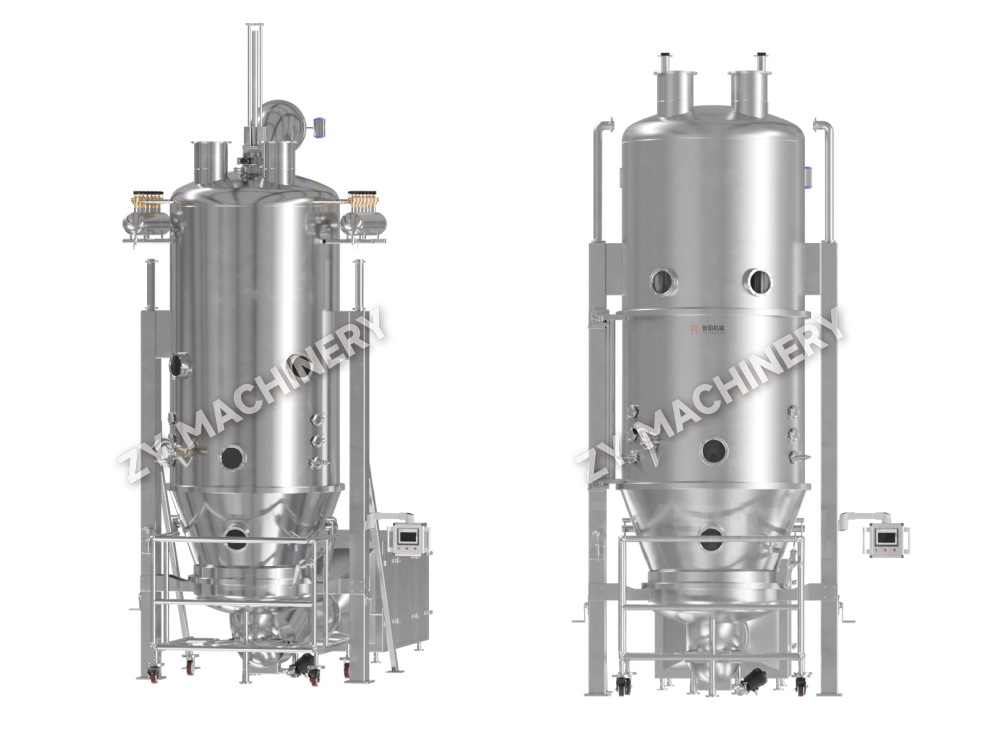
Suszenie zazwyczaj następuje w suszarce ze złożem fluidalnym lub suszarce próżniowej. W tym przypadku wymóg izolacji rozciąga się na system powietrza wywiewanego. Każde powietrze opuszczające suszarkę musi przejść przez szereg filtrów HEPA, a czasami przez wtórne złoże węgla, jeśli obecne są opary rozpuszczalnika. Wyładunek produktu musi odbywać się za pomocą uszczelnionej przepustnicy i elastycznego połączenia z młynem znajdującym się dalej. W przypadku produktów wrażliwych suszenie próżniowe w temp farmaceutyczny system suszenia z dolnym portem wylotowym, który łączy się bezpośrednio z izolatorem zabezpieczającym, może zredukować zdarzenia narażenia niemal do zera.
Wreszcie, podczas kompresji tabletek lub napełniania kapsułek występuje unikalny zestaw nieszczelności: głowica tabletkarki, rama podająca i odpylacz generują pył. Obudowa tabletkarki o dużej pojemności wykorzystuje podciśnienie powietrza wokół strefy kompresji i zintegrowaną podkładkę, która zapobiega zanieczyszczeniu narzędzi podczas czyszczenia. W przypadku napełniania kapsułek systemy próżniowe przenoszą produkt z zamkniętego bębna do leja zasypowego, całkowicie eliminując etap ręcznego nabierania.
Poniższa lista podsumowuje pięć podstawowych punktów integracji bezpieczeństwa w OSD:
Każdy z tych punktów należy poddać walidacji indywidualnie, a następnie cały pociąg należy przetestować jako zintegrowany system przy użyciu proszku zastępczego, takiego jak laktoza, aby wykazać, że między partiami nie występuje wykrywalne przeniesienie. Inwestycja jest znaczna, ale także zobowiązania wynikające z przypadku skażenia.
Skalowanie to miejsce, w którym wiele projektów ograniczania zagrożeń napotyka problemy. Strategia zabezpieczania, która doskonale sprawdza się w przypadku partii laboratoryjnej o masie 10 kg, często zawodzi, gdy ten sam proces zostanie pomnożony do 500 kg. Fizyka zatrzymywania proszku zmienia się wraz z objętością: większe przemieszczenie powietrza, większe powierzchnie gromadzenia się kurzu i bardziej złożone sekwencje czyszczenia. Planowanie przejścia w trzech przemyślanych etapach pozwala uniknąć kosztownych przeróbek.
Waga laboratoryjna (1–10 kg) zwykle wykorzystuje komorę rękawicową lub mały elastyczny izolator. Na tym etapie obsługa materiałów odbywa się ręcznie, a zmiana partii polega na przetarciu wnętrza lub wymianie jednorazowej wkładki. Monitorowanie narażenia operatora odbywa się za pomocą osobistych próbników powietrza, a docelowy poziom ograniczania wynosi zazwyczaj poniżej 1 µg/m3 w ciągu 8-godzinnej zmiany. Nacisk położony jest na elastyczność: w tym samym urządzeniu pracuje wiele różnych mieszanek, dlatego najważniejsza jest możliwość szybkiego czyszczenia i brak zanieczyszczeń krzyżowych. Systemy toreb na rękawiczki jednorazowego użytku wyróżniają się tutaj, ponieważ eliminują konieczność sprawdzania czystości.
Przejście na skalę pilotażową (50–100 kg) wprowadza obsługę mechaniczną. Te same związki są obecnie przetwarzane w dedykowany blender binowy z interfejsem zabezpieczającym oraz granulator szybkotnący z dzieżą o pojemności 200 litrów. Granica bezpieczeństwa musi teraz umożliwiać zautomatyzowany transport materiałów: transport pneumatyczny pod podciśnieniem, stacje podnoszenia bębnów z uszczelnionymi stożkami i połączenia z zaworem dzielonym. Szybkość ekstrakcji powietrza w kabinie lub izolatorze z przepływem w dół musi rosnąć proporcjonalnie, aby dopasować się do większego śladu wytwarzanego pyłu. Walidacja przechodzi z monitorowania osobistego na pobieranie próbek poprzez wytarcie powierzchni na zewnątrz sprzętu i na podłodze wokół linii. Testowanie czasu regeneracji po symulowanym rozsypaniu proszku ma kluczowe znaczenie, aby udowodnić, że pomieszczenie może powrócić do bezpiecznego poziomu w ciągu 3 minut.
W skali komercyjnej (500 kg i więcej) rozwiązanie ograniczające nie jest już pojedynczą jednostką, ale zintegrowanym ciągiem procesowym. W tym przypadku stałe izolatory ze stali nierdzewnej stają się standardową obudową. Cała sekwencja granulacji do suszenia odbywa się w szczelnej linii z zamkniętymi drzwiami, a operator ma dostęp do wnętrza tylko w zaplanowanych odstępach czasu. Czyszczenie staje się zautomatyzowanym procesem w cyklu zamkniętym, wykorzystującym kulki natryskowe CIP (clean-in-place) i odkażanie odparowanym nadtlenkiem wodoru. System ograniczający jest teraz częścią systemu HVAC budynku, a dedykowane centrale wentylacyjne utrzymują kaskadowe reżimy ciśnieniowe i nadmiarową filtrację HEPA. Zasada zwiększania skali jest prosta: to, co w skali laboratoryjnej było urządzeniem, w skali komercyjnej staje się pomieszczeniem w pomieszczeniu.
Poniższa tabela przedstawia krytyczne różnice pomiędzy skalami.
| Etap skali | Rozmiar partii | Typowa obudowa | Metoda czyszczenia | Skupienie na walidacji |
|---|---|---|---|---|
| Laboratorium | 1–10 kg | Schowek rękawicowy lub elastyczny izolator | Chusteczka ręczna lub jednorazowa wyściółka | Osobiste monitorowanie powietrza |
| Pilota | 50–100 kg | Izolator do twardej ściany lub kabina z przepływem w dół | Zautomatyzowany WIP z ręcznym monitorowaniem czyszczenia | Próbkowanie wycierania powierzchni, czas odzyskiwania |
| Komercyjny | 500 kg | W pełni zintegrowany, uszczelniony pociąg | Naprawiono dekontaminację CIP i VHP | Test szczelności obudowy, liczba cząstek unoszących się w powietrzu |
Rozpoczynanie z myślą o końcu — zrozumienie docelowej skali komercyjnej przed zaprojektowaniem konfiguracji laboratorium — pozwala uniknąć typowego błędu polegającego na budowaniu linii pilotażowej, której nie można skalować bez burzenia ścian. Wczesne zaangażowanie dostawcy systemów bezpieczeństwa z doświadczeniem we wszystkich trzech skalach zwraca się wielokrotnie.
Sprzęt jest tak dobry, jak dostawca, który za nim stoi. Projekt obudowy bezpieczeństwa to długoterminowe partnerstwo, które rozciąga się od projektu technicznego, poprzez instalację, kwalifikacje, szkolenie operatorów i ciągłe wsparcie w zakresie zgodności przez następną dekadę. Sprawdzenie pięciu konkretnych kryteriów oddziela wiarygodnych partnerów od dostawców, którzy tylko sprzedają pudełka.
Najpierw sprawdź historię zgodności. Poproś o co najmniej trzy referencje, w przypadku których dostawca dostarczył system o tym samym docelowym poziomie OEB, a najlepiej w tej samej postaci dawkowania. Pytanie, które należy zadać bezpośrednio: „Czy dostawca pomyślnie zweryfikował system ograniczania zanieczyszczeń na poziomie mniejszym niż 1 µg/m3 TWA w środowisku produkcyjnym i czy może udostępnić raport dotyczący higieny przemysłowej strony trzeciej?” Odpowiedź „tak”, poparta dokumentami, waży znacznie więcej niż błyszcząca broszura.
Po drugie, oceń możliwości dostosowywania. Gotowe projekty rzadko kiedy idealnie pasują do istniejącego obiektu. Dostawca powinien posiadać wewnętrzne zespoły inżynierów zdolne do modyfikowania wymiarów, integracji z konkretnym sprzętem do transportu materiałów i dostosowywania się do Twojej filozofii czyszczenia. Sprawdź, czy sami projektują systemy sterowania, czy też zlecają je podmiotom zewnętrznym. Własna inżynieria sterowania zazwyczaj oznacza szybszą reakcję na wyzwania związane z integracją podczas uruchamiania.
Po trzecie, sprawdź czas realizacji dostaw. Globalny łańcuch dostaw poprawił się od 2024 r., ale czas realizacji specjalistycznych obudów filtrów i dużych wyrobów ze stali nierdzewnej nadal wynosi 20–26 tygodni. Wiarygodny dostawca zapewnia realistyczny harmonogram z datami kluczowych etapów i szczegółowym wyjaśnieniem wszelkich potencjalnych opóźnień. Obietnice dotyczące 12-tygodniowej dostawy w pełni dostosowanego izolatora rzadko są prawdą i powinny wywołać czerwoną flagę.
Po czwarte, zapewnij solidną globalną sieć serwisową. Systemy ograniczające wymagają corocznej ponownej certyfikacji, testów szczelności rękawic i kontroli integralności filtra. Jeśli dostawca nie dysponuje inżynierami serwisowymi w promieniu czterech godzin od Twojej lokalizacji, przestój operacyjny wydłuży się z godzin do dni. Poproś o listę lokalizacji serwisowych i średni czas reakcji z ostatnich dwunastu miesięcy.
Na koniec potwierdź dostępność części zamiennych. Krytyczne komponenty, takie jak zestawy filtrów HEPA, zespoły rękawic i nadmuchiwane uszczelki, muszą być magazynowane w magazynie regionalnym. Sześciotygodniowe opóźnienie w wymianie pierścienia rękawicy na komercyjnej linii OEB 5 może całkowicie zatrzymać produkcję. Pytanie oceniające: „Jaka jest średnia dostępność dziesięciu najczęściej zużywających się części tego modelu izolatora w moim regionie?” Kompetentny dostawca odpowiada danymi inwentaryzacyjnymi, a nie szacunkami.
Podsumowanie kryteriów oceny:
Inwestowanie czasu w fazę wyboru dostawcy pozwala uniknąć znacznie większych kosztów naprawy niedostatecznie określonego systemu po wybudowaniu linii. Wybierz partnera, a nie tylko dostawcę.
Wybór rozwiązania w zakresie ochrony farmaceutycznej w 2026 r. nie polega na zakupie sprzętu – chodzi o zaprojektowanie powłoki procesowej, która będzie nadal zgodna z przepisami, opłacalna i praktyczna pod względem operacyjnym, gdy kolejna cząsteczka wejdzie do rurociągu. Przemysł stale zmierza w kierunku silniejszych API, przeciwciał monoklonalnych w preparatach doustnych i ciągłych linii produkcyjnych, które muszą bez przerwy utrzymywać szczelność. Wszystkie te trendy zmierzają w tym samym kierunku: wyższe wymagania dotyczące infrastruktury zabezpieczającej.
Przyszłościowa strategia zaczyna się od zmapowania każdego istotnego punktu styku w procesie i przypisania wymaganego limitu ekspozycji. Następnie dopasuj technologię nie tylko do dzisiejszego związku, ale do najszerszej kategorii OEB, jakiej oczekuje Twój rurociąg. Jeśli istnieje jakakolwiek szansa na zastosowanie mieszanki OEB 5 w ciągu najbliższych pięciu lat, zaprojektuj ją już teraz. Kabiny z przepływem dolnym doskonale nadają się do wielu zastosowań, ale nie można ich łatwo zmodernizować do wydajności na poziomie izolatora bez niemal całkowitej przebudowy.
Decyzje dotyczące kosztów powinny wykraczać poza początkową cenę. Pięcioletni model całkowitego kosztu posiadania, który obejmuje audyty pracy w zakresie sprzątania, energii, usuwania odpadów i zgodności, prawie zawsze wskazuje prawdziwego zwycięzcę ekonomicznego. W przypadku linii pojedynczych produktów o dużej objętości, izolatory ze stali nierdzewnej zapewniają najniższy koszt w całym okresie użytkowania. W przypadku elastycznych obiektów obsługujących wiele produktów i częstych zmian, systemy jednorazowego użytku lub modułowe jednostki o twardej ścianie z szybkimi cyklami odkażania zapewniają elastyczność, której wymagają operacje cGMP.
Na koniec włącz dostawcę systemu bezpieczeństwa do rozmowy na wczesnym etapie projektowania procesu. Najlepsza skuteczność izolacji występuje, gdy obudowa, sprzęt do transportu materiałów i układ obiektu są pomyślane jako jeden zintegrowany system, a nie wtedy, gdy izolator jest umieszczony w przestrzeni, która nie została zaprojektowana do obsługi gazów spalinowych, mediów lub wymagań dostępu. Współpraca na wczesnym etapie prowadzi do rozwiązań ograniczających, które chronią operatorów, zachowują integralność produktu i rozwijają się wraz z firmą.
Chcesz być na bieżąco?
Skontaktuj się z nami za pośrednictwem poniższego adresu e-mail.
Nie martw się o spam. My też tego nienawidzimy!
Klient mobilny
Konto wideo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail: zy@zy-drying.com
Identyfikator WeChata
Prawa autorskie 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Wszelkie prawa zastrzeżone  Producent sprzętu do dozowania substancji stałych doustnie