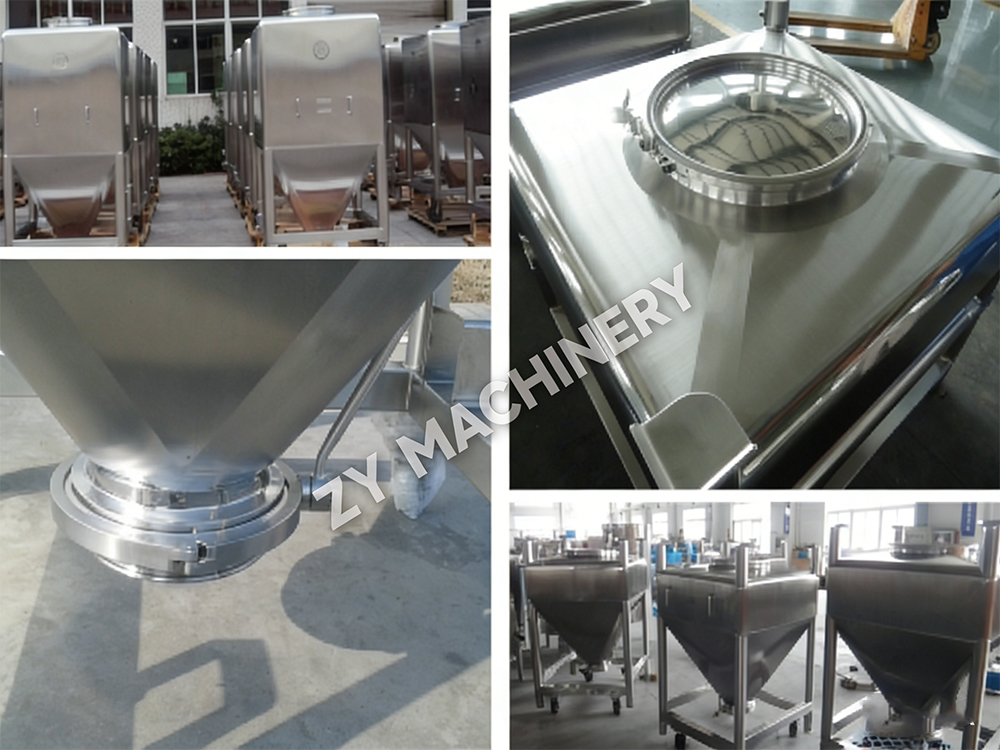

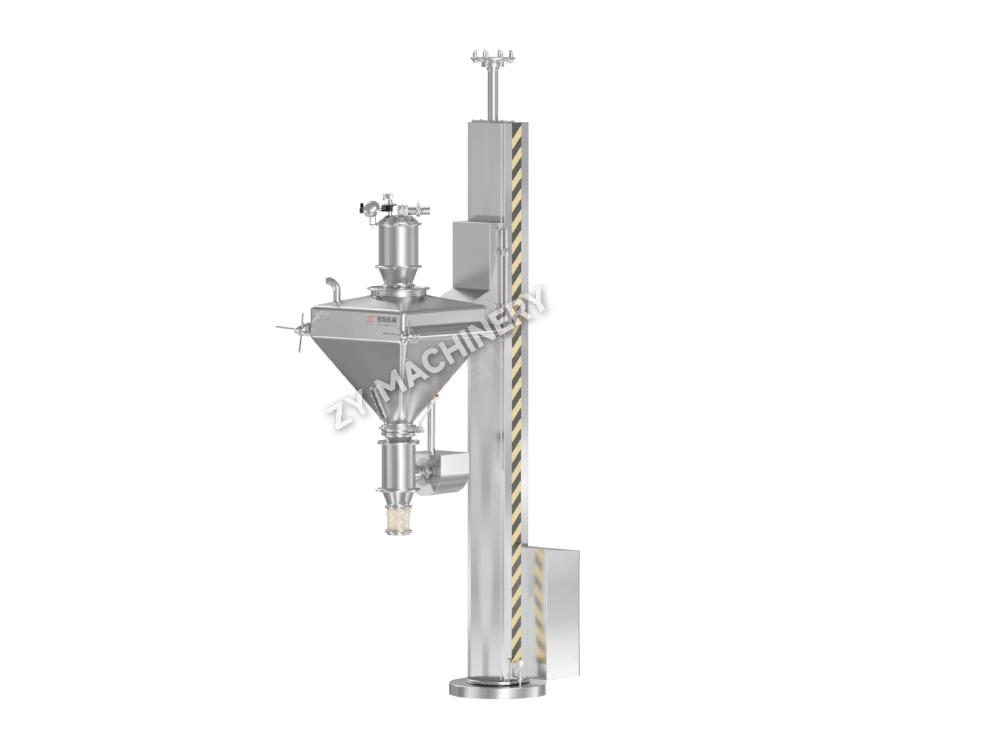
HZD Automatyczny mieszalnik pojemników podnoszących
Automatyczny mieszalnik podnoszący pojemników HZD został zaprojektowany .....

W typowej doustnej dawce stałej aktywny składnik farmaceutyczny (API) może stanowić mniej niż 2% całkowitej masy tabletki. Jednak każda pojedyncza dawka musi zawierać dokładnie tę samą ilość. Operacją jednostkową, która to umożliwia – i która ma bezpośredni wpływ na bezpieczeństwo pacjenta – jest mieszanie farmaceutyczne. Pojedyncza tabletka o mniejszej lub większej mocy może prowadzić do niepowodzenia terapeutycznego lub toksyczności. Osiągnięcie jednorodnej mieszanki to nie tylko wymóg procesu; jest to obowiązek regulacyjny egzekwowany przez standardy jednolitości cGMP i USP <905>.
Wyzwanie szybko się nasila. Ponieważ proszki różnią się wielkością cząstek, gęstością, kształtem i energią powierzchniową, w naturalny sposób segregują. Etap mieszania musi przezwyciężyć wszystkie te siły, aby równomiernie rozprowadzić API w całej masie substancji pomocniczej. Wymaga to czegoś więcej niż tylko statku obrotowego. Wymaga zrozumienia mechanizmów mieszania, zachowania proszku, konstrukcji sprzętu i zasad zwiększania skali. W poniższych sekcjach opisano każdą warstwę, zapewniając praktyczne ramy do projektowania procesów mieszania farmaceutycznego i rozwiązywania problemów.
Mieszanie farmaceutyczne to operacja jednostkowa, podczas której poddaje się obróbce dwa lub więcej początkowo segregowanych składników, aż każda cząstka jednego składnika znajdzie się w bliskim kontakcie z cząstkami pozostałych składników. W przypadku stałych postaci dawkowania głównym celem jest utworzenie losowej, jednolitej mieszaniny, która gwarantuje jednorodność dawki. Operacja ta może również służyć do wywołania zmian fizycznych – takich jak powlekanie cząstek nośnika – lub do wspomagania reakcji w stanie stałym. Niezależnie od mechanizmu punktem końcowym jest zawsze mieszanina, w której stężenie API w dowolnym punkcie pobierania próbek odbiega od wartości docelowej nie więcej niż w dopuszczalnym zakresie.
Znaczenie mieszania wykracza daleko poza ramę podajnika tabletkarki. Nieudana mieszanka może spowodować powstanie całej partii tabletek niezgodnych ze specyfikacją, co może prowadzić do kosztownego wycofania produktu z rynku, działań regulacyjnych i – co najważniejsze – ryzyka dla pacjenta. Gdy zawartość API spadnie do 1-2% całkowitej masy preparatu, nawet niewielka niejednorodność może powodować duże względne błędy w mocy poszczególnych tabletek. Właśnie dlatego agencje regulacyjne analizują dane dotyczące jednorodności mieszanki podczas walidacji procesu i wymagają ciągłego monitorowania poprzez kontrole w trakcie procesu. Krótko mówiąc, na mieszaniu buduje się jakość produktu; Dalsze działania mogą go jedynie zachować.
Całe mieszanie proszków farmaceutycznych można opisać trzema podstawowymi mechanizmami: mieszaniem konwekcyjnym, ścinającym i dyfuzyjnym. Każdy typ miksera wykorzystuje inną kombinację tych mechanizmów, a mieszanka ewoluuje w odrębnych fazach, w których może dominować jeden mechanizm. Wiedza o tym, kiedy działa każdy mechanizm, pozwala prawidłowo ustawić czas i prędkość miksowania.
Mieszanie konwekcyjne przenosi duże grupy cząstek z jednego obszaru złoża proszku do drugiego — często za pomocą obracającego się ostrza, łopatki lub obracającego się pojemnika. Ta redystrybucja na poziomie makro zapewnia szybkie początkowe mieszanie, ale pozostawia niejednorodności na mniejszą skalę. Sama konwekcja nie jest w stanie osiągnąć końcowej jednorodności wymaganej w przypadku produktów farmaceutycznych.
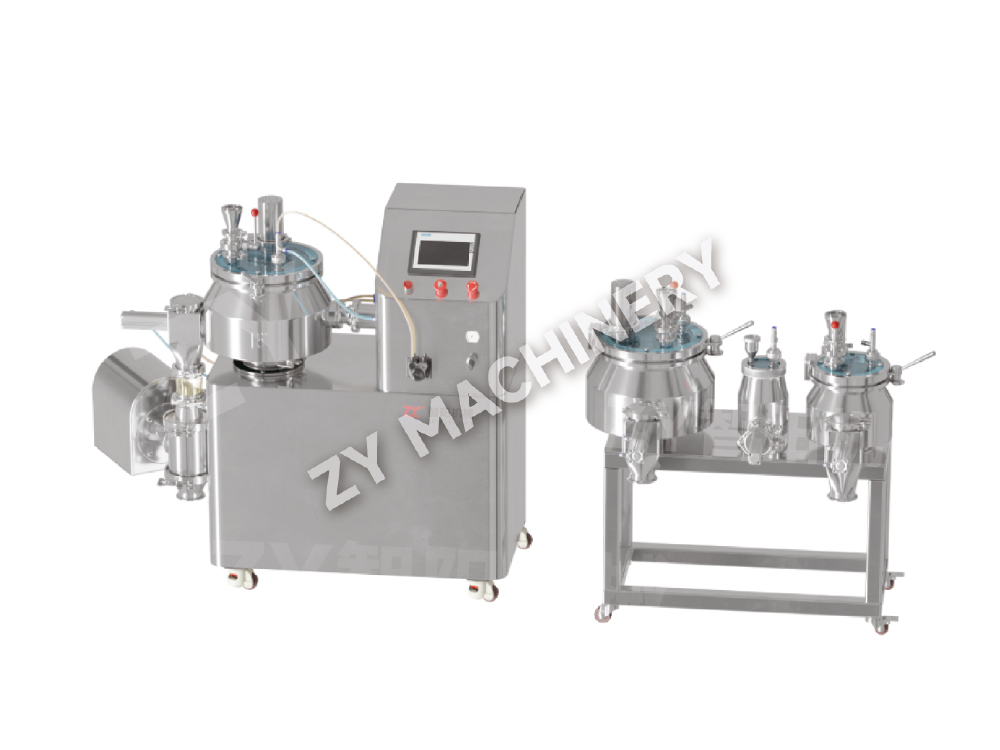
Mieszanie ścinające tworzy gradienty prędkości w masie proszku, zazwyczaj poprzez wirniki o dużej prędkości lub pręty wzmacniające. Siły ścinające rozbijają aglomeraty i rozpraszają drobne cząstki API na powierzchni substancji pomocniczej. W granulatorach o wysokim ścinaniu mieszanie ze ścinaniem jest intensywne i niezbędne do rozprowadzenia małej dawki API przed granulacją.
Mieszanie dyfuzyjne powstaje w wyniku losowego ruchu poszczególnych cząstek w wirującym złożu, na przykład w blenderze V lub blenderze binarnym. Gdy cząstki nakładają się kaskadą na siebie, następuje mikromieszanie, eliminujące zmiany stężeń na małą skalę powstałe w wyniku konwekcji i ścinania. Mieszanie dyfuzyjne jest powolne, ale niezbędne do osiągnięcia jednorodności mieszanki przy indywidualnym poziomie dawki.
W praktyce udany cykl mieszania wykorzystuje wszystkie trzy mechanizmy: konwekcję i ścinanie napędzające wczesną fazę szybkiego mieszania, natomiast dyfuzja kończy pracę, pod warunkiem, że właściwości proszku nie sprzyjają segregacji.
Nawet najbardziej zaawansowany mikser nie jest w stanie zrekompensować niekorzystnych właściwości proszku. Pięć właściwości proszku bezpośrednio określa, jak łatwo można przygotować mieszankę i jak stabilna pozostaje ona po wymieszaniu. Charakterystyka tych parametrów na wczesnym etapie pozwala zaoszczędzić wiele godzin na późniejszym rozwiązywaniu problemów.
Wielkość cząstek i rozkład wielkości. Największym czynnikiem powodującym segregację jest szeroki zakres wielkości cząstek. Drobne cząstki mają tendencję do przenikania przez szczeliny i osiadania na dnie, co jest zjawiskiem zwanym segregacją przesiewową. Gdy API i substancja pomocnicza mają znacząco różne średnie rozmiary, osiągnięcie i utrzymanie jednolitej mieszaniny staje się trudne. Analiza sitowa lub dyfrakcja laserowa dostarcza danych dotyczących rozkładu potrzebnych do przewidywania zachowania podczas mieszania.
Kształt cząstek. Cząstki nieregularne, w kształcie igieł lub płytek zazębiają się i słabo płyną, podczas gdy cząstki kuliste przepływają swobodnie, ale mogą łatwiej segregować według wielkości. Mikroskopia w połączeniu z analizą obrazu określa ilościowo czynniki kształtu, które korelują z wydajnością mieszania.
Gęstość cząstek. Różnice w rzeczywistej gęstości pomiędzy składnikami mogą prowadzić do rozdzielenia się pod wpływem wibracji lub podczas upadku. Cząstki o większej gęstości mają tendencję do opadania na dno, podczas gdy cząstki o mniejszej gęstości unoszą się do góry. Niedopasowanie gęstości jest szczególnie problematyczne w blenderach V i blenderach binowych pracujących przy niskim poziomie napełnienia.
Płynność proszku. Spójny, słabo sypki proszek jest odporny na ścinanie i dyfuzję niezbędną do mieszania. Kąt zsypu, wskaźnik ściśliwości Carra i współczynnik Hausnera to standardowe testy laboratoryjne, które klasyfikują proszki od sypkich do bardzo spoistych. Wskaźnik ściśliwości powyżej 25% sygnalizuje silną tendencję do aglomeracji i segregacji.
Ładunek elektrostatyczny. Ładowanie tryboelektryczne podczas mieszania może powodować przyklejanie się drobnych cząstek do ścianek naczynia lub tworzenie uporczywych grudek. Mieszanie z silnym ścinaniem i środowiska o niskiej wilgotności nasilają gromadzenie się ładunku. Uziemienie sprzętu i kontrolowanie wilgotności otoczenia to środki łagodzące pierwszego rzutu; pręty jonizujące zapewniają dodatkową kontrolę w ciężkich przypadkach.
Producenci farmaceutyków wdrażają szeroką gamę konstrukcji mieszalników, każdy z charakterystyczną mieszanką konwekcji, ścinania i dyfuzji. Poniższa tabela podsumowuje osiem powszechnie używanych typów mieszalników wraz z ich dominującym mechanizmem, typowym zakresem wielkości partii i podstawową przydatnością do różnych obciążeń API. Kolumny podkreślają, gdzie każdy projekt wyróżnia się i gdzie jego nieodłączne ograniczenia wymagają dostosowań procesu. Druga matryca decyzyjna odwzorowuje następnie stężenie API bezpośrednio na zalecane typy mikserów, zapewniając filtr szybkiego wyboru.
| Typ miksera | Dominujący mechanizm | Typowa wielkość partii | Najlepsze dla treści API | Zalety | Ograniczenia |
|---|---|---|---|---|---|
| Mieszalnik/granulator o wysokim ścinaniu | Ścinanie i konwekcja | 5–600 kg | <1%, 1–5% | Doskonała dyspersja niskodawkowych API; krótkie czasy mieszania; integruje się z granulacją na mokro. | Ryzyko przegrzania; wysoki pobór energii; może wymagać mielenia po wymieszaniu. |
| Blender V | Dyfuzja | 10–500 kg | 1–5%, >5% | Prosta konstrukcja; delikatne mieszanie; łatwe do czyszczenia; opłacalne w przypadku interfejsów API o średnim i dużym obciążeniu. | Słaby w przypadku drobnych, spoistych proszków; ryzyko segregacji przy szerokim rozkładzie wielkości; długie czasy mieszania. |
| Blender pojemnikowy (IBC) | Dyfuzja | 50–2000 kg | 1–5%, >5% | Umożliwia mieszanie w zamkniętym pojemniku; zmniejsza etapy przenoszenia produktu; idealny do średnich i dużych partii. | Niskie ścinanie – radzi sobie z API o bardzo małych dawkach; wymaga sypkich proszków. |
| Blender dwustożkowy | Dyfuzja | 20–800 kg | 1–5%, >5% | Delikatne przewracanie się; prosta konstrukcja; dobre dla większych cząstek. | Nie nadaje się do API poniżej 1%, chyba że jest wstępnie zmieszany; możliwe martwe strefy w pobliżu czopa. |
| Blender wstążkowy | Konwekcja | 50–3000 kg | 1–5%, >5% | Obsługuje materiały o szerokim zakresie wielkości cząstek; konsekwentne wydzielanie. | Trudne do całkowitego oczyszczenia; duże ścinanie na końcach taśmy może spowodować uszkodzenie cząstek; nie jest optymalny w przypadku mieszanek o ultraniskich dawkach. |
| Mikser planetarny | Konwekcja & Shear | 5–200 kg | <1%, 1–5% | Wysoka intensywność mieszania; dobry do past i mokrych mas; równomierne mieszanie bez martwych stref. | Ograniczona skalowalność; zwykle stosowane do granulacji, a nie do samego mieszania suchego proszku. |
| Mieszalnik strefowy fluidalny | Konwekcja & Diffusion | 20–500 kg | 1–5% | Szybkie mieszanie poprzez fluidyzację; delikatny dla delikatnych granulek; łatwe do zautomatyzowania. | Wymaga precyzyjnej kontroli przepływu powietrza; nie nadaje się do materiałów bardzo spoistych; należy zwrócić uwagę na ograniczenie pyłu. |
| Ciągły mieszalnik dwuślimakowy | Ścinanie i konwekcja | Ciągły (kg/h) | <1%, 1–5% | Obsługuje ciągłą produkcję; skalowalność od laboratorium do produkcji; doskonały do stosowania w niskich dawkach API. | Wyższe inwestycje kapitałowe; wymaga konsystencji podajnika; akceptacja regulacyjna wciąż dojrzewa w przypadku stałych dawek. |
Gdy głównym czynnikiem wyboru jest stężenie API jako procent całkowitej masy preparatu, poniższa macierz decyzyjna daje wyraźny pierwszy wybór. Wybierz z matrycy potencjalny typ mieszalnika, a następnie dostosuj go pod kątem wielkości partii, potrzeb w zakresie hermetyzacji i wymagań dotyczących czyszczenia.
| Treść interfejsu API | Zalecane typy mikserów | Kluczowe rozważania |
|---|---|---|
| < 1% wag | Mieszalnik szybkotnący, mieszalnik planetarny, ciągły mieszalnik dwuślimakowy | Wymagają intensywnego ścinania w celu rozdrobnienia API; Często potrzebne jest rozcieńczenie geometryczne lub etap wstępnego mieszania. |
| 1–5% wagowo | Mieszalnik szybkotnący, mieszalnik zbiornikowy, mieszalnik wstęgowy, mieszalnik ze strefą fluidalną, dwuślimakowy ciągły | Szeroki wybór; wybrać na podstawie wielkości partii, przepływu proszku i poziomu szczelności. |
| > 5% wagowych | Blender V, Bin Blender, Double Cone Blender, Ribbon Blender | Często wystarczające są mieszalniki dyfuzyjne; nie jest wymagane agresywne ścinanie; skupić się na zapobieganiu segregacji po zmieszaniu. |
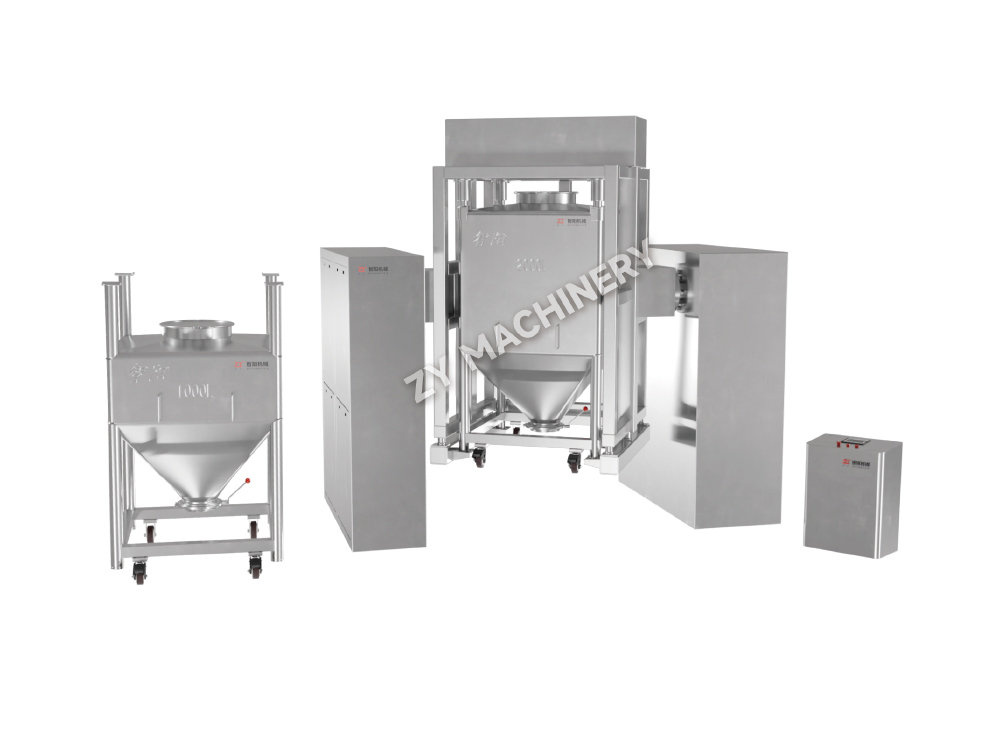
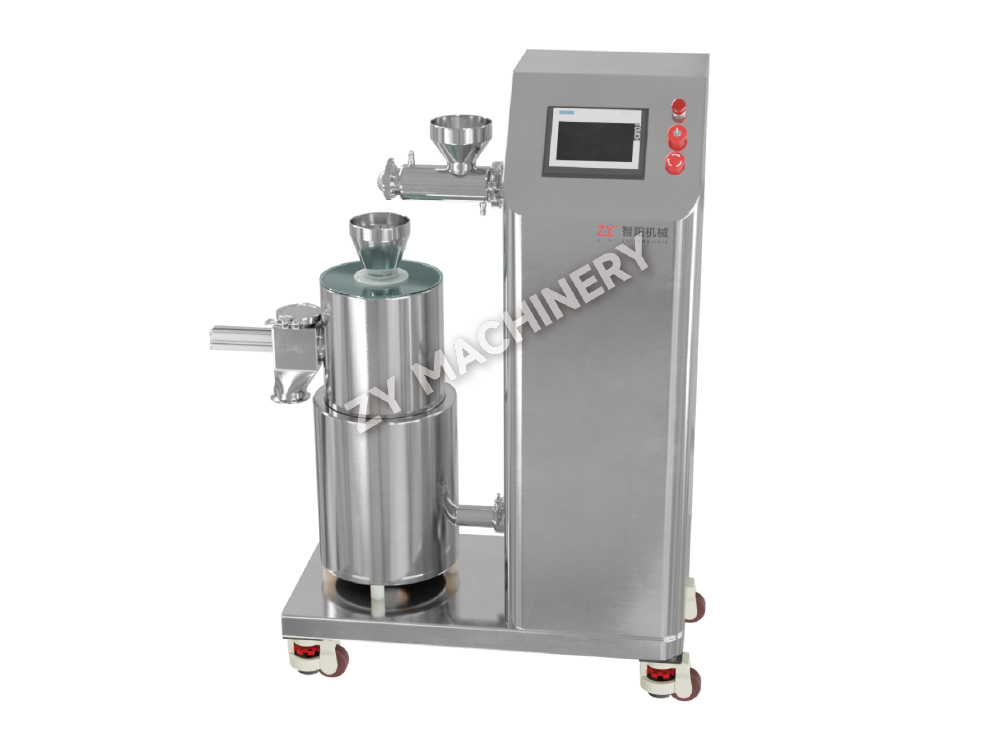
Systemy mieszania w pojemnikach stały się podstawą linii dozowania substancji stałych opartych na IBC, ponieważ minimalizują ekspozycję na produkt i eliminują potrzebę przenoszenia mieszanki między naczyniami. Systemy obrotowych zbiorników mieszających zapewniają mieszanie z dominującą dyfuzją, które zachowuje integralność granulek, jednocześnie osiągając wartości RSD znacznie poniżej progów regulacyjnych. Aby przeglądać pełny asortyment mieszalników na skalę produkcyjną, przejrzyj cały asortyment asortyment urządzeń mieszających .
Skalowanie procesu mieszania bez systematycznego podejścia często prowadzi do błędów w jednorodności mieszanki na skalę pilotażową lub komercyjną. Skuteczna strategia zwiększania skali utrzymuje geometryczne podobieństwo mieszalnika, utrzymuje stałą prędkość końcówki lub liczbę obrotową Froude'a i dostosowuje czas mieszania w oparciu o względny wzrost wielkości. Droga od 1-kilogramowej partii laboratoryjnej do 300-kilogramowej mieszanki produkcyjnej składa się z trzech przemyślanych kroków.
Krok 1: Charakterystyka laboratorium (1–5 kg). Użyj małego miksera — laboratoryjnej miski o wysokim ścinaniu lub mini blendera typu IBC — aby ustalić wyjściową zależność pomiędzy czasem mieszania, szybkością i jednorodnością mieszanki. Określ minimalny czas mieszania, który pozwala osiągnąć RSD ≤ 5% poprzez pobieranie warstwowe. Zanotuj poziom napełnienia (zwykle 35–70% objętości naczynia), ponieważ stopień napełnienia wpływa na wzorce przepływu proszku.
Krok 2: Potwierdzenie pilota (20–50 kg). Przejdź do geometrycznie podobnego miksera w skali pilotażowej. Utrzymuj prędkość końcówki (prędkość obwodową ostrza) lub liczbę Froude'a (w przypadku blenderów bębnowych) taką samą jak w urządzeniu laboratoryjnym. Wydłużyć czas mieszania proporcjonalnie do wzrostu średnicy naczynia, jeśli dyfuzja jest etapem ograniczającym szybkość; w przypadku mieszalników konwekcyjnych często wystarcza mniejsza regulacja czasu. Sprawdź, czy zawartość RSD mieszanki pozostaje poniżej 5%, stosując 10-punktowy plan pobierania próbek obejmujący wiele lokalizacji.
Krok 3: Walidacja produkcji (200–1000 kg). W pełnej skali potwierdź, że wybrane parametry zapewniają stałą jednorodność partii po partii. Zwróć szczególną uwagę na potencjalne martwe strefy w pobliżu przegród, czopów lub drzwiczek wylotowych. Kryterium akceptacji pozostaje RSD nie większe niż 5,0% dla aktywnego składnika, zgodnie z USP <905>. Warstwowy protokół pobierania próbek obejmujący co najmniej 10 punktów pobierania próbek, pobrany przez odpowiedniego złodzieja, zapewnia reprezentatywną ocenę. Podczas zwiększania skali współpracuj z dostawcami sprzętu, którzy mogą zapewnić sprzęt do mieszania na skalę laboratoryjną zaprojektowany z myślą o prostym skalowaniu do mikserów komercyjnych, redukując liczbę zmiennych do dostosowania.
Nawet przy dobrze dobranym mieszalniku i sprawdzonych parametrach zdarzają się odchylenia. Najczęstsze błędy w mieszaniu wynikają z segregacji proszku, aglomeracji elektrostatycznej, nadmiernego mieszania, martwych stref lub nierównomiernego rozkładu API. Szybkie określenie pierwotnej przyczyny to połowa rozwiązania. Poniższa tabela podsumowuje każdy problem, jego typową przyczynę i możliwe środki zaradcze.
| Problem | Pierwotna przyczyna | Diagnoza | Rozwiązanie |
|---|---|---|---|
| Segregacja (Demiksacja) | Szeroki rozkład wielkości cząstek; niedopasowanie gęstości; wibracje podczas przenoszenia | Gradient testu od góry do dołu w pojemniku; wysoki RSD po zmieszaniu | Stosować węższe zakresy wielkości cząstek substancji pomocniczych; dopasować gęstość substancji pomocniczych; zminimalizować obsługę po wymieszaniu; rozważ uporządkowane mieszanie (cząstki nośnika) |
| Aglomeracja elektrostatyczna | Niska wilgotność; mieszanie na sucho z wysokim ścinaniem; proszki nieprzewodzące | Widoczne grudki; proszek przyklejający się do ścian; słaba jednolitość | Zwiększ wilgotność względną do 40–60%; zainstalować listwy rozpraszające ładunki elektrostatyczne; dodać małe ilości krzemionki koloidalnej jako środka poślizgowego |
| Nadmierne mieszanie | Nadmierny czas mieszania; siły ścinające degradujące cząstki lub wywołujące segregację | RSD wzrasta po optymalnym czasie mieszania; Zaobserwowano zmniejszenie wielkości cząstek | Określ optymalny punkt końcowy mieszania poprzez pobieranie próbek jednorodności mieszanki; użyj zatrzymania sterowanego zegarem; unikać mieszania dłużej niż jest to konieczne |
| Martwe strefy (obszary stagnacji) | Zły projekt miksera; poziom napełnienia poniżej minimum; niewłaściwa konstrukcja przegrody | Kieszenie niezmieszanego proszku w pobliżu ścian, przegród lub zaworu wylotowego | Utrzymuj poziom napełnienia na poziomie 35–70% objętości naczynia; zawierać zamiatacze lub przeprojektowane przegrody; regularnie czyścić i sprawdzać wnętrze |
| Nierówna dystrybucja API | Aglomeraty API nierozbite; nieprawidłowa kolejność ładowania; niewystarczające ścinanie dla mieszanek o niskiej dawce | Wysoki RSD we wczesnych punktach czasowych; widoczne plamki API | Wstępnie zmieszać API z porcją substancji pomocniczej (rozcieńczenie geometryczne); do deaglomeracji stosować etap charakteryzujący się wysokim ścinaniem; umiarkowanie wydłużyć czas mieszania |
Gdy moc substancji czynnej wymaga pasma narażenia zawodowego (OEB) wynoszącego 4 lub 5, konwencjonalne operacje otwartego mieszania stają się niedopuszczalne. Systemy mieszania o dużej szczelności chronią operatorów przed cząsteczkami unoszącymi się w powietrzu, jednocześnie zapobiegając zanieczyszczeniu krzyżowemu produktu. Celem jest osiągnięcie poziomów hermetyzacji poniżej 1 µg/m3 (czasami tak niskich jak nanogramy) podczas ładowania, mieszania, pobierania próbek i rozładowywania.
Konstrukcje mikserów o dużej pojemności integrują kilka kluczowych funkcji. Technologia izolacji zapewnia szczelne środowisko podciśnieniowe wokół mieszalnika, z otworami rękawicowymi umożliwiającymi dostęp operatora. Dzielone zawory motylkowe umożliwiają pyłoszczelne przenoszenie proszków z pojemników do miski miksera lub zbiornika, eliminując otwarte transfery pomiędzy procesami. Czyszczenie na miejscu (CIP) systemy zintegrowane z mieszalnikiem umożliwiają mycie bez naruszania obudowy, co jest niezbędne przy zmianie produktu w zakładach wieloproduktowych. Sam zbiornik może być wyposażony w obudowę przystosowaną do podciśnienia, wloty powietrza z filtrem HEPA i niezawodną ścieżkę wylotową, która utrzymuje ciśnienie wewnętrzne niższe niż w pomieszczeniu.
Walidacja procesu mieszania o dużej szczelności musi wykazać zarówno jakość produktu, jak i bezpieczeństwo operatora. Monitorowanie higieny przemysłowej za pomocą osobistego pobierania próbek powietrza pozwala sprawdzić, czy narażenie utrzymuje się poniżej ustalonego limitu. Testy wycierania powierzchni potwierdzają, że na powierzchniach zewnętrznych nie ma pozostałości zanieczyszczeń. Tymczasem pobieranie próbek jednorodności mieszanki odbywa się w zwykły sposób, a dostęp do nich często uzyskuje się przez port rękawicy izolatora w obecności zatwierdzonego złodzieja. Inwestycja w projekt zapewniający wysoką szczelność na etapie mieszania jest znacznie bardziej opłacalna niż modernizacja linii produkcyjnej po ujawnieniu luki w wyniku zdarzenia związanego z bezpieczeństwem.
Mieszanie farmaceutyczne to nauka o kontrolowanym chaosie. Aby z pewnością wyprodukować każdą dawkę, należy zrozumieć wzajemne oddziaływanie właściwości proszku, sił mechanicznych i parametrów procesu i zarządzać nimi. Systematyczne podejście pozwala uniknąć typowych pułapek polegających na nadmiernym poleganiu na „standardowym” czasie mieszania lub kopiowaniu receptury konkurencji bez uwzględnienia własnych właściwości materiału.
Pięć najlepszych praktyk stanowi podstawę solidnej operacji mieszania:
Kiedy mieszanie działa, jest to niewidoczne. Każda tabletka spełnia specyfikację, każda partia przechodzi kontrolę jakości, a pacjenci otrzymują zamierzoną dawkę. Ta cicha konsystencja jest wynikiem decyzji inżynieryjnych podjętych na długo przed wejściem pierwszego proszku do zbiornika. Stosując opisane tutaj mechanizmy, logikę wyboru i dyscyplinę zwiększania skali, możesz zbudować i utrzymać ten poziom niezawodności.
Chcesz być na bieżąco?
Skontaktuj się z nami za pośrednictwem poniższego adresu e-mail.
Nie martw się o spam. My też tego nienawidzimy!
Klient mobilny
Konto wideo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail: zy@zy-drying.com
Identyfikator WeChata
Prawa autorskie 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Wszelkie prawa zastrzeżone  Producent sprzętu do dozowania substancji stałych doustnie