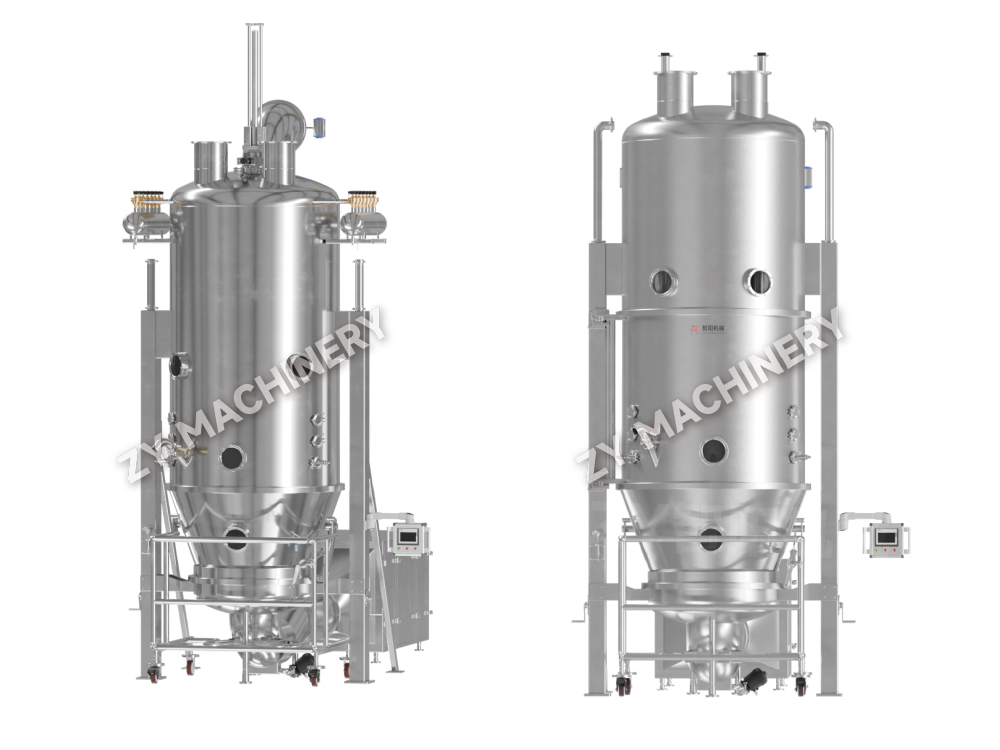
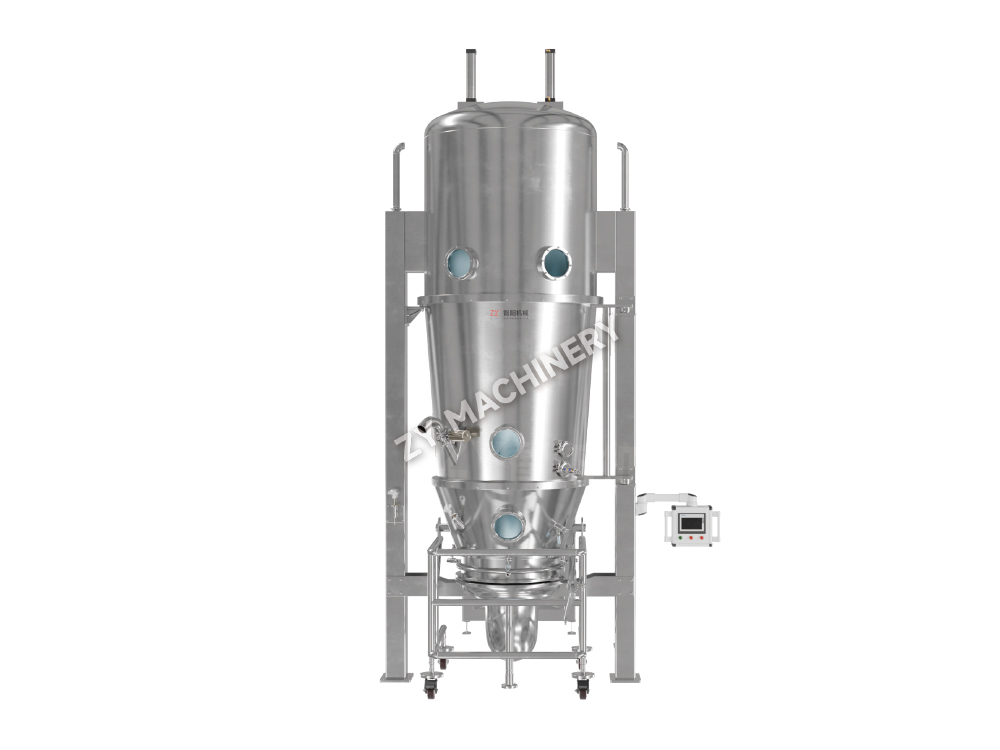
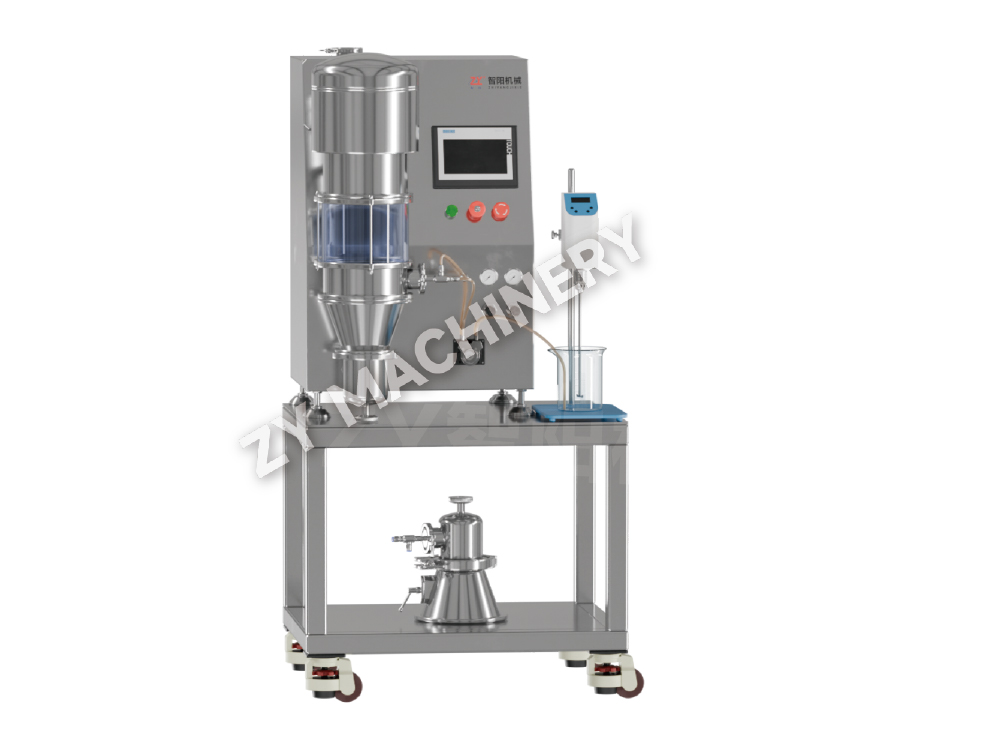
Wielofunkcyjna maszyna laboratoryjna do granulacji i powlekania w złożu fluidalnym DLP R&D
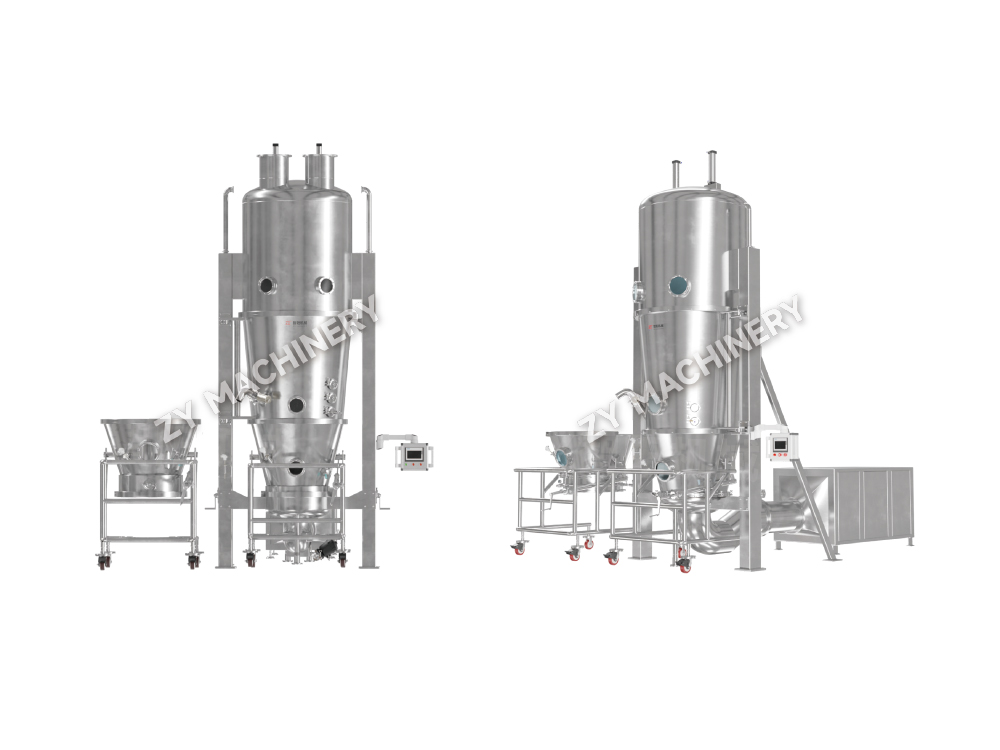
Wielofunkcyjna maszyna ze złożem fluidalnym DLP R&D łączy w sobie wiele .....

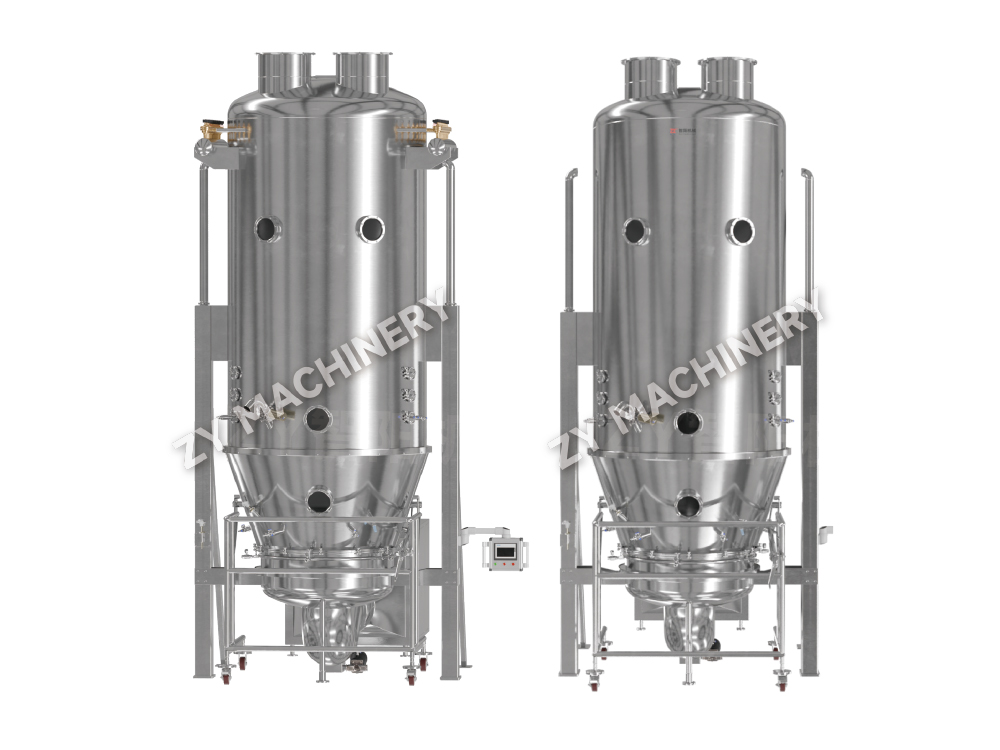
Pojedyncza partia proszku może przejść od mieszania do wysuszonego granulatu w czasie krótszym niż 90 minut — nie jest wymagane oddzielne mieszanie, ubijanie na mokro ani etapy suszenia na tacce. To jest podstawowa obietnica granulacji w złożu fluidalnym: metoda granulacji na mokro, która integruje mieszanie, natryskiwanie i suszenie w jednej zamkniętej komorze.
Proces ten przekształca drobne, spoiste proszki w sypkie granulki poprzez zawieszenie ich w strumieniu ogrzanego powietrza i natryskiwanie roztworu spoiwa na upłynnione cząstki. Gdy cząstki zderzają się i są mokre, tworzą się płynne mostki; odparowanie rozpuszczalnika pozostawia następnie solidne mostki, które cementują cząstki pierwotne w aglomeraty. Rezultatem jest granulka o lepszej ściśliwości, zmniejszonym pyle i większej gęstości nasypowej – a wszystko to ma kluczowe znaczenie dla spójnego sprasowania tabletek i napełniania kapsułek.
W przeciwieństwie do granulacji na mokro z wysokim ścinaniem, gdzie mechaniczny wirnik napędza aglomerację, granulacja w złożu fluidalnym opiera się na mieszaniu pneumatycznym. Dzięki temu powstają bardziej porowate, szybciej rozpadające się granulki, co pozwala na przeprowadzenie całej operacji w jednym naczyniu. W przypadku substancji aktywnych wrażliwych na ciepło, współprądowy efekt chłodzenia wyparnego utrzymuje temperaturę produktu znacznie poniżej temperatury powietrza na wlocie, zazwyczaj w zakresie 25–45°C.
Każda partia przechodzi przez trzy odrębne fazy. Zrozumienie zmian w każdej fazie daje punkty kontrolne umożliwiające przewidywalne określenie rozmiaru granulek, wilgotności i gęstości.
Atrybuty granulek nie zmieniają się losowo – podążają za fizyczną logiką wilgoci, ciepła i pędu. Poniższa tabela odwzorowuje niezależne zmienne procesu na ich dalsze skutki.
| Parametr | Typowy zasięg | Rozmiar granulatu | Gęstość nasypowa | Zawartość wilgoci | Grzywny |
|---|---|---|---|---|---|
| Temperatura powietrza na wlocie | 40–80°C | Zmniejsz | Zmniejsz | Zmniejsz | Zwiększ |
| Szybkość oprysku | 10–50 g/min/kg | Zwiększ | Zwiększ | Zwiększ | Zmniejsz |
| Ciśnienie atomizacji | 1,5–3,0 bara | Zmniejsz | Brak znaczących zmian | Brak znaczących zmian | Zwiększ |
| Objętość powietrza fluidyzacyjnego | 0,8–2,0 m/s | Zmniejsz | Zmniejsz | Zmniejsz | Zwiększ |
| Temperatura produktu | 25–45°C | Zmniejsz (if high) | Zmniejsz | Zmniejsz | Zwiększ |
Na szczególną uwagę zasługuje wilgotność powietrza wlotowego. Punkt rosy powyżej 10°C może obniżyć skuteczność suszenia poprzez zmniejszenie siły napędowej parowania. W przypadku preparatów wrażliwych na wilgoć utrzymywanie punktu rosy powietrza na wlocie poniżej 5°C nie jest opcjonalne — jest warunkiem wstępnym powtarzalności poszczególnych partii. Nowoczesne Granulatory ze złożem fluidalnym FLB ze zintegrowanymi centralami wentylacyjnymi zapewnia precyzyjną kontrolę nad temperaturą, wilgotnością i przepływem powietrza, dzięki czemu te krytyczne współzależności można kontrolować na skalę produkcyjną.
Konfiguracja natrysku nie jest wyborem projektu peryferyjnego — określa mechanizm wzrostu granulek i zakres zastosowań, jakie może spełniać maszyna. Te trzy konfiguracje różnią się położeniem dyszy, trajektorią cząstek i wzorem kontaktu ciecz-ciało stałe.
| Funkcja | Najlepszy spray | Spray dolny (Wurster) | Natrysk styczny (wirnik) |
|---|---|---|---|
| Pozycja dyszy | Nad łóżkiem | Wewnątrz łóżka, w górę | Bokiem, w obracający się dysk |
| Ruch cząstek | Przypadkowa fluidyzacja | Zamówiony przepływ w górę przez rurkę działową | Fluidyzacja odśrodkowa |
| Mechanizm wzrostu | Przypadkowa aglomeracja | Warstwowe osadzanie folii | Sferonizacja i zagęszczenie |
| Najlepsze dla | Granulacja konwencjonalna | Powlekanie i granulacja warstwowa | Pellet o dużej gęstości |
| Gęstość granulek | Niski do średniego | Średnie do wysokiego | Wysoka |
Top-spray to prawdziwy koń pociągowy w przypadku standardowych stałych postaci dawkowania — szybki, prosty i wyrozumiały. Systemy Wurster z natryskiem dolnym dominują tam, gdzie trzeba nałożyć jednolitą powłokę funkcjonalną lub zbudować warstwowe cząstki z rdzenia nasion. Procesory z natryskiem stycznym lub rotorem wytwarzają najgęstsze, najbardziej kuliste peletki, często stosowane w wielocząstkowych systemach dostarczania leków. Jeśli Twoja aplikacja wymaga powlekania, a nie zwykłej aglomeracji, dedykowany Powlekarka fluidalna LDPB z wkładką Wurstera zapewnia ciaśniejszy rozkład grubości powłoki niż hybrydowa maszyna z natryskiem górnym, przeprowadzająca próby powlekania.
Nawet dobrze zaprojektowana formuła może działać nieprawidłowo, jeśli pojedynczy parametr wykracza poza obwiednię procesu. Oto cztery najczęstsze tryby awarii i regulacje, które je korygują.
Skalowanie nie jest liniowym mnożeniem objętości powietrza i dawki oprysku. Utrzymywanie tej samej szybkości natryskiwania na kilogram proszku w partii 100 kg, która działała w cyklu laboratoryjnym o masie 5 kg, często powoduje zalanie większego złoża, ponieważ przenikanie ciepła i masy nie skaluje się bezpośrednio wraz z masą proszku. Ogólną zasadą jest utrzymywanie stałej wielkości kropel, stałej wilgotności względnej powietrza wylotowego i stałej temperatury produktu.
Poniższa tabela przedstawia typowe zakresy parametrów w różnych skalach przy skalowaniu standardowej receptury na bazie skrobi. Należy zauważyć, że prędkość fluidyzacji nieznacznie wzrasta, aby zrekompensować większe wysokości złoża, podczas gdy prędkość oprysku na kilogram spada, aby uniknąć nadmiernego zwilżenia.
| Parametr | Laboratorium (3 kg) | Pilot (30 kg) | Produkcja (150 kg) |
|---|---|---|---|
| Temperatura powietrza na wlocie (°C) | 60 | 65 | 65 |
| Szybkość oprysku (g/min) | 60 | 350 | 1200 |
| Ciśnienie atomizacji (bar) | 1.8 | 2.2 | 2.5 |
| Prędkość powietrza (m/s) | 0.9 | 1.2 | 1.5 |
| Temperatura produktu (°C) | 32 | 34 | 34 |
Uruchomienie tych prób najpierw na komputerze a Wielozadaniowy granulator DLP R&D pozwala zmapować przestrzeń projektową przy użyciu minimalnej ilości materiału przed zatwierdzeniem drogiego interfejsu API w partiach pilotażowych. Możliwość przełączania pomiędzy granulacją natryskową od góry a powlekaniem Wursterem na tej samej maszynie laboratoryjnej również skraca harmonogram opracowywania receptur.
Wybór pomiędzy granulacją ze złożem fluidalnym a granulacją z wysokim ścinaniem nie polega na tym, która technologia jest „lepsza” – lecz na tym, jakiego profilu granulek wymaga tabletkarka i docelowego rozpuszczania. Poniższa tabela przedstawia kompromisy w zakresie siedmiu kryteriów mających znaczenie w produkcji.
| Kryterium | Granulacja w złożu fluidalnym | Wysoka Shear Granulation |
|---|---|---|
| Struktura granulatu | Porowaty, o niskiej gęstości | Gęsty, o dużej wytrzymałości |
| Czas rozpadu | Szybciej | Wolniej |
| Czas przetwarzania na partię | 60–90 minut | 20–40 min (plus oddzielne suszenie) |
| Ślad | Pojedyncza jednostka; większa wysokość | Suszarka ze złożem fluidalnym z mieszadłem na mokro; szerszy ślad |
| Wysiłek czyszczenia | Prościej, jeden statek | Wiele statków, często obsługujących mokrą masę |
| Wrażliwość na nadgranulację | Niski | Wysoka; requires precise endpoint control |
| Najlepsze dla heat‑sensitive APIs | Tak, chłodzenie wyparne | Ryzyko powstania gorących punktów w gęstej masie |
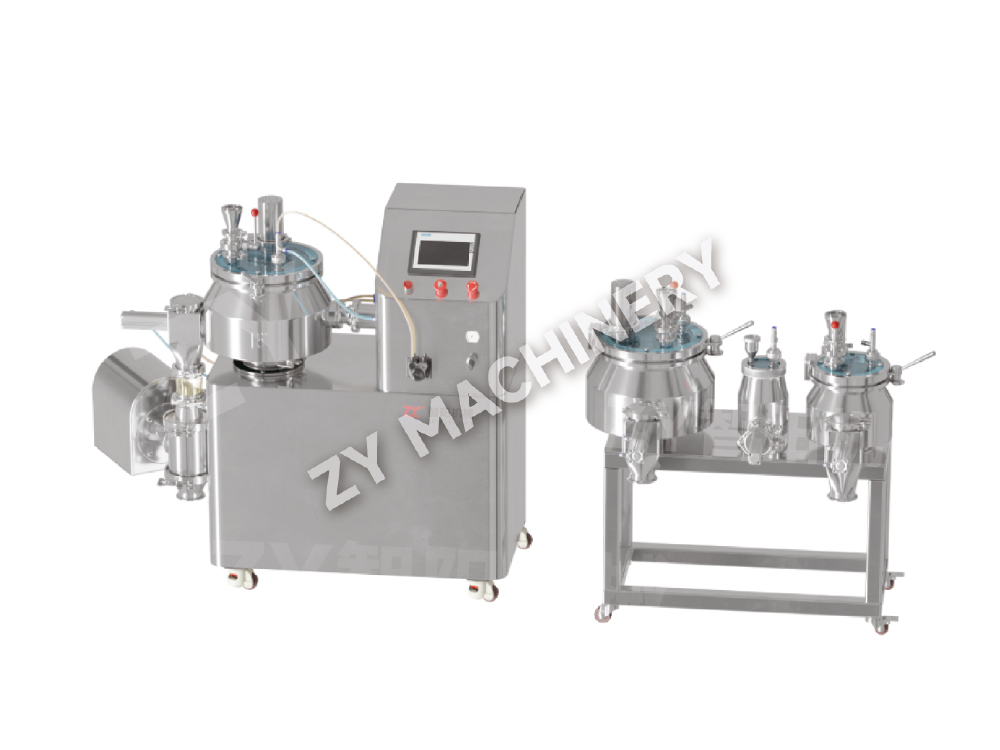
Jeśli docelowa tabletka wymaga szybkiego rozpadu i pracujesz ze słabo płynącym preparatem, bezpośrednią metodą jest granulacja w złożu fluidalnym. Jeśli potrzebujesz twardych, mocnych granulek do szybkiego tabletkowania twardego, odkształcającego się plastycznie leku, często zwycięża wysokie ścinanie – ale będziesz potrzebować osobnego etapu suszenia. W zakładach stosujących obie technologie często stosuje się granulator o wysokim ścinaniu na etapie masowania na mokro, a następnie przenosi materiał do suszarki ze złożem fluidalnym, łącząc strukturę gęstych granulek o wysokim ścinaniu z delikatnym suszeniem w złożu fluidalnym.
Granulacja w złożu fluidalnym pozostaje najbardziej bezpośrednią drogą od mieszanki proszków do ściśliwego granulatu, gdy priorytetami są porowatość i szybkie rozpuszczanie. Proces eliminuje wiele etapów obsługi i zapewnia inżynierom precyzyjną kontrolę nad atrybutami granulatu za pomocą kilku regulowanych parametrów.
Aby zablokować solidne, możliwe do przeniesienia partie, postępuj zgodnie z następującymi praktykami:
Chcesz być na bieżąco?
Skontaktuj się z nami za pośrednictwem poniższego adresu e-mail.
Nie martw się o spam. My też tego nienawidzimy!
Klient mobilny
Konto wideo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail: zy@zy-drying.com
Identyfikator WeChata
Prawa autorskie 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Wszelkie prawa zastrzeżone  Producent sprzętu do dozowania substancji stałych doustnie