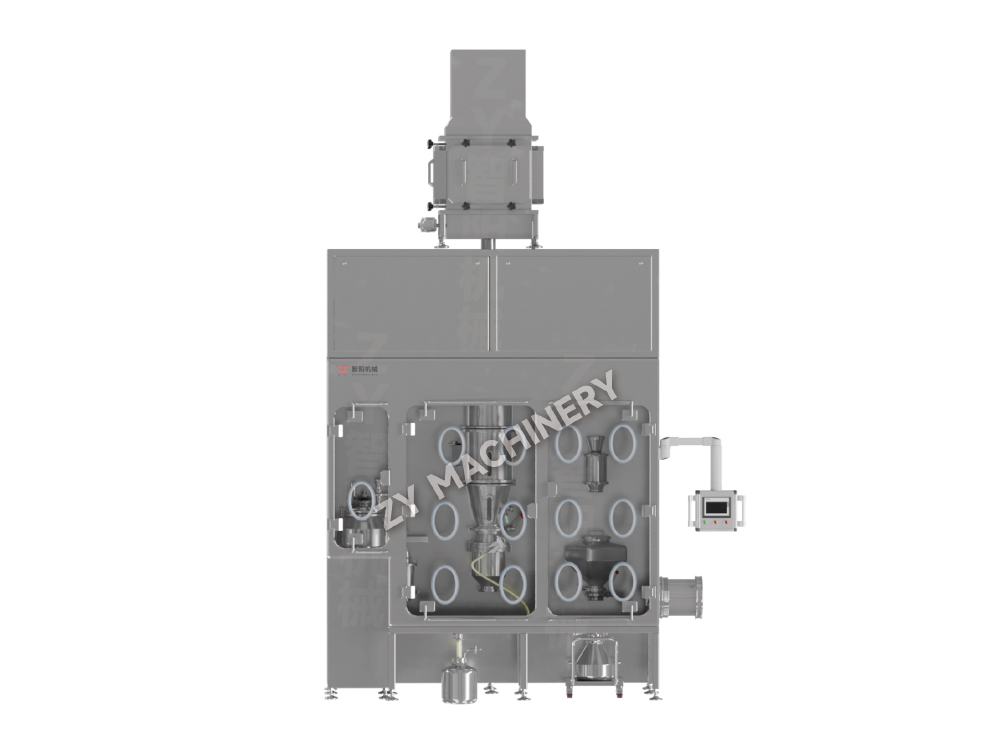
Maszyna laboratoryjna do granulacji na mokro z wymienną miską GHL R&D
Laboratoryjna maszyna do granulacji na mokro z wymienną miską GHL R&D je.....

Pojedyncza nieudana próba walidacji czyszczenia może spowodować zamrożenie całej linii doustnych dawek stałych na tygodnie. Dochodzenie rzadko kończy się procedurą czyszczenia. Najczęściej pierwotną przyczyną są luki w kwalifikacjach sprzętu — kulka natryskowa, która nigdy nie została zmapowana podczas IQ, lub wartość chropowatości spoiny, która przekracza kryteria akceptacji OQ. Walidacja czyszczenia i kwalifikacja sprzętu nie są ścieżkami równoległymi; są one głęboko współzależne. Jeśli nie możesz udowodnić, że Twój mikser, granulator lub powlekarka została zainstalowana i działa niezawodnie, wszelkie ustawione przez Ciebie limity pozostałości opierają się na zawodnych podstawach.
Wersja 2026 Załącznika 3 WHO TRS 1019 potwierdza to, stwierdzając, że protokoły walidacji czyszczenia muszą odnosić się do dokumentów dotyczących projektu, instalacji i kwalifikacji operacyjnych sprzętu. W praktyce oznacza to, że każdy raport DQ, IQ, OQ i PQ staje się warunkiem wstępnym dla głównego planu walidacji czyszczenia. Poniższe sekcje przeprowadzą Cię przez dokładnie miejsca, w których te dwie domeny się przecinają, korzystając z rzeczywistych typów sprzętu i parametrów walidacyjnych, których oczekują organy regulacyjne.
Bez odpowiednio wykwalifikowanego sprzętu wszelkie zebrane dane dotyczące pozostałości są naukowo niejednoznaczne. Rozważ test OQ dla granulatora o wysokim ścinaniu, w którym nie mierzono natężenia przepływu wody przez otwory do czyszczenia na miejscu. Jeśli późniejsze wymazy z miski wykażą szczytowe pozostałości w pobliżu dyszy, nie będzie możliwości ustalenia, czy sekwencja czyszczenia była nieprawidłowa lub czy system dostarczania sprzętu był od początku wadliwy. Kwalifikacje budują ramy; potwierdzenie czyszczenia wypełnia obraz.
DQ rejestruje materiał konstrukcyjny, wykończenie powierzchni i zdolność odprowadzania wody – wszystkie czynniki, które bezpośrednio wpływają na przenoszenie pozostałości. IQ weryfikuje, czy urządzenia natryskowe są prawidłowo ustawione, czy nie ma martwych odnóg i czy nachylenie spełnia minimum 1:100 zalecane w Przewodniku dobrych praktyk ISPE. OQ musi dokumentować wzorce pokrycia natryskiem, rampy temperatur i spadki ciśnienia w najgorszych lokalizacjach. PQ, często przeprowadzane z placebo lub substytutem zanieczyszczeń, potwierdza, że cykl czyszczenia zapewnia spójne usuwanie pozostałości pod obciążeniem. Brak jednego parametru na którymkolwiek z tych etapów może później ujawnić się jako niewyjaśniony skok w próbce płukania TOC.
Aby uzyskać ustrukturyzowane podejście, przypisz każdą fazę kwalifikacji do danych dotyczących czyszczenia, które musisz zebrać:
To ujednolicenie zmienia kwalifikację sprzętu z ćwiczenia polegającego na zaznaczeniu pola wyboru w narzędzie zmniejszające ryzyko. Kiedy audytor pyta, dlaczego wybrano konkretną lokalizację wymazu, można wskazać mapę pokrycia OQ, która zidentyfikowała strefę cienia za ostrzem rozdrabniacza.
Nie wszystkie urządzenia do doustnego dozowania substancji stałych stwarzają takie samo ryzyko czyszczenia. Geometria, złożoność powierzchni i ruch części wewnętrznych określają, gdzie gromadzą się pozostałości i w jaki sposób należy zaprojektować pobieranie próbek. Ogólny protokół czyszczenia, który traktuje mieszalnik bębnowy i powlekarkę ze złożem fluidalnym w identyczny sposób, nieuchronnie pominie krytyczne punkty zanieczyszczenia.
W produkcji OSD dominują trzy kategorie sprzętu, a każda z nich wiąże się z odrębnymi wyzwaniami związanymi z walidacją:
| Typ wyposażenia | Wspólne martwe strefy | Zalecane punkty poboru próbek | Trudność w czyszczeniu |
|---|---|---|---|
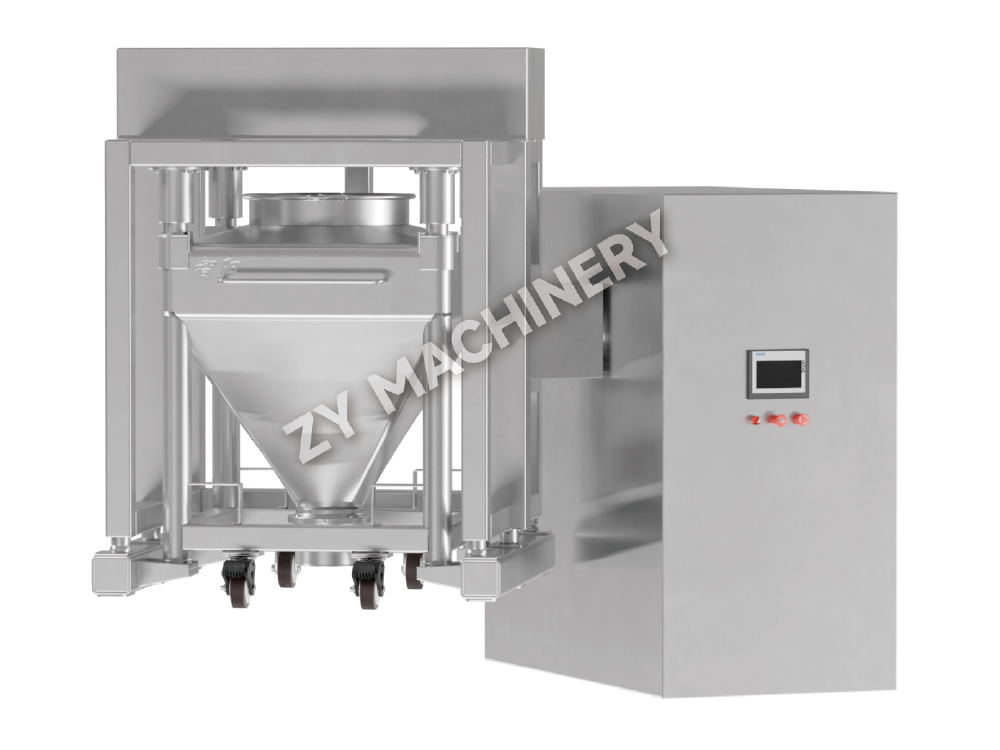
| Miksery do pojemników / bębnów | Gniazdo zaworu tłocznego, uszczelnienia wału, kołnierze wziernika | Wnętrze zaworu, warga uszczelniająca, kopuła zbiornika | Średni |
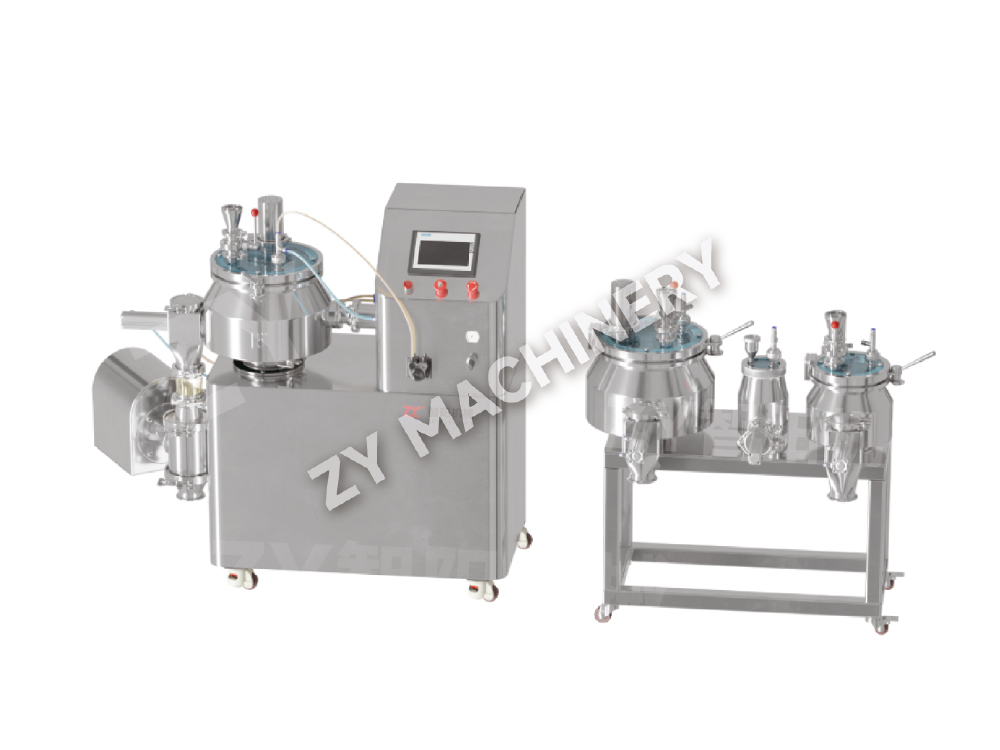
| Granulatory o wysokim ścinaniu | Piasta ostrza rozdrabniacza, uszczelka łącząca misę z pokrywą, podcięcia wirnika | Spód piasty, szczelina uszczelki, nasada wirnika | Wysoka |
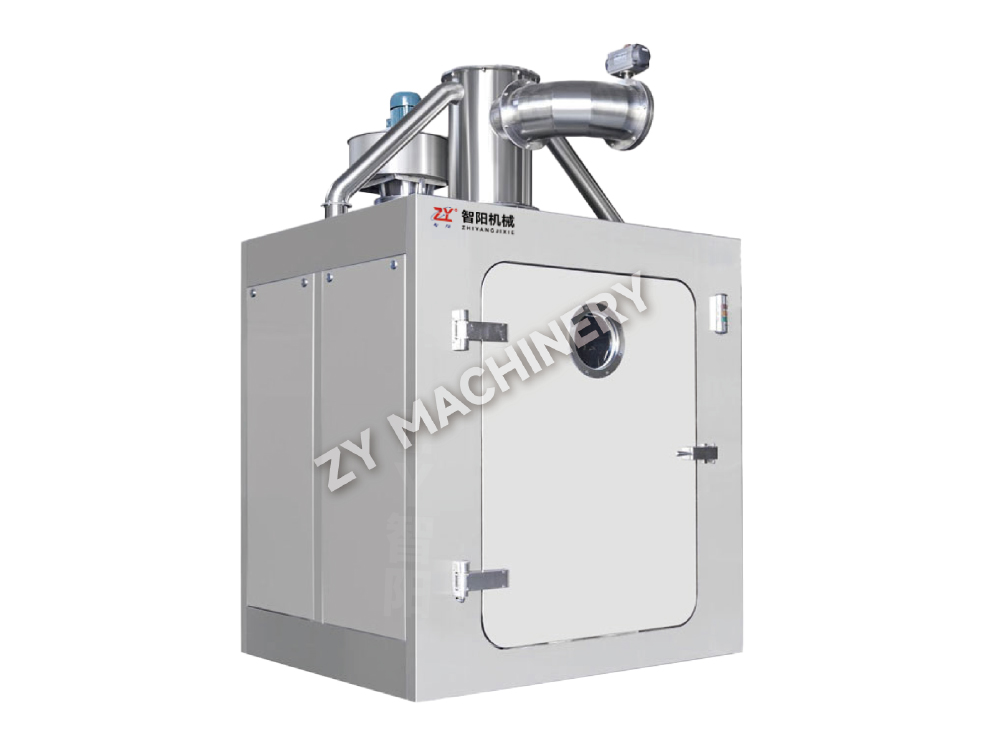
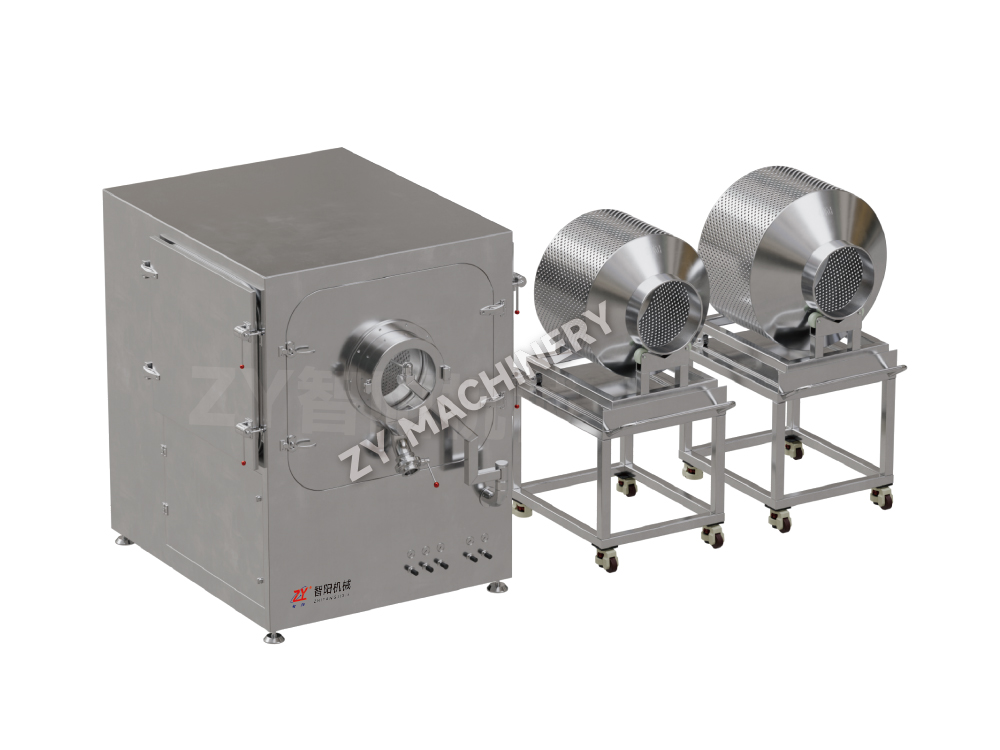
| Suszarki/powlekarki ze złożem fluidalnym | Otwory w płycie rozdzielczej, komora wylotowa, obudowa worka filtrującego produkt | Spód płyty perforowanej, szwy spawane nad komorą, pierścień worka | Wysoka |
Dla mieszalniki koszowe głównym zagrożeniem jest zawór spustowy. Nawet przy pełnym otwarciu pozostałości elektrostatyczne mogą przylgnąć do metalowego gniazda i później przedostać się do następnej partii. Dlatego IQ musi potwierdzić, że zawór można całkowicie zdemontować w celu czyszczenia i że chropowatość powierzchni gniazda jest zgodna ze specyfikacją DQ. W przypadku granulatorów o wysokim ścinaniu piasta ostrza rozdrabniacza tworzy strefę ekranowaną; pobieranie wymazu ze spodu piasty nie podlega negocjacjom. W systemach ze złożem fluidalnym płyta dystrybucyjna często działa jak pułapka pozostałości, a samo pobieranie próbek z płukania jest niewystarczające, ponieważ duża powierzchnia płyty może zatrzymać cząstki stałe, które rozpuszczają się tylko częściowo podczas krótkiego płukania wodą.
Wybierając sprzęt, preferując urządzenia z powierzchniami elektropolerowanymi, minimalnymi powierzchniami poziomymi i konstrukcją z możliwością całkowitego opróżnienia, znacznie zmniejsza się obciążenie związane z walidacją czyszczenia. Funkcje takie jak zdejmowane wzierniki i zaciskane dysze natryskowe bezpośrednio zmniejszają liczbę trudnych do czyszczenia obszarów. Inwestycja w łatwość czyszczenia na etapie DQ zmniejsza liczbę miejsc pobierania wymazów nawet o 40% w porównaniu z modernizowanym starszym sprzętem.
Najbardziej kontrowersyjną częścią każdego protokołu walidacji czyszczenia jest ustalenie kryteriów akceptacji. Logika różni się znacznie w zależności od tego, czy sprzęt jest przeznaczony do pojedynczego produktu, czy też współdzielony dla wielu receptur.
Dedykowany sprzęt pozwala na bardziej ukierunkowane podejście. Można zastosować wartość dopuszczalnego dziennego narażenia (PDE) lub dopuszczalnego dziennego narażenia (ADE) w oparciu o profil toksykologiczny tego pojedynczego składnika aktywnego. Obliczenie limitu zazwyczaj opiera się na ułamku „minimalnej dawki terapeutycznej” lub kryterium dawki 1/1000, w zależności od tego, która wartość jest niższa. Na przykład, jeśli PDE wynosi 10 µg/dzień, a maksymalna dawka dzienna kolejnego produktu wynosi 500 mg, granica powierzchniowa wynosi 2 µg/cm² przy założeniu powierzchni wymazu wynoszącej 100 cm². Podejście to odzwierciedla rzeczywiste ryzyko pacjenta, a nie ogólny najgorszy przypadek.
Niespecjalizowany sprzęt wymaga bardziej ostrożnych obliczeń, ponieważ pozostałość może pochodzić z wielu poprzednich kampanii. W tym przypadku należy określić najgorszy produkt – ten o najniższym PDE, najwyższej sile działania lub najtrudniejszym profilu rozpuszczalności – i podstawowe limity dla tego związku. Ponadto należy wziąć pod uwagę wielkość partii produkowanego później produktu i założyć, że wszystkie pozostałości API zostaną przeniesione w całości. W zakładach produkujących wiele produktów często jako punkt wyjścia przyjmuje się granicę czystości wizualnej wynoszącą 4 µg/cm², ale weryfikacja poprzez badania odzysku musi potwierdzić, że granica jest osiągalna i wykrywalna analitycznie.
| Podejście | Obowiązujący scenariusz | Źródło danych | Typowe kryterium akceptacji |
|---|---|---|---|
| Oparty na PDE/ADE | Dedykowany sprzęt, znana toksykologia | Monografie toksykologiczne, wytyczne EMA | ≤ 2 µg/cm² lub 1/1000 dawki |
| Produkt w najgorszym przypadku | Wieloproduktowy, współdzielony sprzęt | Główny plan walidacji czyszczenia, matryca PDE | ≤ 4 µg/cm² lub czystość wizualna, w zależności od tego, która wartość jest niższa |
| Domyślny limit spisu treści | Wstępna wykonalność, wczesny rozwój | Dane historyczne dotyczące jakości wody | ≤ 5–10 ppm TOC w końcowym płukaniu |
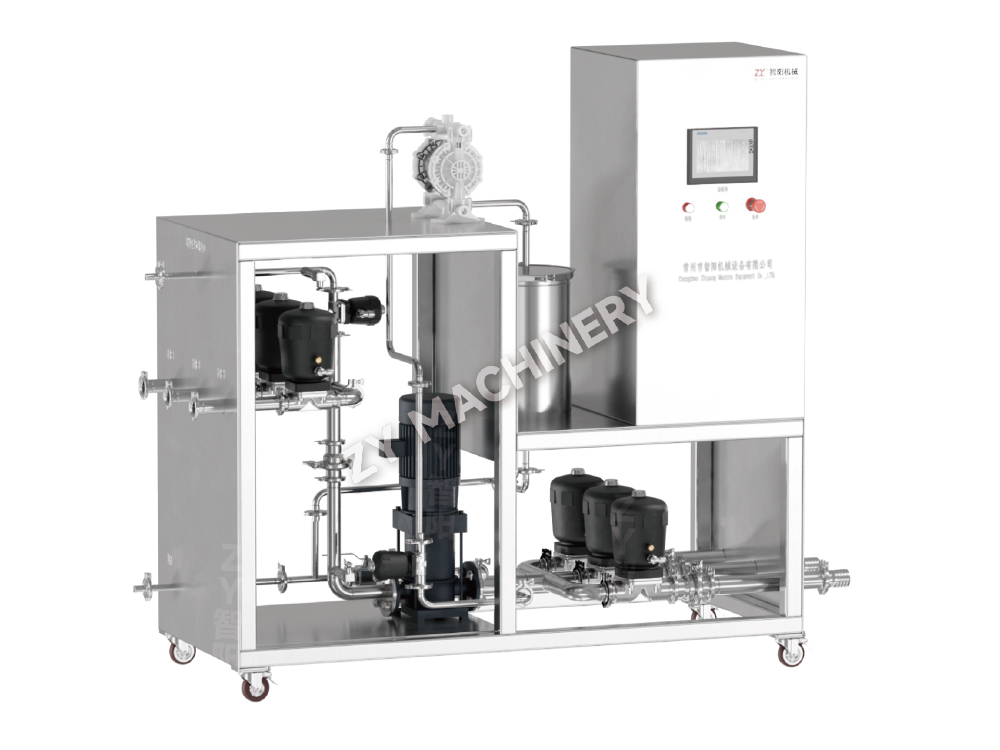
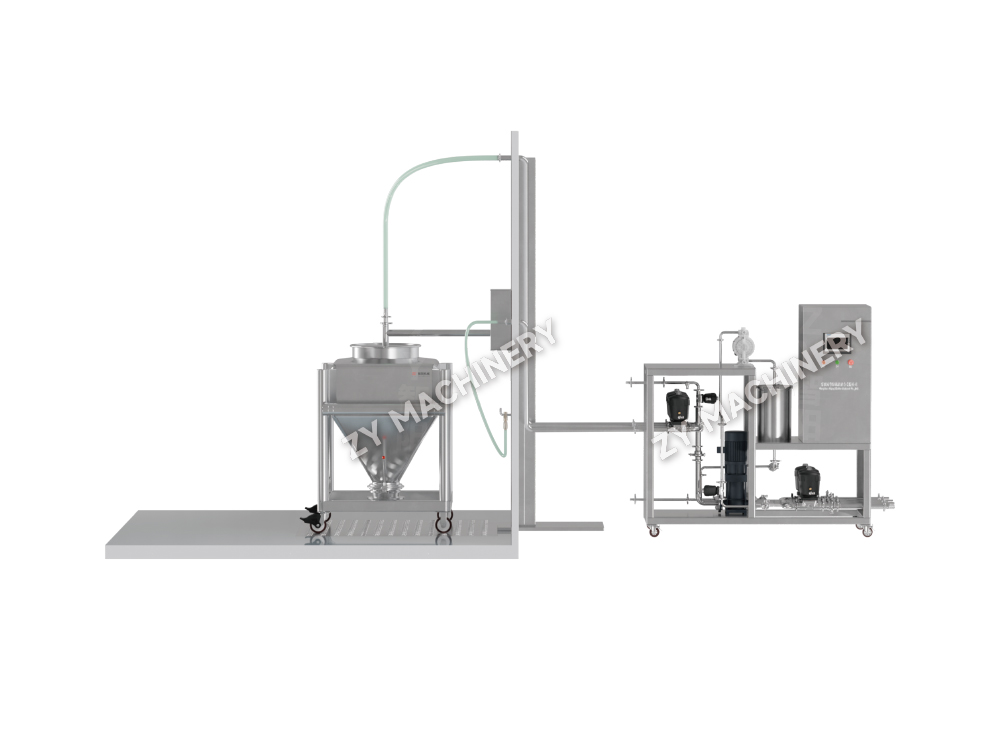
Niezależnie od metody, granica musi być osiągalna przy zainstalowanym systemie czyszczącym. Jeśli mobilna stacja CIP, taka jak Mobilna stacja czyszczenia CIP QWQY jest połączony z blenderem o pojemności 500 l, dane dotyczące zasięgu oprysku z OQ muszą wykazywać, że dysza może dotrzeć do każdej powierzchni w zakresie 2 µg/cm². W przeciwnym razie limit staje się teoretyczny i nie podlega obronieniu podczas audytu.
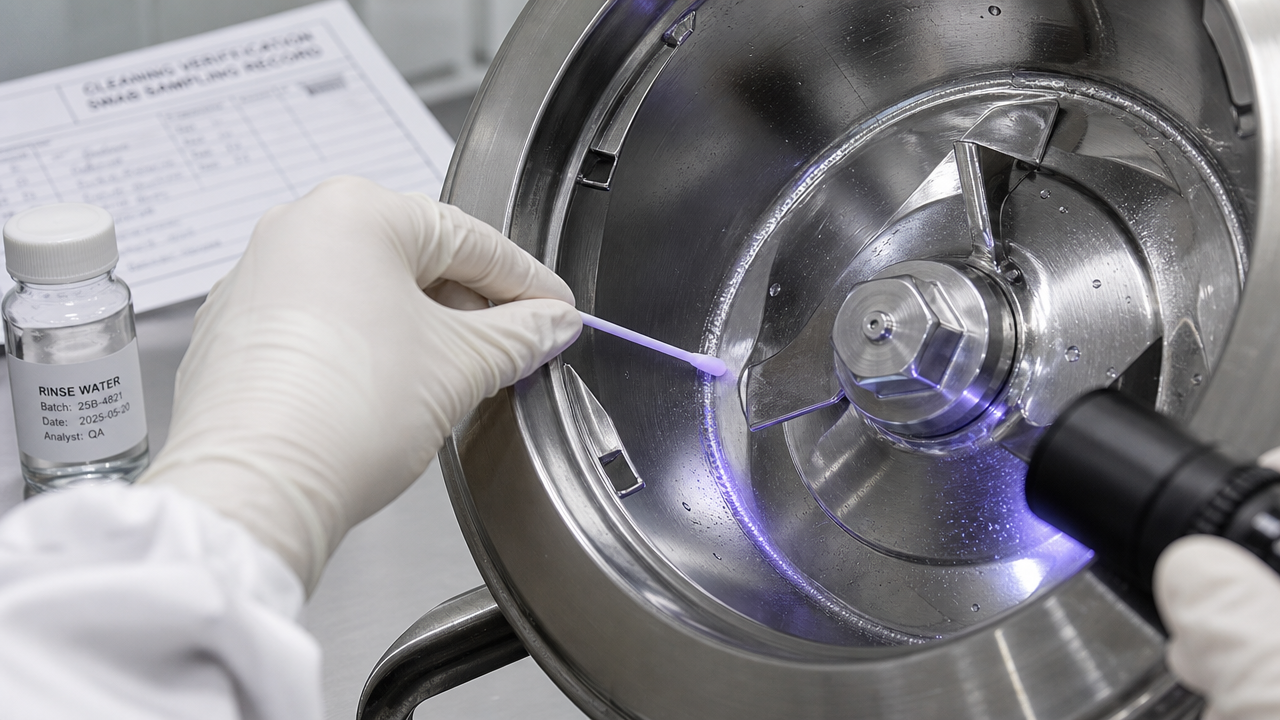
Wybór niewłaściwej metody pobierania próbek podważa nawet najbardziej rygorystyczne dane kwalifikacyjne. Każda technika ma określoną wydajność odzysku, granicę wykrywalności i zgodność materiałową, które muszą być dostosowane do rodzaju pozostałości i powierzchni urządzenia.
Pobieranie wymazów pozostaje złotym standardem w bezpośrednim pomiarze pozostałości na powierzchni, zwłaszcza na sprzęcie ze stali nierdzewnej. Dzięki odpowiednio zwilżonym wacikom i zatwierdzonym współczynnikom odzysku (zwykle 70–90% w przypadku małocząsteczkowych substancji czynnych) można zlokalizować gorące punkty w pobliżu uszczelek lub wałów. Z drugiej strony pobieranie próbek z płukania obejmuje duże objętości wewnętrzne – takie jak misa granulatora lub komora suszarki – ale wykrywa jedynie pozostałości rozpuszczalne w rozpuszczalniku płuczącym i osiągalne drogą płynu. Płytki kontaktowe są zarezerwowane głównie do monitorowania mikrobiologicznego po czyszczeniu, chociaż mogą służyć jako dodatkowa metoda wykrywania dużych pozostałości w połączeniu z bioluminescencją ATP.
| Metoda | Typowy zakres odzyskiwania | Limit wykrywalności | Najlepiej używać | Ograniczenie klucza |
|---|---|---|---|---|
| Wymaz | 70–90% | 0,1–1 µg/cm² | Gładkie uszczelki SS, elastomerowe | Standaryzacja powierzchni |
| Spłucz | 50–85% | 1–5 ppm w roztworze | Rury, wnętrza statków | Nierozpuszczalne pozostałości przechodzą niezauważone |
| Płyta kontaktowa | Nie dotyczy (mikrobiologiczny) | 1 CFU/25 cm² | Płaskie, nieantybiotykowe powierzchnie | Nie nadaje się do samych pozostałości chemicznych |
Współczynnik odzysku w badaniu wymazowym należy określić doświadczalnie dla każdego materiału powierzchniowego i każdego związku. Na przykład bardziej chropowata powierzchnia odlewu w starszej suszarce może zmniejszyć odzysk do poziomu poniżej 50%, co zmusi Cię do odpowiedniego dostosowania limitu akceptacji. W zautomatyzowanym sprzęt czyszczący systemów, uzupełnienie danych płukania sondą przewodności lub TOC online zapewnia ciągłe dane trendów, które uzupełniają punktowe kontrole wymazów.
Zautomatyzowane systemy czyszczenia na miejscu, stacjonarne lub mobilne, wymagają podejścia do walidacji, które wykracza daleko poza prostą recepturę czasowo-temperaturową. Interakcja między geometrią urządzenia natryskowego, średnicą rury i wydajnością pompy określa, czy płyn czyszczący rzeczywiście uderza w każdą powierzchnię stykającą się z produktem z wystarczającą siłą mechaniczną, aby usunąć pozostałości.
Cztery krytyczne parametry CIP, które należy zakwalifikować i udokumentować w celu walidacji czyszczenia, to:
Dokumentacja przebiegu walidacyjnego CIP powinna zawierać wykresy trendów temperatury, ciśnienia i przewodności sporządzone przez historyka PLC, a także zdjęcia najgorszych lokalizacji przed i po kontroli wizualnej. Test wstęgowy — podczas którego na wewnętrzną powierzchnię naczynia nakłada się taśmę wrażliwą na ciepło i bada po cyklu CIP — dostarcza niezbitego dowodu zasięgu mechanicznego. Do automatycznych myjek pojemników, takich jak Automatyczna pralka do pojemników QD , prędkość obrotowa ramienia natryskowego i integralność dyszy muszą stać się częścią harmonogramu konserwacji zapobiegawczej i ponownej kwalifikacji, ponieważ zużycie dysz bezpośrednio pogarsza zasięg.
Bez ciągłego monitorowania przewodności płukania podczas płukania końcowego istnieje ryzyko przyjęcia czystego sygnału wynikającego z chwilowego skoku rozcieńczenia, a nie rzeczywistego usunięcia pozostałości. Poziom przewodności równy jakości dopływającej wody przez co najmniej 30 sekund jest minimalnym dowodem całkowitego płukania.
Gdy aktywne składniki farmaceutyczne należą do kategorii OEB 4 lub 5, protokół walidacji czyszczenia musi jednocześnie chronić operatora, jednocześnie udowadniając, że pozostałości produktu zostały usunięte. Połączenie technologii izolacji i silnych związków tworzy unikalny zestaw wymagań w zakresie walidacji, których nie spełniają standardowe protokoły OSD.
W izolatorze lub kabinie z przepływem w dół pobieranie próbek potwierdzających czyszczenie musi odbywać się pod podciśnieniem, często przez otwory rękawicowe. Ten ograniczony dostęp wpływa na wybór miejsca pobrania wymazu, ponieważ niektóre powierzchnie – takie jak tylna część portu szybkiego transferu – stają się niedostępne bez naruszenia zabezpieczeń. W takich przypadkach połączenie pobierania próbek z płukania i oceny pośredniej za pomocą zastępczego znacznika fluorescencyjnego jest akceptowalne, jeśli jest to uzasadnione w protokole.
Dodatkowo musi znajdować się w nim sam środek czyszczący. W przypadku CIP na miejscu w urządzeniach o dużej szczelności często stosuje się płukanie jednoprzebiegowe zamiast recyrkulacji, aby uniknąć krzyżowego zanieczyszczenia pętli CIP silnymi pozostałościami. Walidacja musi zatem wykazać, że objętość płukania i czas kontaktu są wystarczające do osiągnięcia docelowego limitu przeniesienia pomimo nieodłącznej nieefektywności przepływów jednorazowych. Testy znaczników fluorescencyjnych z roztworem ryboflawiny w świetle czarnym są uważane za złoty standard w weryfikacji pokrycia sprayem i braku cieni pozostałości wewnątrz szczelnego izolatora.
Dla facilities using sprzęt laboratoryjny o dużej pojemności plan pobierania próbek musi również uwzględniać system wentylacji. Przetarcie obudowy filtra HEPA lub kołnierza RTP (portu szybkiego przesyłu) może okazać się konieczne, jeśli wzór przepływu powietrza sugeruje potencjalne gromadzenie się kurzu. Sprawozdanie z walidacji czyszczenia musi zawierać odniesienia do testów działania szczelności, aby wykazać, że podczas samego cyklu czyszczenia nie wydostały się żadne pozostałości w postaci aerozolu.
Początkowe przebiegi sprawdzające to migawka. Bieżące monitorowanie przekształca walidację czyszczenia w program cyklu życia. Na etapie 3, czyli ciągłej weryfikacji procesu, wiele obiektów zawodzi – traktują zatwierdzony stan jako statyczny, ignorując stopniowe zmiany stanu sprzętu lub portfolio produktów.
Do podstawowych wskaźników monitorowania, które zapewniają prawidłowy stan walidacji czyszczenia, zaliczają się:
Kiedy nowy produkt musi działać na istniejącym, niewydedykowanym sprzęcie, strategia łączenia w nawiasy może zminimalizować liczbę przeróbek. Oceniając rozpuszczalność, siłę działania i profil adsorpcji nowego związku w porównaniu z istniejącym najgorszym przypadkiem, może być konieczna jedynie aktualizacja głównego planu walidacji czyszczenia i wykonanie pojedynczego potwierdzającego badania wymazu zamiast trzech pełnych partii. Jednakże jakakolwiek modyfikacja samego sprzętu — taka jak zmiana konstrukcji kulki natryskowej lub dodanie nowego portu naczynia — automatycznie powoduje ponowne otwarcie zarówno IQ, jak i OQ, a co za tym idzie, protokołu walidacji czyszczenia powiązanego z tym sprzętem. Związek między kwalifikacją a czyszczeniem nigdy się nie zrywa; wymaga po prostu zdyscyplinowanej konserwacji.
Chcesz być na bieżąco?
Skontaktuj się z nami za pośrednictwem poniższego adresu e-mail.
Nie martw się o spam. My też tego nienawidzimy!
Klient mobilny
Konto wideo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail: zy@zy-drying.com
Identyfikator WeChata
Prawa autorskie 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Wszelkie prawa zastrzeżone  Producent sprzętu do dozowania substancji stałych doustnie