




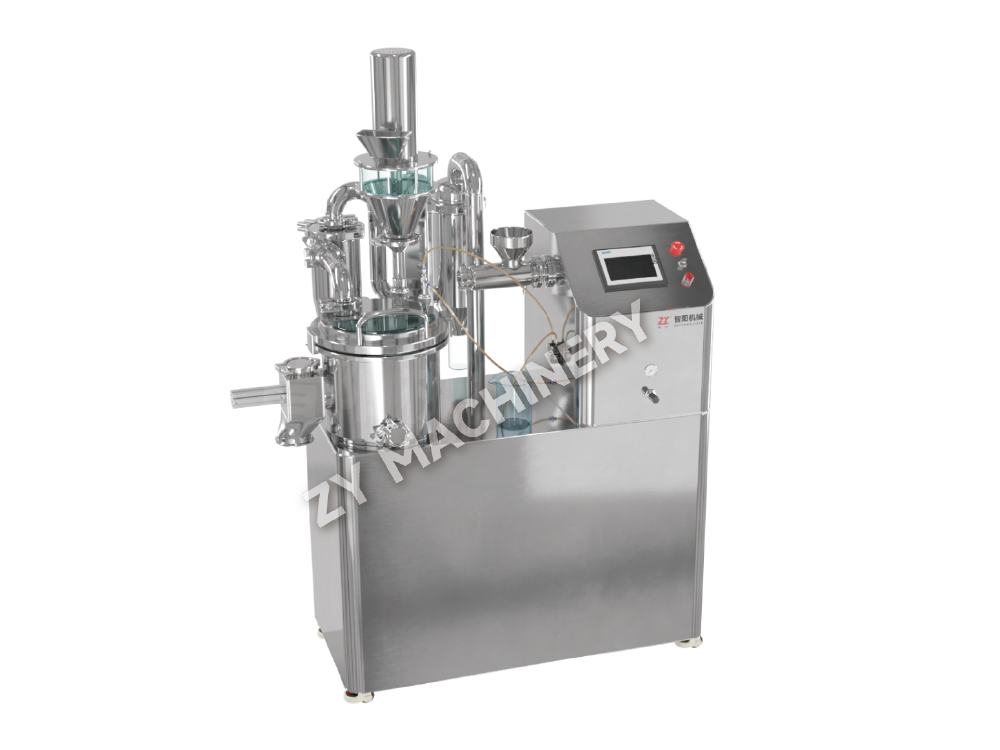
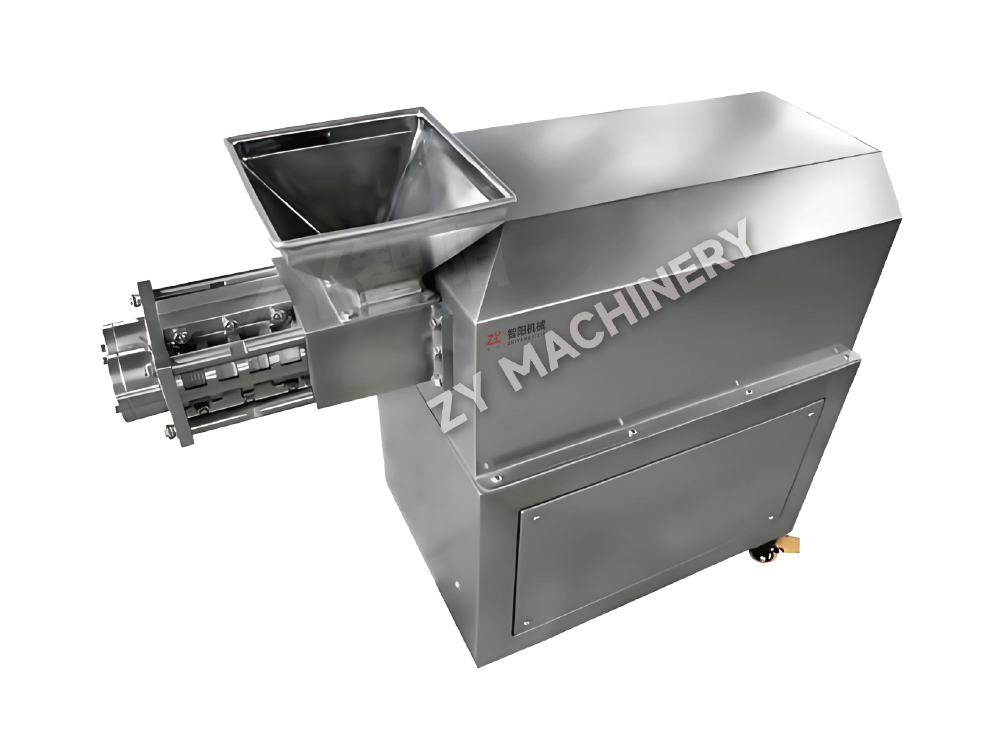
Maszyna do powlekania przez wytłaczanie i zaokrąglanie JWB
Maszyna do powlekania przez wytłaczanie i zaokrąglanie JWB łączy w jedny.....

Pojedyncza wada zakrętki może spowodować odrzucenie całej partii, co może kosztować co najmniej 50 000 USD w postaci zmarnowanych materiałów i straconego czasu produkcji. Wady tabletek rzadko są izolowane — zwykle sygnalizują interakcję między projektem receptury, konfiguracją sprzętu i parametrami procesu. Traktowanie każdej wady jako odrębnego problemu prowadzi do powtarzalnego rozwiązywania problemów. Zamiast tego organizacje odnoszące największe sukcesy przypisują defekty do trzech wzajemnie powiązanych kategorii głównych: receptura (skład i właściwości fizyczne granulatu), sprzęt (stan prasy, geometria oprzyrządowania, pozostałości po czyszczeniu) i proces (profil siły ściskającej, prędkość, czas oczekiwania przed prasowaniem).

Na przykład zamykanie i laminowanie często wynika z nadmiaru drobnych cząstek w granulacie, ale te drobne cząstki mogą wynikać ze zbyt agresywnego etapu granulacji na sucho lub z profilu suszenia, który pozostawia kruchą powierzchnię. Z drugiej strony zatykanie może wynikać z niedoboru smaru, ale prawdziwym czynnikiem wyzwalającym może być wahanie w pozostałościach po czyszczeniu na miejscu (CIP), które modyfikują tarcie powierzchni stempla. Najlepsi inżynierowie farmaceutyczni tworzą matrycę diagnozy defektów, która łączy zmienne receptury, takie jak zawartość wilgoci (optymalny zakres 1,5–3,0% dla większości formulacji o natychmiastowym uwalnianiu), rodzaj i stężenie środka smarnego oraz wielkość cząstek API z konkretną zaobserwowaną wadą. Poniżej 1,5% wilgoci ryzyko sklejania wzrasta dramatycznie, ponieważ granulkom brakuje plastyczności umożliwiającej tworzenie silnych wiązań międzycząsteczkowych. Powyżej 5% sklejanie staje się prawie nieuniknione bez wstępnego podgrzewania lub osuszania zestawów kompresyjnych.
Artykuł ten przechodzi od ogólnych zasad do konkretnych kategorii defektów, następnie do roli metody granulacji, zwiększania skali i zaawansowanego monitorowania. Każde zalecenie opiera się na mierzalnych progach i dostosowaniu do konkretnego sprzętu, dzięki czemu można przejść od diagnozy do korekty w ciągu jednej zmiany.
Capping to poziome oddzielenie góry (lub dołu) tabletu od korpusu; laminacja to podobne pęknięcie, które może pojawić się w dowolnym miejscu wzdłuż osi poziomej. Obie wady wskazują na słabe wiązanie pomiędzy warstwami powstałymi podczas ściskania. Główne czynniki dzielą się na cztery kategorie: zbyt dużo drobnego pyłu w granulacie, nadmiar środka smarnego, niewystarczająca ilość lepiszcza i nieprawidłowe ustawienia kompresji. The sprzęt mieszający stosowany do mieszania środków smarnych wyznacza etap: jeśli stearynian magnezu zbyt mocno powleka cząstki z powodu nadmiernego wymieszania lub niewłaściwych warunków ścinania, nawet wzrost o 0,5% powyżej nominalnego 1,0% w/w może obniżyć twardość tabletki o 30–40%. Wstępne zmieszanie smaru z małą porcją drobnego dodatku przed dodaniem do masy głównej może zmniejszyć efekt nadmiernej powłoki bez zmniejszania całkowitej ilości smaru.
Jeśli chodzi o ściskanie, siła wstępnego ściskania poniżej 5 kN często nie usuwa wystarczającej ilości powietrza z matrycy przed głównym ściskaniem. Uwięzione powietrze następnie rozszerza się po wyrzuceniu, tworząc korek. Ustawienie wstępnego ściskania na 8–12 kN w połączeniu z główną siłą ściskającą 15–25 kN (dla typowej tabletki 200 mg o twardości 7–10 kp) radykalnie zmniejsza zatykanie. Prędkość prasy również ma znaczenie: przy prędkościach powyżej 60 obr/min na prasie rotacyjnej czas kontaktu stempla z kroplami granulatu może prowadzić do niepełnego utworzenia wiązania. Zmniejszenie prędkości do 30–45 obr./min przy jednoczesnym utrzymaniu wstępnego sprężania często rozwiązuje problem bez zmiany składu.
| Przyczyna | Objaw | Działanie naprawcze (z progiem) |
|---|---|---|
| Nadmiar drobnych cząstek (>25% poniżej 75 μm) | Laminowanie o niskiej twardości | Zwiększ gęstość granulek poprzez czas masowania na mokro lub użycie suszenie w złożu fluidalnym aby zatrzymać drobne cząstki w aglomeratach |
| Niska wilgotność (<1,5% w/w) | Kruche zamknięcie przy wyrzucaniu | Dostosuj punkt końcowy suszenia do 2,0–2,5% LOD; rozważ kondycjonowanie po suszeniu w zamkniętych pojemnikach |
| Nadmiar smaru (>2% MgSt) | Słabe pokrycie z błyszczącym pęknięciem | Zmniejszyć MgSt do 0,75–1,0%; zmienić kolejność mieszania; jeśli efekt hydrofobowy utrzymuje się, przejść na stearylofumaran sodu |
| Niewystarczająca kompresja wstępna | Ograniczanie uwięzienia powietrza przy dużej prędkości | Ustaw kompresję wstępną na 30% siły głównej; sprawdzić czas oczekiwania >50 ms |
Powszechnym błędnym przekonaniem jest to, że samo zwiększenie głównej siły ściskającej może naprawić zamknięcie. W rzeczywistości nadmierne ściskanie (powyżej 30 kN w przypadku standardowego stempla wklęsłego) może powodować naprężenia sprężyste powrotne, które pogarszają zasklepianie. Lepszym podejściem jest zbudowanie profilu zagęszczenia: sprasowanie próbki granulatu przy wzrastających siłach i zmierzenie tendencji powstałej tabletki do zamykania przy każdej sile; „słodki punkt” to najniższa siła, która umożliwia osiągnięcie docelowej twardości bez konieczności laminowania.
Sklejanie ma miejsce, gdy granulat przylega do powierzchni stempla, pozostawiając szorstką, wżerkowaną powierzchnię tabletki; Picking jest bardziej zlokalizowaną formą, w której materiał wypełnia wytłoczenia lub wgłębienia. Dwa najczęstsze czynniki wyzwalające to zawartość wilgoci powyżej 3,5% i niewystarczające smarowanie. Istnieje jednak mniej oczywisty trzeci czynnik: mikroskopijna szorstkość powierzchni stempla spowodowana powtarzającymi się cyklami czyszczenia. Kiedy stempel czyści się środkami ściernymi lub agresywnymi chemikaliami, jego powierzchnia ulega pogorszeniu, a nawet prawidłowo nasmarowany granulat może zacząć się sklejać. W zakładach, w których dokonuje się wielu zmian produktów dziennie, często obserwuje się gwałtowny wzrost liczby reklamacji dotyczących klejenia, które można powiązać ze zużyciem stempla, a nie zmianą receptury.
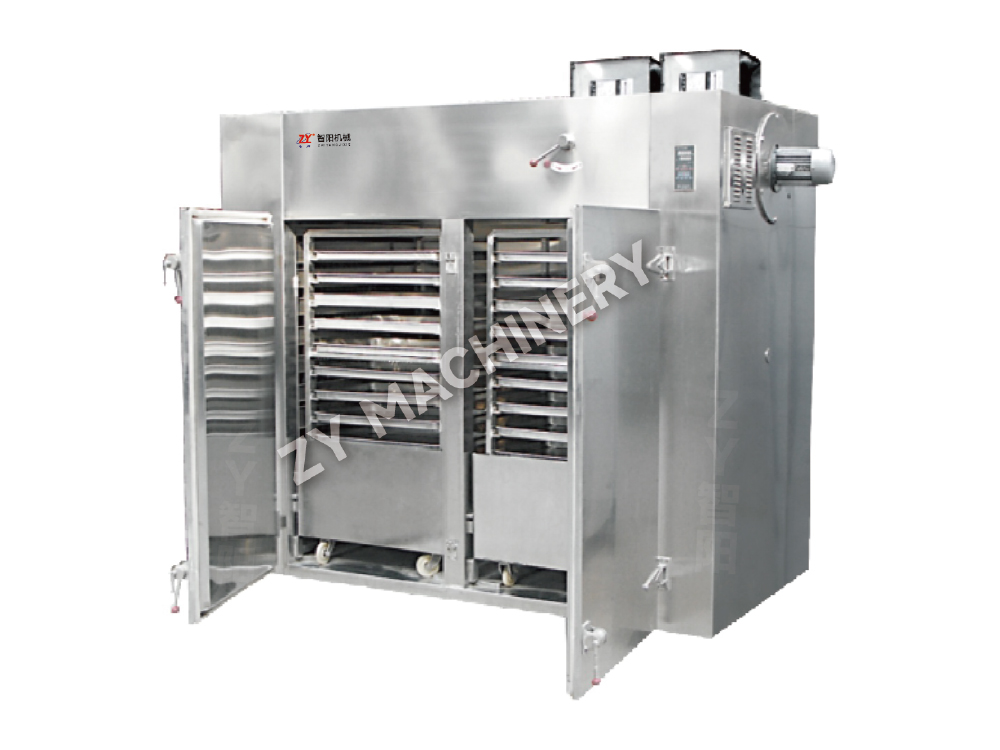
Z punktu widzenia procesu etap suszenia jest pierwszą dźwignią. w suszenie próżniowe wilgotność może różnić się o 0,5% pomiędzy górą i dołem tacy, jeśli tempo wzrostu podciśnienia jest zbyt szybkie. Powolne narastanie (10–15 minut do osiągnięcia pełnej próżni) wyrównuje nachylenie. W przypadku granulacji na mokro docelowy LOD wynosi 2,0–3,0%, chyba że preparat jest higroskopijny; w takim przypadku należy rozważyć etap mieszania po suszeniu z 0,5% krzemionką koloidalną w celu usunięcia wilgoci z powierzchni.

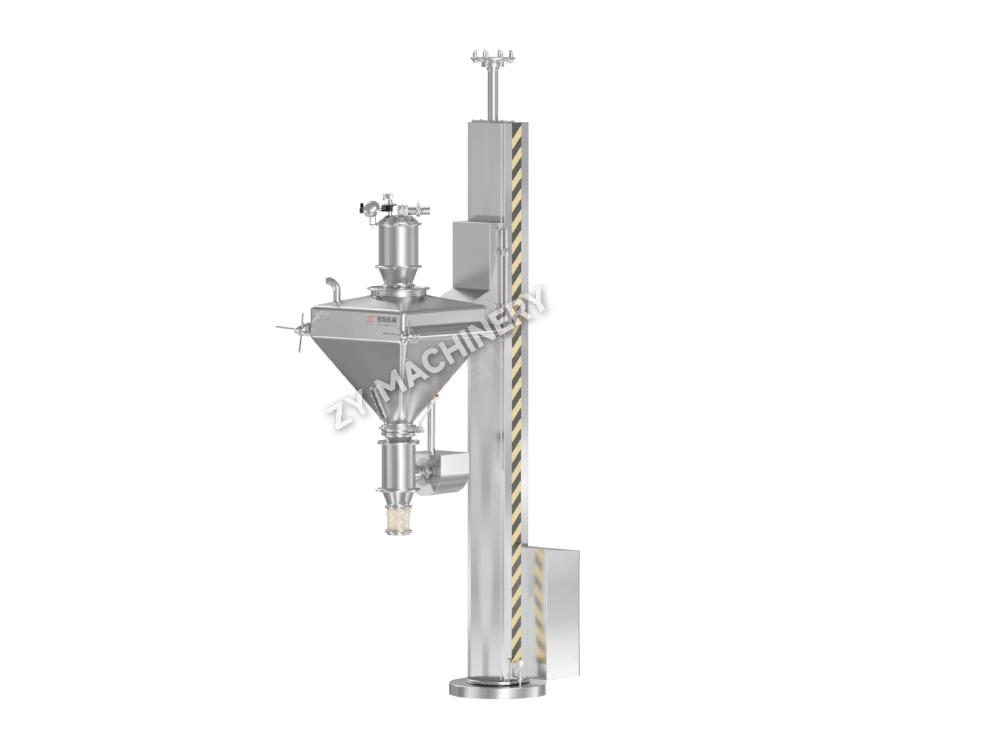
Wybór i ilość smaru są równie istotne. W przypadku sklejania efektywne stężenie smaru może być znacznie niższe niż podano na karcie receptury, jeśli konstrukcja blendera pozostawia martwe strefy. Blender V lub blender binowy z końcówką wzmacniającą, używany przy 200–300 obr./min przez 3–5 minut, zapewnia lepsze krycie niż zwykłe bębnowanie bez intensyfikacji. The Mikser typu V jest szczególnie skuteczny w przypadku API o małej dawce, gdzie dystrybucja smaru musi być bezbłędna. W przypadku preparatów, w których MgSt powoduje spowolnienie rozpuszczania, PEG 6000 w stężeniu 1–2% często eliminuje sklejanie, utrzymując jednocześnie rozpad w granicach USP.
Po naklejeniu pojawi się krótka lista kontrolna:
Odpryskiwanie odnosi się do odrywania się małych kawałków od krawędzi tabletki, często po powlekaniu lub pakowaniu. Jest to silnie skorelowane z niską twardością krawędzi tabletki i słabą przyczepnością powłoki. Głównymi kandydatami są tabletki o sile rozrywającej poniżej 5 kp i wysokiej kruchości (>0,8% w standardowym friabilatorze). Pękanie objawia się pęknięciami na powierzchni tabletki lub w powłoce, natomiast łuszczenie się polega na oddzieleniu warstwy powłoki od rdzenia.
Aby zapobiec odpryskom, rdzeń musi mieć wystarczającą wytrzymałość mechaniczną na obrzeżu. A proces granulacji co zapewnia wąski rozkład wielkości cząstek przy niskim rozdrobnieniu, minimalizując niespójności przy wypełnianiu matrycy, które powodują słabe krawędzie. Konstrukcja oprzyrządowania również ma znaczenie: głęboko wklęsły profil stempla koncentruje naprężenia na cienkiej krawędzi; przejście na konstrukcję o płytkich wklęsłych lub ściętych krawędziach może zwiększyć integralność krawędzi o 25% lub więcej w seriach komercyjnych. W przypadku tabletek powlekanych prędkość panwi do powlekania należy dostosować tak, aby tabletki nie spadały zbyt agresywnie w fazie natryskiwania, ponieważ zderzenia krawędzi przy dużej prędkości inicjują mikropęknięcia, które później stają się widocznymi wiórami.
Dobór polimeru powłokowego ma bezpośredni wpływ na pękanie i łuszczenie się. Poniżej przedstawiono porównanie popularnych polimerów.
| Polimer | Kluczowa właściwość | Typowe ryzyko wady | Zalecana regulacja |
|---|---|---|---|
| HPMC (hydroksypropylometyloceluloza) | Dobra przyczepność, niska przepuszczalność tlenu | Pękanie pod wpływem wysokiej wilgotności | Dodać 10–15% PEG 400 jako plastyfikator |
| PVA (alkohol poliwinylowy) | Doskonała elastyczność, błyszczące wykończenie | Przywieranie do patelni przy dużej szybkości natryskiwania | Zwiększyć temperaturę powietrza wlotowego o 5°C |
| Etyloceluloza (EC) | Kontrolowane uwalnianie, kruchy film | Łuszczenie się, jeśli plastyfikator <20% | Użyj cytrynianu trietylu w stężeniu 20–25% |
Kiedy pękanie pojawia się wkrótce po powlekaniu, częstą przyczyną jest wilgoć resztkowa z procesu powlekania migrująca do rdzenia i powodująca zmianę wymiarów. Podgrzewanie złoża tabletek do temperatury 40–45°C przez 10 minut przed natryskiwaniem i utrzymywanie temperatury produktu w zakresie 38–42°C podczas powlekania zmniejsza ten efekt.
Technika granulacji powoduje odciśnięcie „odcisku palca” wady na każdej partii. Granulacja na mokro daje granulki o wyższej porowatości wewnętrznej i bardziej zaokrąglonych kształtach, które na ogół dobrze się zagęszczają, ale są wrażliwe na wilgoć. Granulacja na sucho (zagęszczanie na walcach) tworzy wstęgi, które mielą się na nieregularne, gęste fragmenty bogate w drobne cząstki; granulki te są kruche i często powodują laminowanie, chyba że zastosuje się ostrożny etap ponownego łączenia. Granulacja w złożu fluidalnym daje bardzo kuliste aglomeraty o małej gęstości i doskonałym płynięciu, ale czasami słabym wiązaniu międzycząstkowym, ponieważ niska gęstość nasypowa zmniejsza punkty styku pod ściskaniem.
Poniższa tabela podsumowuje podatność na defekty każdej metody.
| Metoda granulacji | Morfologia cząstek | Wady wysokiego ryzyka | Podejście łagodzące |
|---|---|---|---|
| Mokre, odporne na silne ścinanie | Gęsty, zaokrąglony, szeroki rozkład wielkości cząstek | Klei się w przypadku nadmiernego zwilżenia; zakrywanie w przypadku niedoschnięcia | Kontroluj LOD do 2,5% ± 0,3% |
| Złoże fluidalne | Niska gęstość, bardzo kulisty, jednolity | Laminowanie z dużą prędkością; niska twardość | Zwiększ główną siłę ściskającą o 15% |
| Na sucho (zagęszczanie walcowe) | Nieregularna, kątowana, frakcja o dużej zawartości drobnego pyłu | Laminowanie, zamykanie, zmiana wagi | Użyj drugiego etapu mieszania po zmieleniu; dodać 1–2% suchego spoiwa, takiego jak PVP |
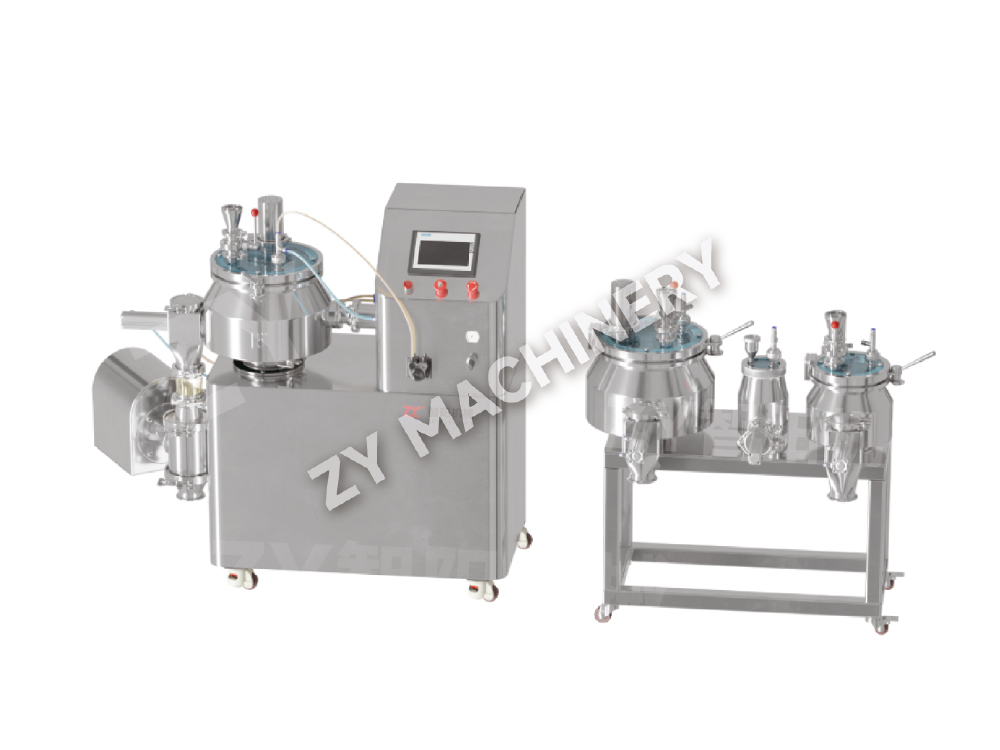
Wybór odpowiedniego sprzętu do granulacji może zapobiec tym defektom. Gdy formuła jest wrażliwa na ciepło i wilgoć, logicznym wyborem jest granulacja na sucho poprzez zagęszczanie na walcach, ale sprzęt musi obejmować system mielenia z wieloma sitami, który zawraca tylko kontrolowaną część drobnego materiału z powrotem do etapu zagęszczania. I odwrotnie, w przypadku preparatów, w których najważniejsza jest zagęszczalność, należy zastosować granulator na mokro o wysokim ścinaniu suszenie w złożu fluidalnym tworzy granulki o idealnej równowadze wytrzymałości i ściśliwości. Możliwość regulacji prędkości wirnika i czasu masowania na mokro jest niezbędna do regulacji porowatości granulek, która zapobiega laminowaniu.
Defekty eliminowane podczas opracowywania w skali laboratoryjnej często pojawiają się ponownie podczas zwiększania skali i z przewidywalnego powodu: czasu kontaktu z ściskaniem, konsystencji wypełnienia matrycy i narażenia na środowisko zmieniają się w miarę rozwoju sprzętu. Prasa laboratoryjna pracująca z szybkością 8 000 tabletek na godzinę z płaskim stemplem o średnicy 10 mm ma prawie trzykrotnie dłuższy czas przebywania w porównaniu z prasą produkcyjną pracującą z szybkością 100 000 tabletek na godzinę przy tym samym oprzyrządowaniu. To skrócenie czasu przebywania bezpośrednio zwiększa ryzyko zakorkowania i zmiany ciężaru.
Aby zachować działanie wolne od defektów w różnych wagach, należy postępować zgodnie z pięcioetapowym protokołem weryfikacji:
Kontrola środowiska również staje się krytyczna na dużą skalę. 50-kilogramowy pojemnik z granulatem przechowywany w niekondycjonowanym korytarzu może wchłonąć przez noc 0,5% wilgoci, co wystarczy, aby wypchnąć graniczny preparat w obszar lepkości. Niezbędne są szczelne pojemniki i krótki czas przetrzymywania (poniżej 8 godzin) pomiędzy granulacją a prasowaniem.
Reaktywne rozwiązywanie problemów ustępuje miejsca technologii analizy procesów in-line (PAT). Sondy bliskiej podczerwieni (NIR) zamontowane na prasie mogą wykrywać zmiany gęstości tabletki co 20–30 ms, identyfikując rozwijający się trend zamykania na długo przed pojawieniem się wady wizualnej. Spektroskopia Ramana zintegrowana z rynną wyrzutową weryfikuje formę polimorficzną i może wykryć subtelne zmiany w krystaliczności API, które poprzedzają sklejanie. W jednym opublikowanym przypadku producent zmniejszył liczbę odrzutów związanych z zakręcaniem o 62% po zainstalowaniu systemu NIR, który dostarczał informacji zwrotnych w czasie rzeczywistym w celu automatycznego dostosowania siły wstępnego ściskania.
Ulepszenia po stronie sprzętu są równie rewolucyjne. Bardzo silne lub cytotoksyczne preparaty przetwarzane w systemy powstrzymujące stawić czoła wyjątkowemu ryzyku defektów: nagromadzenie ładunku statycznego wewnątrz izolatorów odciąga drobne cząstki od matrycy, powodując zmienność ciężaru; wahania wilgotności w szczelnie zamkniętym opakowaniu mogą powodować lepkie granulaty, które pozostają niezauważone do czasu pojawienia się defektów. Nowoczesne konstrukcje izolatorów obejmują aktywną kontrolę wilgotności i listwy jonizujące, które neutralizują ładunki elektrostatyczne, minimalizując te problemy.
Systemy CIP (clean-in-place) do pojemników i pras odgrywają obecnie bezpośrednią rolę w zapobieganiu defektom. Nieregularne mycie ręczne pozostawia ślady środków powierzchniowo czynnych lub pozostałości metali; pojedynczy źle wypłukany pojemnik może spowodować sklejenie całej partii poprzez zmianę energii powierzchniowej stempla. Zautomatyzowane pomocnicze urządzenia czyszczące zapewnia zatwierdzony, powtarzalny cykl czyszczenia z monitorowaniem przewodności płukania końcowego, zapewniając, że żadne pozostałości nie przeniosą się do następnej partii. Jest to szczególnie ważne w przypadku producentów kontraktowych, którzy często zmieniają produkty.
Wyeliminowanie usterek tabletu nie polega na znalezieniu jednego „poprawki” – polega na zbudowaniu systemu, który koreluje dane dotyczące receptury, sprzętu i procesu w model predykcyjny. Kiedy pojawia się nowa tendencja do zatykania, inżynier, który może prześledzić jej początki do zmiany jednorodności smaru o 0,2% lub zmiany prędkości prasy o 5 obr./min, jest tym, który rozwiąże problem w ciągu godzin, a nie tygodni. Najbardziej odporne zakłady standaryzują protokoły reagowania na defekty w oparciu o określone ilościowo progi, inwestują w sprzęt do granulacji zapewniający spójne właściwości cząstek i wykorzystują monitorowanie w czasie rzeczywistym, aby przekształcić niespodziewane defekty w kontrolowane sygnały procesowe. Dzięki opisanym tutaj narzędziom i strukturom ten poziom kontroli jest całkowicie w zasięgu ręki.
Chcesz być na bieżąco?
Skontaktuj się z nami za pośrednictwem poniższego adresu e-mail.
Nie martw się o spam. My też tego nienawidzimy!
Klient mobilny
Konto wideo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail: zy@zy-drying.com
Identyfikator WeChata
Prawa autorskie 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Wszelkie prawa zastrzeżone  Producent sprzętu do dozowania substancji stałych doustnie