


Mieszalnik przepływu powietrza AH
Mieszalnik przepływu powietrza AH został specjalnie zaprojektowany, aby .....

Zespół projektowy spędził kiedyś osiem miesięcy nad rozplanowaniem obiektu i podczas projektowania podstawowego odkrył, że budynek nie wytrzyma kaskad ciśnieniowych wymaganych dla bloku o dużej szczelności. Powód był prosty: zaczęli rysować ściany przed ukończeniem formalnych podstaw projektu. W przypadku produkcji substancji stałych doustnie (OSD) każdy udany projekt instalacji zaczyna się od trzech niepodlegających negocjacjom odpowiedzi: dokładnych postaci dawkowania i właściwości produktu, planowanej rocznej produkcji w kilogramach lub tabletkach oraz głównych jurysdykcji regulacyjnych (FDA, EMA, NMPA itp.). Bez nich rozmiar sprzętu, klasyfikacja pomieszczeń czystych, a nawet szerokość korytarzy pozostają kwestią domysłów.
Dokument będący podstawą projektu powinien zawierać więcej niż tylko nazwę cząsteczki hitu. Musi określić pasmo narażenia zawodowego (OEB) API, jego wrażliwość na wilgoć i ciepło, zakres wielkości partii oraz to, czy proces obejmuje rozpuszczalniki wywołujące strefę ATEX. Jeśli zakład będzie przetwarzał zarówno tabletki o natychmiastowym uwalnianiu, jak i tabletki o zmodyfikowanym uwalnianiu, musi posiadać oddzielne linie granulacji lub przynajmniej zatwierdzone procedury czyszczenia pomiędzy kampaniami. Instalacje wielofunkcyjne zwiększają elastyczność, ale zwielokrotniają wysiłek związany z walidacją – jest to kompromis wymagający wcześniejszej oceny ilościowej.
| Formularz dawkowania | Minimalny stopień czystości | Typowy stan specjalny HVAC | Kluczowy materiał sprzętowy | Ryzyko zatrzymania |
|---|---|---|---|---|
| Standardowe tablety OSD | D | Ogólna kontrola wilgotności 40–55% RH | Części mające kontakt z produktem ze stali nierdzewnej 316L | Niski (OEB 1–2) |
| Tabletki musujące | D z zestawem o niskiej wilgotności | Punkt rosy <10°C, zamknięte pomieszczenie | 316L, specjalne uszczelnienie | Niski do umiarkowanego |
| Inhalatory suchego proszku | C | Ścisła kontrola cząstek, niska wilgotność | Stal nierdzewna klasy farmaceutycznej | Umiarkowany (OEB 2–3) |
| Silne OSD (hormony, cytotoksyny) | D (zawarty) | Kaskady podciśnienia, powietrze jednoprzepływowe | 316L, elektropolerowany, przystosowany do CIP | Wysoki (OEB 4–5) |
Po zablokowaniu podstawy projektu następnym krokiem jest uczynienie ruchu materiału zasadą organizującą cały układ. Ta zmiana myślenia zapobiega powszechnemu błędowi: projektowaniu budynku, a następnie wciskaniu procesu do środka.
W dobrze zaprojektowanej instalacji OSD odległość, jaką przebywa proszek pomiędzy zespołem dozującym a maszyną prasującą, determinuje nie tylko produktywność, ale także ryzyko zanieczyszczenia krzyżowego. Każde zmniejszenie odległości ręcznego przenoszenia o 10 metrów zmniejsza prawdopodobieństwo rozproszenia składników aktywnych w powietrzu o około 15% i skraca czas pracy bezpośredniej o prawie 8% na partię. Dlatego diagram przepływu materiału powinien zostać sporządzony jeszcze przed narysowaniem pierwszej linii architektonicznej.
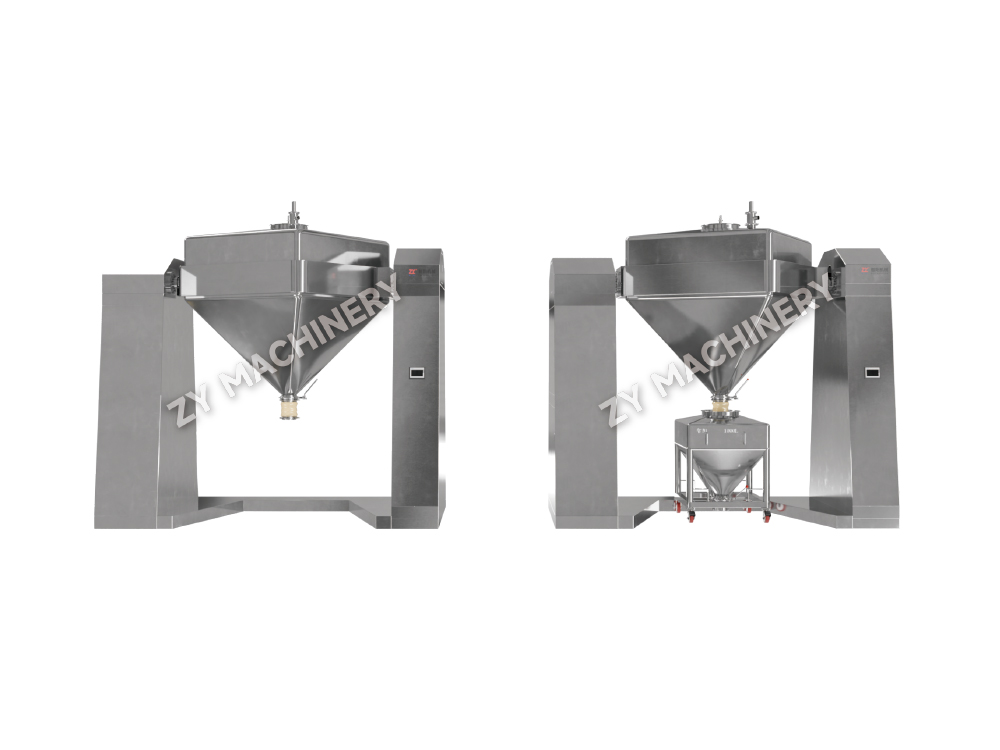
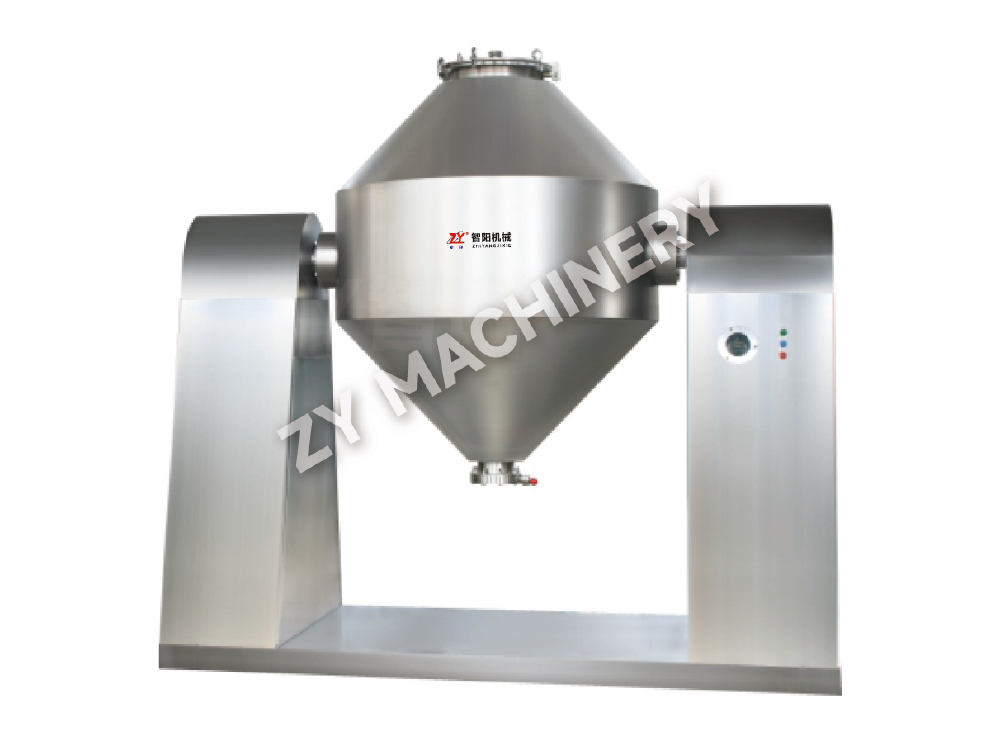
Typowy przepływ na linii tabletek – dozowanie, granulacja na mokro lub na sucho, suszenie, rozdrabnianie, mieszanie, prasowanie, powlekanie i pakowanie – tworzy naturalne strefy funkcjonalne. Strefy te powinny podążać ścieżką jednokierunkową, bez cofania się. Śluzy powietrzne dla personelu i materiałów izolują każdą strefę oraz mieszalniki bębnowe z kolumnami podnoszącymi może wyeliminować potrzebę przenoszenia pojemników przez korytarze, przenosząc IBC bezpośrednio z mieszania do kompresji za pomocą zsypów grawitacyjnych lub pojazdów kierowanych automatycznie. To podejście jest nie tylko oszczędne; zmniejsza liczbę wymaganych kaskad ciśnieniowych i upraszcza podział na strefy HVAC.
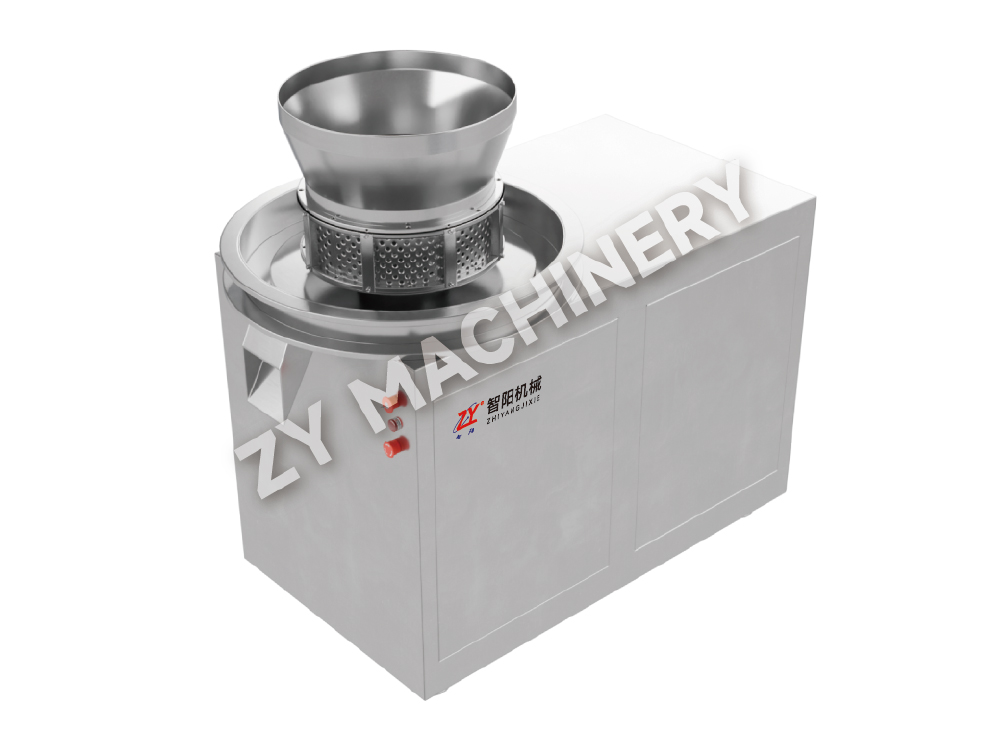
Zestawy do granulacji i kompresji są zazwyczaj oddzielone ścianą z przejściem lub półautomatycznym systemem przesyłowym. Jeśli produkt jest wrażliwy na wilgoć, szkielet materiału może również zawierać: Zagęszczarka walcowa do suchej granulacji zamiast złoża fluidalnego, co skraca zarówno czas suszenia, jak i ryzyko hydrolizy. Układ musi także uwzględniać przyszłą rozbudowę pojemności. Pozostawienie lustrzanej przestrzeni obudowy po przeciwnej stronie centralnego grzbietu użytkowego umożliwia podwojenie wydajności bez zmiany kierunku przepływu materiału.
Wybór sprzętu do granulacji to zasadniczo decyzja dotycząca wielkości partii, sposobu jej przechowywania i fizykochemii preparatu. Cząsteczka, która rozkłada się w obecności wody, nigdy nie przejdzie przez mokry granulator o wysokim ścinaniu; należy do zagęszczarki walcowej lub linii bezpośredniego prasowania. Jednak wiele harmonogramów projektów jest opóźnionych, ponieważ lista wyposażenia jest pisana przed ukończeniem profilu stabilności receptury. Poniższa matryca wyjaśnia decyzję.
| Parametr | Granulacja na mokro przy wysokim ścinaniu | Granulacja w złożu fluidalnym | Granulacja na sucho (zagęszczarka walcowa) |
|---|---|---|---|
| CapEx (względne) | Baza | 20–30% | 10–15% |
| Czas cyklu wsadowego | 30–60 minut (plus suszenie) | 45–90 minut (suszenie zintegrowane) | 15–30 minut |
| Ryzyko zatrzymania pyłu | Umiarkowany (otwarty wyładowanie) | Niski (transfer zintegrowany) | Niski (system zamknięty) |
| Możliwość czyszczenia (wykonalność CIP) | Umiarkowany; niektóre części wymagają COP | Dobry; wiele modeli oferuje WIP | Dobry; ograniczone mokre nawierzchnie |
| Najlepsze pod względem właściwości API | Odporny na wilgoć, słaba ściśliwość | Możliwa wrażliwość na wilgoć, dobra płynność | Bardzo wrażliwy na wilgoć lub o dużej mocy |
| Złożoność walidacji | Średni (kontrola punktu końcowego suszenia) | Medium (gotowa technologia analizy procesu) | Niski (kilka krytycznych parametrów procesu) |
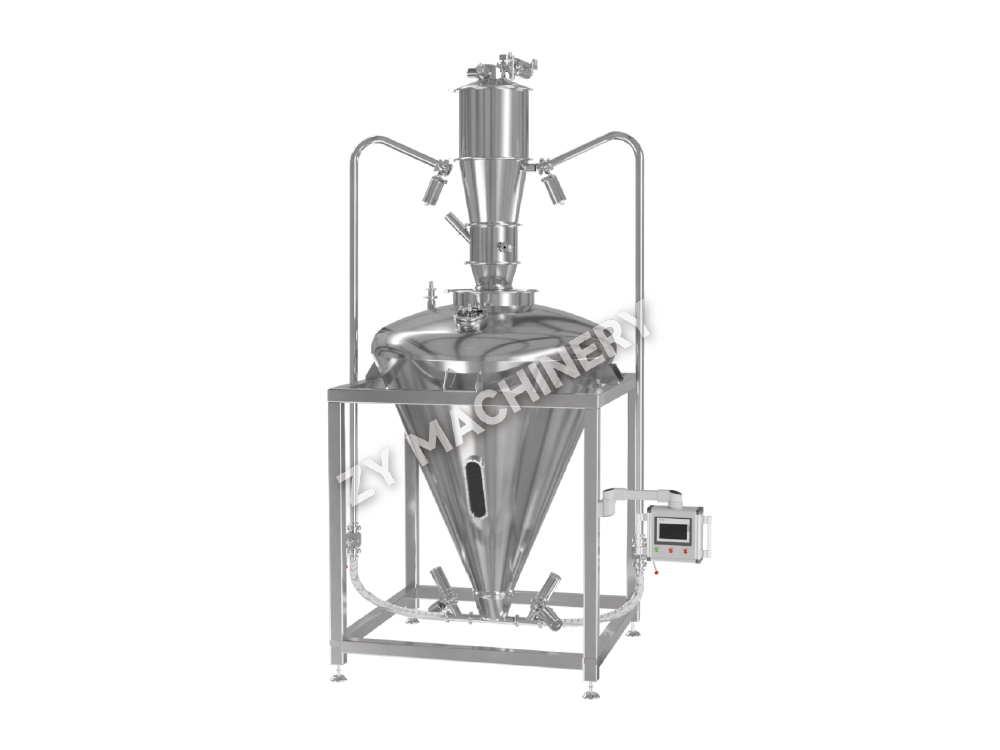
Poza granulacją, sprzęt do mieszania należy ocenić pod kątem ryzyka segregacji. Miksery pojemnikowe z systemami podnoszenia są preferowane w stosunku do stacjonarnych blenderów V, ponieważ minimalizują one etapy przenoszenia i są łatwiejsze do sprawdzenia pod kątem jednorodności zawartości. W zakładach ukierunkowanych na związki OEB 4/5 cały ciąg mieszania, sprężania i powlekania musi przebiegać wewnątrz izolatorów lub w komorach podciśnieniowych. To przesuwa rachunek wyboru sprzętu w kierunku kompaktowych, w pełni zintegrowanych systemów ze sprawdzonymi interfejsami zabezpieczającymi.
Kiedy aktywny składnik farmaceutyczny ma limit narażenia zawodowego poniżej 1 µg/m3 (OEB 4 lub 5), w projekcie obiektu dominującą logiką jest przejście od ochrony produktu do ochrony operatora. Strategia izolacji staje się podstawą architektoniczną: każdy etap procesu jest uszczelniony, a w pomieszczeniu wokół niego utrzymuje się podciśnienie w stosunku do sąsiednich korytarzy, zazwyczaj z docelową różnicą ciśnień wynoszącą co najmniej 15 Pa i dedykowanym systemem uzdatniania powietrza z jednorazowym przepływem, który nie zapewnia recyrkulacji do obszarów ogólnych.
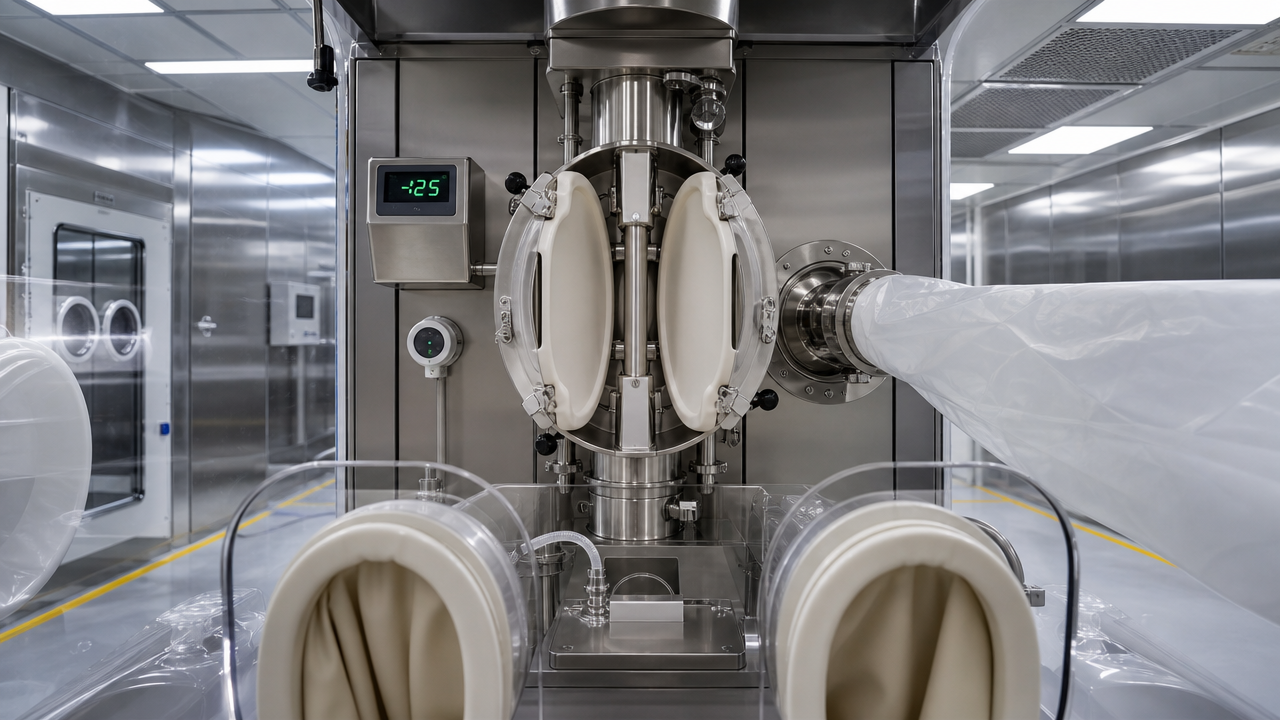
Zatwierdzony dzielony zawór motylkowy (SBV) musi osiągać stopień wycieku mniejszy niż 1 µg/m3 podczas przenoszenia materiału pomiędzy IBC a wlotem tabletkarki. Filtr HEPA izolatora musi mieć klasę H14 i posiadać udokumentowany certyfikat DOP. Poniżej znajduje się minimalna lista kontrolna dla pakietów wyposażenia OEB 4/5:
Klasyfikacja otaczającego pomieszczenia w stanie spoczynku jest nadal typowo klasy D (ISO 8), ale kaskada ciśnieniowa wymusza przepływ powietrza z ogólnego korytarza (atmosferycznego) do silnej śluzy powietrznej (minus 7,5 Pa), a następnie do pomieszczenia technologicznego (minus 15 Pa lub więcej), tworząc ciągły przepływ do wewnątrz, który chroni operatora. Nowoczesne projekty często obejmują przedpokój z natryskiem z filtrem HEPA, który zapobiega ulatnianiu się cząstek podczas ruchu materiału.
Ogrzewanie, wentylacja i klimatyzacja stanowią 40–60% wydatków operacyjnych zakładu farmaceutycznego. Błędne zrozumienie kaskady ciśnień prowadzi albo do uwag regulacyjnych, albo do nadmiernych rachunków za energię. Załącznik 1 UE GMP i wytyczne aseptyczne FDA określają wymagane parametry środowiskowe. W przypadku obiektów OSD celem jest utrzymanie warunków klasy D w zajętych pomieszczeniach produkcyjnych, ale przy bardziej rygorystycznej kontroli wilgotności w przypadku produktów musujących lub wrażliwych na wilgoć. Poniższa tabela podsumowuje krytyczne wartości zadane HVAC.
| Ocena | Klasa ISO (w stanie spoczynku) | Wymiany powietrza na godzinę | Różnica ciśnień w porównaniu z sąsiednim niższym nachyleniem | Limity cząstek stałych (≥0,5 µm, w stanie spoczynku) | Realne limity (cfu/m3, operacyjne) |
|---|---|---|---|---|---|
| A (dla sterylnego) | 5 | Nie określono (prędkość 0,45 m/s) | Nie dotyczy | 3520 | <1 |
| B | 5–7 | 40–60 | 15 Pa do C | 3520 | 10 |
| C | 7–8 | 20–40 | 12,5 Pa do D | 352 000 | 100 |
| D (standard OSD) | 8 | 15–20 | 12,5 Pa do niesklasyfikowanych | 3520,000 | 200 |
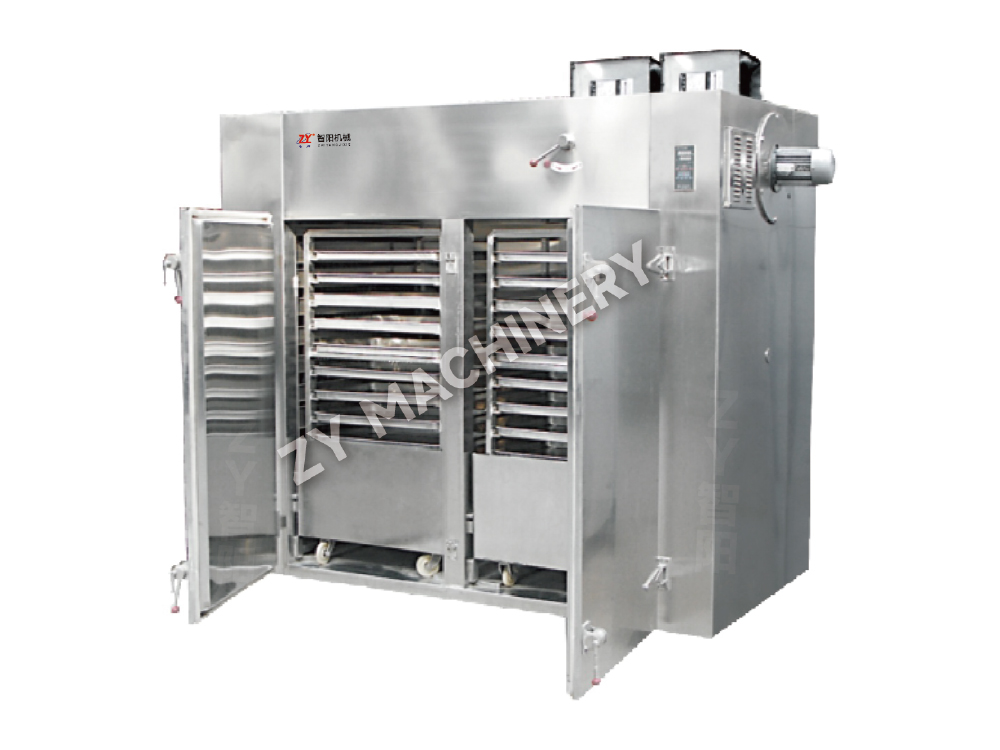
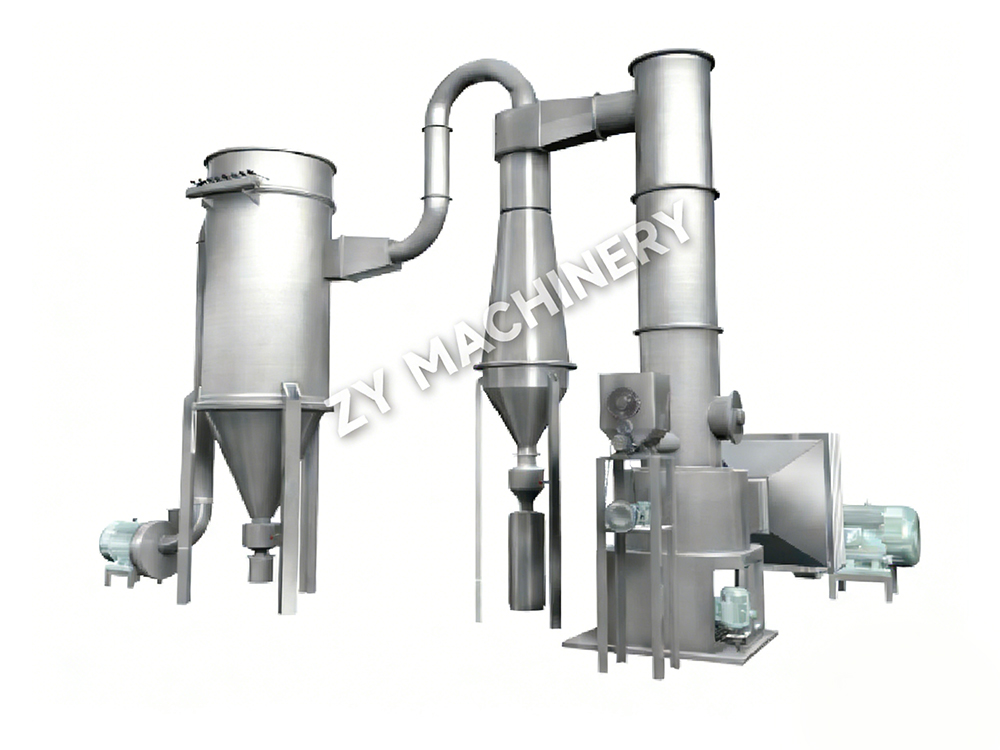
Minimum 12,5 Pa nie jest sugestią; jest to projektowa wartość zadana, która musi być utrzymana podczas otwierania drzwi i działania urządzenia. Aktywne alarmy systemu monitorowania i zarządzania budynkiem powinny uruchamiać się, gdy różnica spadnie poniżej 10 Pa. W przypadku instalacji OSD częstym punktem awarii jest system odsysania pyłu, który musi być połączony z zasilaniem HVAC, aby uniknąć ujemnej równowagi. Kiedy A suszarka ze złożem fluidalnym znajduje się w trybie nadmuchu i wyciągu, kontrola ciśnienia w pomieszczeniu musi kompensować dużą objętość spalin.
Walidacja nie jest czynnością wykonywaną po instalacji; rozpoczyna się w momencie opracowania specyfikacji wymagań użytkownika. Dobrze skonstruowany URS, który definiuje materiał konstrukcyjny, wykończenie powierzchni (Ra ≤ 0,4 µm dla powierzchni mających kontakt z produktem), zdolność odprowadzania wody i metodę czyszczenia, zapobiega 70% odchyleń wykrytych później podczas IQ/OQ. W typowym harmonogramie projektu wykonanie dokładnego fabrycznego testu odbiorczego zmniejsza wysiłek związany z uruchomieniem obiektu nawet o 30% ponieważ większość błędów mechanicznych i oprogramowania jest naprawiana, zanim sprzęt opuści sklep dostawcy.
W przypadku obiektów wytwarzających wiele produktów główny plan walidacji musi obejmować strategię umieszczania w nawiasach, grupującą produkty według rozpuszczalności i siły działania, aby zminimalizować liczbę przebiegów walidacyjnych czyszczenia. Badania ryboflawiny i badania odzysku wymazów stanowią podstawę dla kryteriów akceptacji końcowego czyszczenia.
Instalacja od podstaw zbudowana przy użyciu wstępnie zatwierdzonych modułowych modułów procesowych może zostać ukończona mechanicznie o 3–6 miesięcy szybciej niż instalacja oparta na drążkach, ale początkowe koszty inżynieryjne są zazwyczaj o 10–15% wyższe ze względu na intensywny projekt czołowy wymagany do zamrożenia lokalizacji rurociągów i instrumentów. Jednakże premia ta jest często odzyskiwana poprzez wcześniejsze wejście na rynek: wprowadzenie produktu generycznego cztery miesiące wcześniej może zapewnić dodatkowy udział w rynku o 8–12%, zanim konkurenci obniżą ceny. W poniższym porównaniu wykorzystano hipotetyczny system OSD produkujący 2 miliardy tabletów rocznie.
| Parametr | Modułowe/oparte na płozach | Tradycyjne budowane na miejscu |
|---|---|---|
| Całkowity czas trwania projektu (od projektu do PQ) | 22–28 miesięcy | 28–36 miesięcy |
| Nakłady inwestycyjne (względne) | 10–15% | Baza |
| Próba walidacji | 20–30% niższe (wstępnie sprawdzone moduły) | Pełna weryfikacja witryny od podstaw |
| Przyszła skalowalność | Elastyczny; dodaj równoległe płozy | Wymaga modyfikacji konstrukcyjnych |
| Zmienność jakości konstrukcji | Niski (sterowany fabrycznie) | Wyższe (w zależności od lokalizacji) |
| Typowy ślad pomieszczenia czystego | 15–20% mniejszy (zoptymalizowane orurowanie) | Większy ze względu na routing na miejscu |
Oprócz czasu i kosztów podejście modułowe upraszcza transfer technologii, ponieważ ten sam projekt płozy można powielać w wielu lokalizacjach geograficznych przy minimalnej ponownej walidacji. Jeśli jednak oczekuje się, że portfolio produktów ulegnie znaczącym zmianom w ciągu pięciu lat, tradycyjny budynek z większymi odstępami między kolumnami i ogólnymi spadkami mediów może zapewnić większą swobodę rekonfiguracji. Ostateczny wybór sprowadza się do pewności rurociągu produktu.
Następna generacja instalacji OSD nie będzie polegać na okresowym pobieraniu próbek w celu zapewnienia jakości. Czujniki technologii analizy procesu — sondy NIR montowane w mieszalnikach i suszarniach, analizatory wielkości cząstek na wyładunkach granulatorów — umożliwiają monitorowanie w czasie rzeczywistym krytycznych atrybutów jakości. Po zintegrowaniu z systemem realizacji produkcji za pośrednictwem magistrali danych OPC UA sygnały te mogą stanowić uzasadnienie zwolnienia w czasie rzeczywistym, eliminując dni przechowywania w kwarantannie. Instalacja gotowa do pracy cyfrowej wymaga następujących punktów integracji zaprojektowanych od pierwszego dnia:
Organy regulacyjne oczekują, że zapisy elektroniczne zastąpią dzienniki papierowe, ale oczekują również, że system będzie zatwierdzony pod kątem wykrywania manipulacji danymi. Uwzględnienie PAT i integracji cyfrowej w początkowym planie walidacji modelu V kosztuje około 12% całkowitego budżetu na kontrole projektu, ale zmniejsza bieżące koszty nadzoru jakości o około 20% rocznie poprzez skrócenie czasu testów laboratoryjnych i przeglądu zapisów partii. Instalacje zaprojektowane bez gotowości cyfrowej wymagają modernizacji podczas pierwszej rozbudowy, co wiąże się z trzykrotnością pierwotnego kosztu.
Chcesz być na bieżąco?
Skontaktuj się z nami za pośrednictwem poniższego adresu e-mail.
Nie martw się o spam. My też tego nienawidzimy!
Klient mobilny
Konto wideo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail: zy@zy-drying.com
Identyfikator WeChata
Prawa autorskie 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Wszelkie prawa zastrzeżone  Producent sprzętu do dozowania substancji stałych doustnie