
Linia produkcyjna GFH R&D do produkcji substancji stałych o dużej pojemności
Linia produkcyjna GFH R&D do produkcji stałych dawek o dużej zawartości .....

W 2026 r. ponad 70% potencjalnych kandydatów do leczenia onkologicznego zostanie sklasyfikowanych jako API o silnym działaniu (HPAPI), czyli związki o dopuszczalnej wartości narażenia zawodowego (OEL) poniżej 10 µg/m3. Pojedynczy miligram niektórych HPAPI może wywołać efekt terapeutyczny u pacjenta o masie ciała 70 kg, ale ta sama dawka wdychana lub wchłonięta przez operatora produkcji może spowodować nieodwracalne szkody. Ta podwójna natura – wyjątkowa siła połączona z ekstremalną toksycznością – zmusza każdą decyzję dotyczącą projektu obiektu, wyboru sprzętu i walidacji czyszczenia w oparciu o dane i ważoną ryzykiem.
Produkcja HPAPI nie toleruje rozwiązań generycznych. W 200-litrowym reaktorze z otwartą pokrywą nie ma miejsca w procesie, w którym jedna cząstka unosząca się w powietrzu może przekroczyć 8-godzinny średni limit narażenia ważony w czasie. W tym przewodniku szczegółowo opisano technologie hermetyzacji, protokoły zwiększania skali i strategie czyszczenia, które oddzielają udane linie produkcyjne HPAPI od niebezpiecznych – za pomocą matryc decyzyjnych, porównań sprzętu i studium przypadku ze świata rzeczywistego, które pozwoliło przenieść związek cytotoksyczny z partii klinicznych o masie 10 kg do dostaw komercyjnych o masie 500 kg bez incydentu narażenia pojedynczego operatora.
API o silnym działaniu to dowolny związek farmaceutyczny, który wywołuje odpowiedź biologiczną w dawce mniejszej niż 10 mg na dzień lub którego OEL wynosi 10 µg/m3 lub mniej, jako średnia ważona w czasie z 8 godzin. Europejska Agencja Leków (EMA) wiąże klasyfikację HPAPI z dopuszczalną dzienną ekspozycją (ADE), gdzie wartości poniżej 10 µg/dzień oznaczają związek jako silny, podczas gdy projekt wytycznych amerykańskiej FDA w sprawie bezpieczeństwa silnego związku opiera się na pasmach OEL i aktywności farmakologicznej. Definicje regulacyjne są różne, ale branża w dużej mierze ujednoliciła pasma kontroli narażenia oparte na wynikach (ECB).
Większość producentów stosuje cztero- lub pięciopoziomowy system pasm, często nazywany OEB 1 do OEB 5, aby powiązać toksyczność związku z wymogami dotyczącymi hermetyzacji. Im wyższy numer OEB, tym niższe dopuszczalne stężenie w powietrzu i tym bardziej zaawansowane kontrole stają się obowiązkowe.
Typowe związki OEB 5 obejmują ładunki koniugatu przeciwciało-lek (ADC) i specyficzne środki cytotoksyczne, takie jak monometyloaurystatyna E (MMAE). Substancje te wymagają rozwiązań zabezpieczających, które osiągają stężenia w powietrzu poniżej 0,1 µg/m3 – w ramach takiego reżimu testowanie integralności rękawic, ciągłe monitorowanie powietrza i śluzy powietrzne materiału przestają być opcjonalne i stają się podstawą bezpieczeństwa operatora.
Produkcja HPAPI definiowana jest przez trzy powiązane ze sobą ryzyka. Po pierwsze, bezpośrednia toksyczność dla operatorów – ostra i skumulowana – jeśli zawiodą techniczne środki kontroli. Po drugie, naruszenia zabezpieczeń uwalniają silne pyły lub opary do pomieszczeń produkcyjnych, narażając personel podczas rutynowych zadań, takich jak pobieranie próbek, dozowanie lub czyszczenie. Po trzecie, zanieczyszczenie krzyżowe słabszych produktów wytwarzanych we wspólnych obiektach, które może spowodować kosztowne odrzucenie partii lub zaszkodzić pacjentom, jeśli nie zostaną złapani. Zagrożenia te nie mają charakteru teoretycznego: w jednym piśmie ostrzegawczym FDA placówka otrzymała wzmiankę o tym, że wyczyszczenie próbek z linii o mniejszej sile działania ujawniło pozostałości cytotoksyczne z sąsiadującego procesu HPAPI.
| Źródło ryzyka | Promień uderzenia | Łagodzenie |
|---|---|---|
| Toksyczność operatora | Indywidualny i natychmiastowy zespół | Izolatory zabezpieczające, maski oczyszczające powietrze z wymuszonym zapłonem (PAPR), monitorowanie powietrza w czasie rzeczywistym |
| Awaria zabezpieczenia | Cały pakiet, wielopartyjny | Urządzenia o dużej szczelności (OEB 4/5), przejścia dwudrzwiowe, kaskady ciśnieniowe |
| Zanieczyszczenie krzyżowe | Cały obiekt, wiele produktów | Dedykowane zestawy, zweryfikowane protokoły czyszczenia, limity przeniesienia 10 ppm, czułość metody analitycznej |
Ograniczanie ryzyka zaczyna się od samego sprzętu. Otwarte transfery — ręczne pobieranie proszku z bębna do granulatora lub mieszalnika — są niedopuszczalne poza OEB 2. Zamiast tego granulatory o dużej pojemności ze zintegrowanymi rękawicami izolującymi i zamknięte porty transferowe musi stworzyć szczelne środowisko, w którym cały kontakt materiałowy odbywa się za zatwierdzonymi systemami barier. To przejście od polegania wyłącznie na środkach ochrony indywidualnej (PPE) do specjalnie zaprojektowanych zabezpieczeń to pojedyncza decyzja, która ma największy wpływ na producenta, gdy przechodzi na produkcję HPAPI.
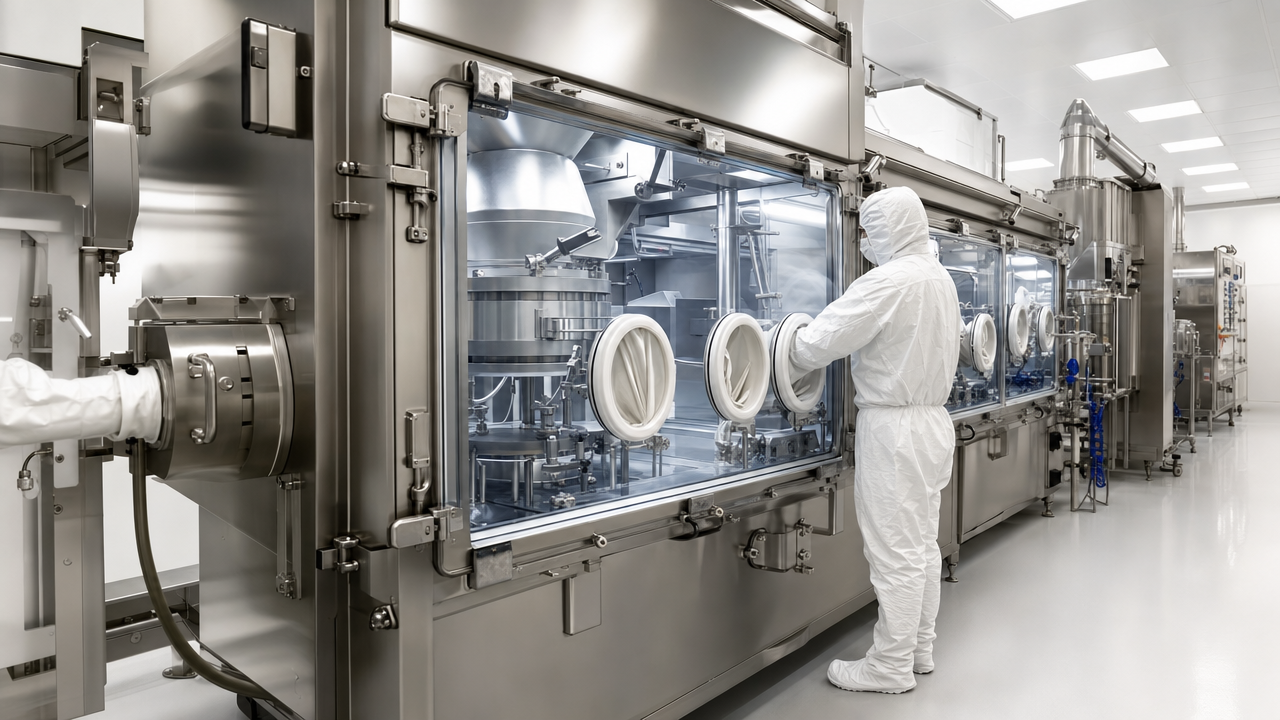
Doustne postacie stałe (OSD) – tabletki i kapsułki – stanowią coraz większy udział produktów HPAPI. Jednak ich bezpieczna produkcja wymaga innej filozofii przechowywania niż sterylne zastrzyki. Procesy OSD obejmujące granulację, mieszanie, prasowanie i powlekanie generują znaczne ilości pyłu, często o wielkości cząstek poniżej 100 mikronów, które pozostają w powietrzu przez wiele godzin. Właściwy dobór sprzętu przekształca to zagrożenie ze stałego zagrożenia w zdarzenie kontrolowane.
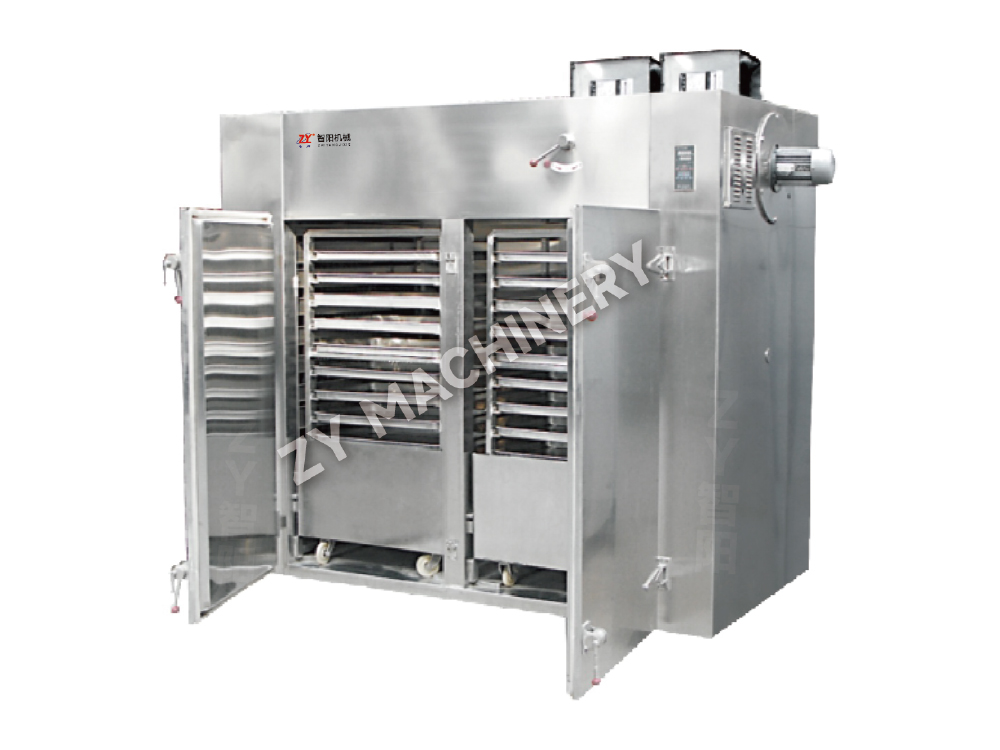
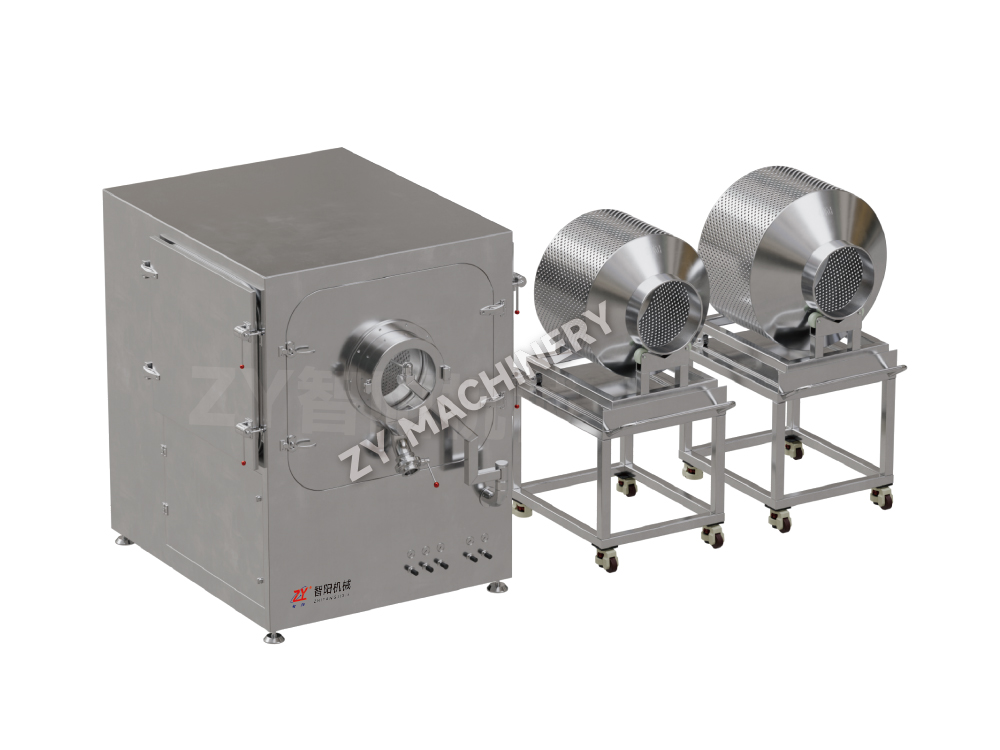
W liniach OSD HPAPI dominują trzy operacje jednostkowe: granulacja na mokro lub na sucho, mieszanie i mieszanie oraz powlekanie tabletek. Każdy z nich ma wyspecjalizowane warianty o dużej pojemności. Na przykład mieszalnik o dużej pojemności musi zapewniać hermetyczne uszczelnienie podczas ładowania i rozładowywania, zazwyczaj poprzez dzielone zawory motylkowe lub ciągłe wykładziny. Powlekarka o dużej pojemności wymaga obudów podciśnieniowych z filtrem wydechowym HEPA i możliwością mycia na miejscu (WIP), aby uniknąć konieczności ręcznego czyszczenia. Granulatory, czyli etap powodujący największe zapylenie, należy wybierać tak, aby parametry OEL można było zweryfikować poprzez monitorowanie higieny przemysłowej, a nie tylko obietnice dostawcy.
Poniższa macierz decyzyjna porównuje kluczowe kategorie sprzętu dla typowego procesu OSD HPAPI ukierunkowanego na OEB 4 (1–10 µg/m3). Wielkość partii zakłada średnią wielkość linii handlowej.
| Typ wyposażenia | Typowy osiągalny OEL | Możliwość CIP/WIP | Zakres partii (kg) | Kluczowa funkcja |
|---|---|---|---|---|
| Granulator o dużej zawartości (mokry) | 0,5–5 µg/m3 | Ręczne wycieranie WIP | 5–500 | Miska i wylot zintegrowane z izolatorem |
| Granulator o dużej zawartości (suchy) | 1–10 µg/m3 | Ograniczone, wysokie ryzyko zapylenia | 2–200 | Zagęszczanie walcowe z zamkniętym frezowaniem |
| Mikser o dużej pojemności | 0,3–3 µg/m3 | Wcieraj przez kulki natryskowe | 10–1000 | Dokowanie zaworu dzielonego do kontenerów IBC |
| Powlekarka do tabletek o dużej zawartości | 0,5–5 µg/m3 | W pełni CIP | 50–600 | Uszczelnienia bębnów podciśnieniowych |
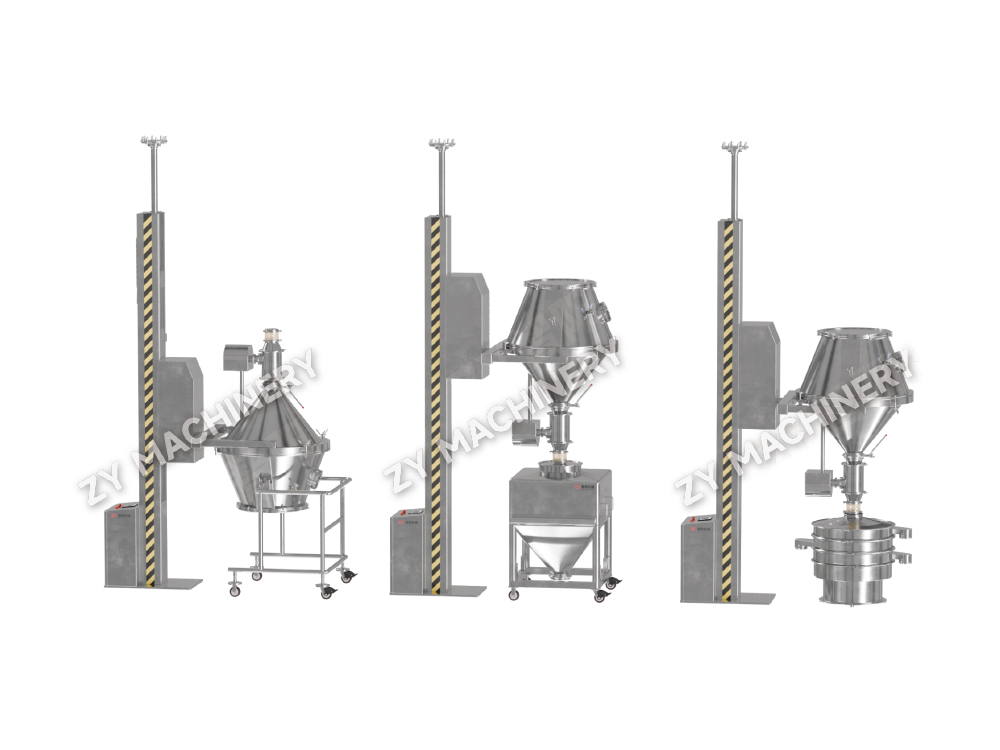
Połączenie tych operacji jednostkowych wymaga zamkniętych systemów przesyłu materiałów. W konfiguracjach OEB 3–4 dominują pośrednie kontenery do przewozu luzem (IBC) z zaworami dzielonymi alfa-beta, natomiast pasywne wykładziny ciągłe (PCL) zyskują na popularności w przypadku OEB 5, ponieważ eliminują styk zawór z zaworem, który jest częstym punktem wycieku. Wybór wiąże się również z walidacją czyszczenia: linie oparte na IBC wymagają oddzielnych stacji czyszczących, podczas gdy PCL są jednorazowego użytku i całkowicie eliminują obciążenie związane z walidacją czyszczenia – ale przy wyższych kosztach materiałów eksploatacyjnych.
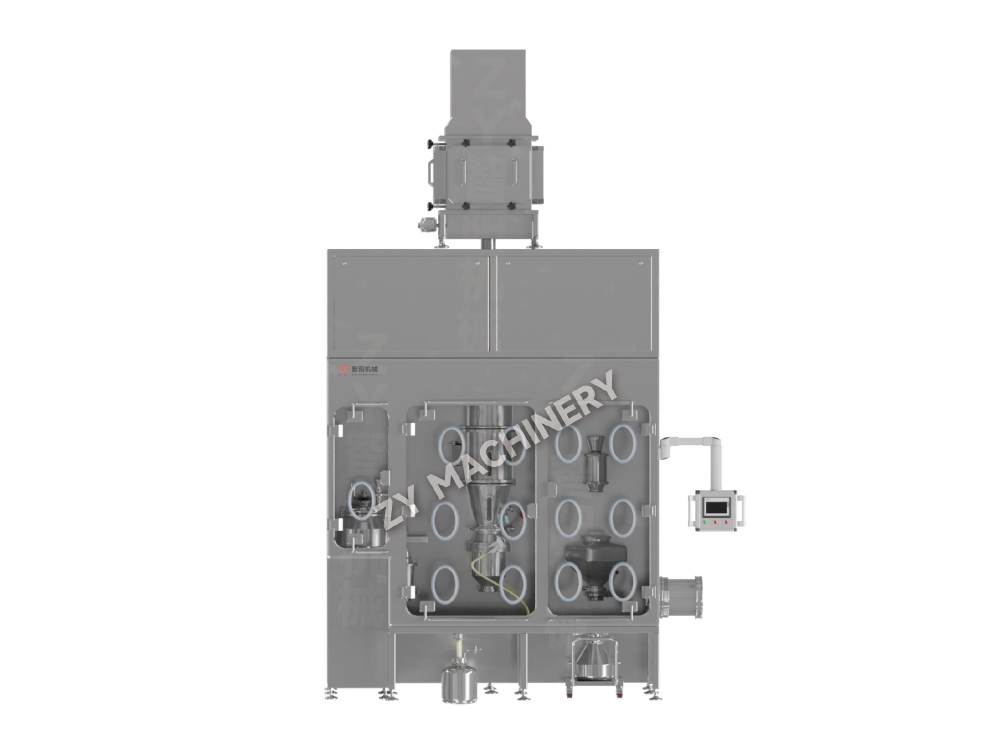
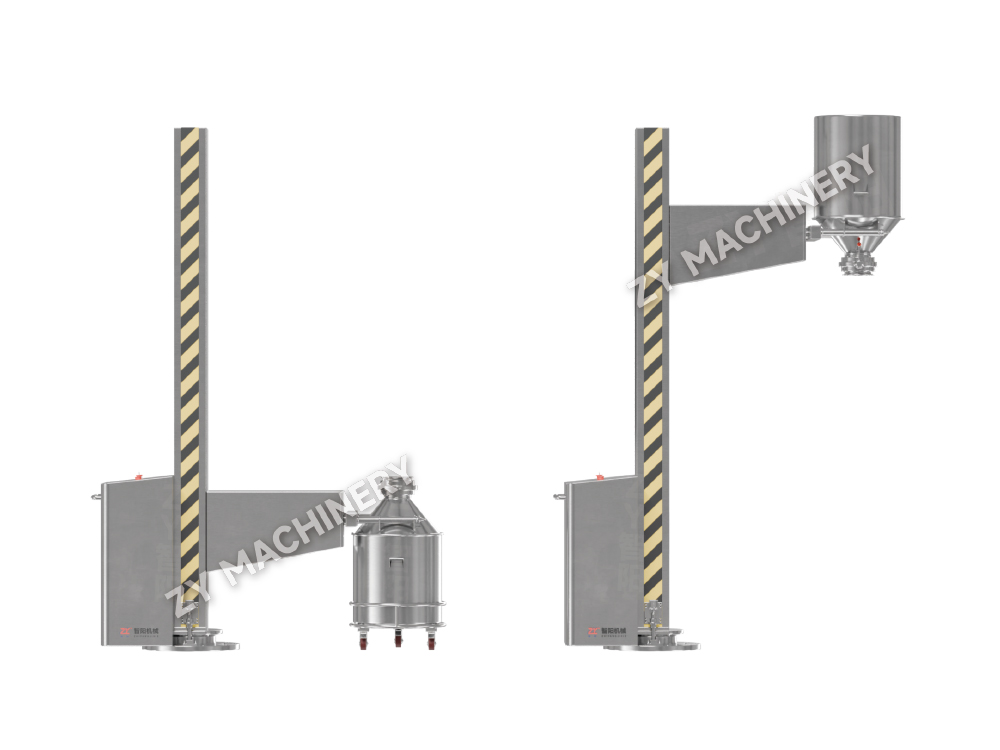
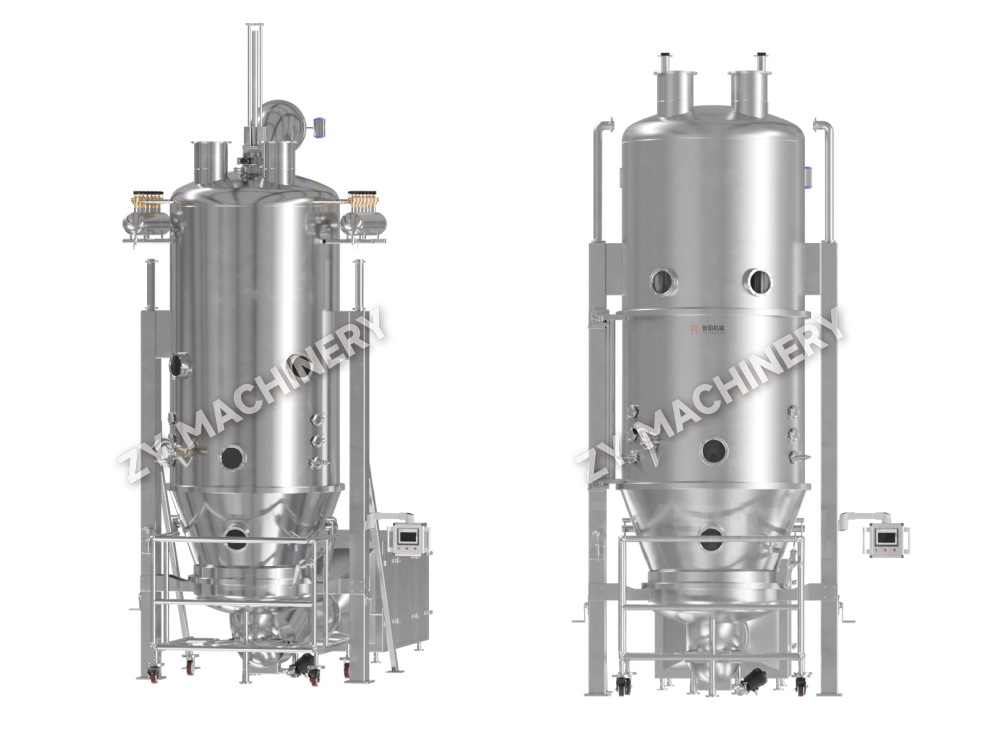
Praktyczna sekwencja selekcji rozpoczyna się od etapu o najwyższym ryzyku — zwykle granulacji. Jeśli granulator nie jest w stanie utrzymać docelowego OEL, nawet doskonała powlekarka nie uratuje zestawu. Z tego powodu wiele obiektów rozpoczyna inwestycję w sprzęt HPAPI od Linia granulatorów o dużej zawartości , następnie wprowadź fazę systemy mieszające i wreszcie powłoka o wysokich parametrach.
Skalowanie procesu HPAPI z 1-litrowego reaktora laboratoryjnego do linii komercyjnej o masie 500 kg to nie tylko problem inżynieryjny — to problem ograniczający rozprzestrzenianie się, który zaostrza się wraz ze wzrostem każdego rzędu wielkości. Dygestoria laboratoryjne działające przy ciężarze 50 gramów zapewniają zerową ochronę przy ciężarze 50 kilogramów, gdzie przenoszenie proszku powoduje powstawanie w powietrzu stężeń, które mogą wzrosnąć 1000-krotnie podczas zrzucania worków lub nabierania.
Ścieżkę zwiększania skali należy podzielić na trzy odrębne systemy ochrony, każdy z własnym zestawem sprzętu i wymogami weryfikacyjnymi.
Krytycznym działaniem zwiększającym skalę jest ocena możliwości przechowywania. Odwzorowuje każdą otwartą operację – ładowanie, pobieranie próbek, rozładowywanie, wymianę filtrów – na rozwiązanie zabezpieczające i ocenia ryzyko resztkowe po kontrolach. W przypadku cytotoksycznego HPAPI o masie od 10 kg do 500 kg ocena szczelności zidentyfikowała pięć etapów wysokiego ryzyka, z których trzy wymagały modyfikacji technicznych (dodanie izolowanego portu pobierania próbek, modernizacja do dwuzaworowej stacji dokującej IBC i instalacja automatycznej krajarki do worków). Po wdrożeniu osobiste próbki powietrza spadły ze średniej geometrycznej 12 ng/m3 do 0,8 ng/m3 – co stanowi 15-krotną poprawę, która przekroczyła limit alarmowy oparty na OEL.
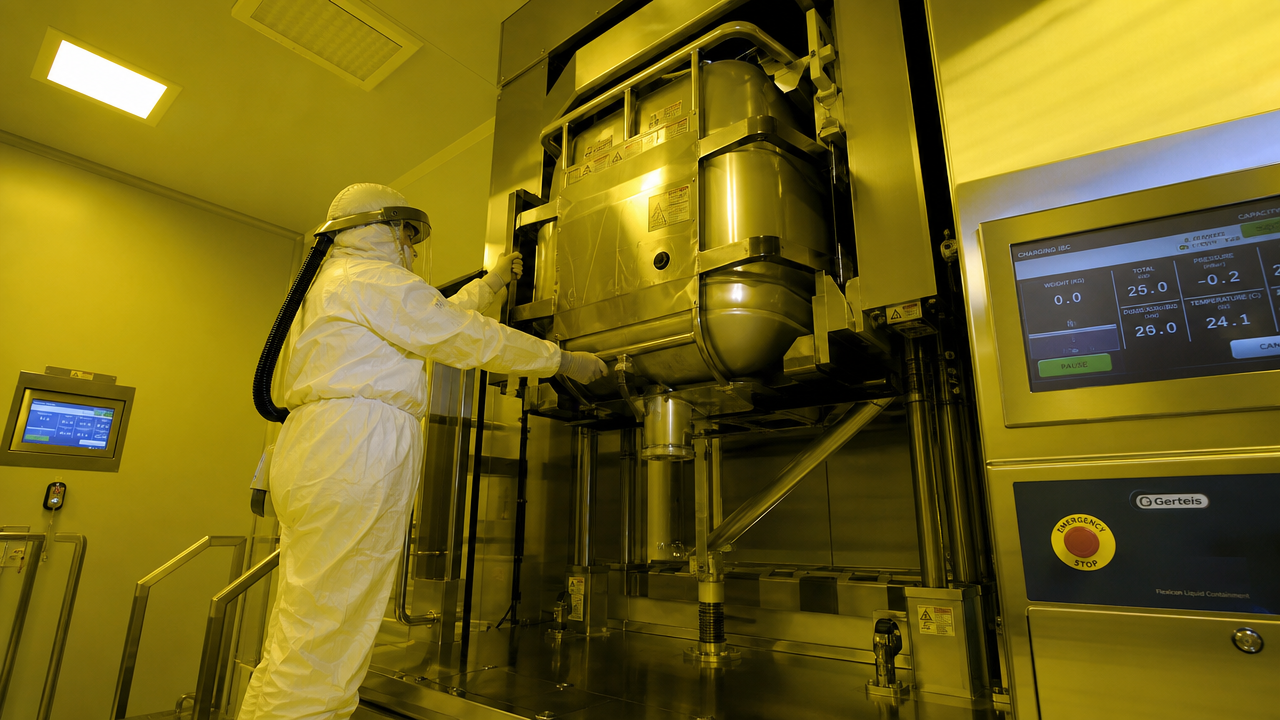
Żadna linia HPAPI nie jest bezpieczna bez walidacji czyszczenia, która potwierdza usunięcie silnych pozostałości do poziomów, które nie stwarzają ryzyka zanieczyszczenia krzyżowego następnego produktu. Podstawowym miernikiem jest limit narażenia uwarunkowany stanem zdrowia (HBEL), często wyrażany jako dopuszczalne dzienne narażenie (PDE) lub ADE. Typowym limitem przeniesienia jest 10 ppm poprzedniego produktu w następnej maksymalnej dawce dziennej, ale w przypadku HPAPI ta wartość 10 ppm jest często o rząd wielkości za wysoka. W przypadku związku o ADE wynoszącym 1 µg/dzień przeniesienie 10 ppm na tabletkę 500 mg dałoby 5 µg – pięć razy więcej niż bezpieczny limit. Zatem limity czyszczenia muszą być obliczane specjalnie dla każdego związku, a nie zapożyczone z programów o słabym działaniu.
Strategia czyszczenia dzieli się na automatyczne czyszczenie na miejscu (CIP) i czyszczenie ręczne. CIP dominuje w sprzęcie HPAPI, ponieważ eliminuje narażenie operatora podczas czyszczenia. Kulki natryskowe, obrotowe głowice strumieniowe i dysze o dużej prędkości docierają do wewnętrznych powierzchni bez przerywania obudowy. Jednak sam proces CIP nie jest w stanie usunąć wszystkich pozostałości z uszczelek, uszczelek i martwych nóg — wymagają one ręcznego przetarcia, które należy wykonać wewnątrz izolatorów lub przez otwory rękawicowe z pełnymi środkami ochrony indywidualnej.
| Metoda pobierania próbek | Zalety | Ograniczenia | Najlepsza aplikacja |
|---|---|---|---|
| Wytrzeć powierzchnię (wacik) | Bezpośrednio mierzy pozostałości na powierzchniach sprzętu; może kierować reklamy na najgorsze lokalizacje | Odzyskiwanie zależne od techniki; nie może próbkować niedostępnych obszarów | Weryfikacja po CIP powierzchni krytycznych (miska, rynna wyrzutowa) |
| Pobieranie próbek wody do płukania | Integruje pozostałości z dużych powierzchni; nieinwazyjne | Musi zakładać równomierne rozpuszczenie; może brakować nierozpuszczalnych pozostałości | Końcowe płukanie zbiorników, mieszalników i linii przesyłowych |
| Monitorowanie spisu treści online | Dane w czasie rzeczywistym; zmniejsza rotację laboratorium; modne | Niespecyficzne dla związku; fałszywe alarmy ze środków czyszczących | Ciągła weryfikacja cykli płukania i powrotów wody CIP |
Kryteria akceptacji ustalane są na poziomie PDE, co przekłada się na maksymalne dopuszczalne przeniesienie (MAC) na powierzchnię. Dla granulatora o pojemności 500 litrów, o powierzchni wewnętrznej 12 m² i całkowitym MAC wynoszącym 1 mg, limit na powierzchnię wynosi 0,083 mg/100 cm². Próbki wycierane muszą wykazywać pozostałości poniżej tego limitu, przy zastosowaniu współczynników odzysku. Każde odchylenie powoduje analizę pierwotnej przyczyny — często wskazuje na martwą nogę, z którą nie ma kontaktu spray CIP, lub uszczelkę zatrzymującą API. Przeprojektowanie tych obszarów tak, aby były drenażowe i gładkie (Ra < 0,8 µm) zapobiegają nawrotom.
Udany program walidacji czyszczenia HPAPI składa się z co najmniej trzech kolejnych pomyślnych przebiegów, obejmuje zarówno kontrolę wizualną, jak i testy analityczne, a następnie przeprowadza ponowną walidację za każdym razem, gdy zmienia się wielkość partii, parametry czyszczenia lub konfiguracja sprzętu. Witryny, które integrują monitorowanie TOC online po CIP, zmniejszają obciążenie testami wymazów laboratoryjnych o 40–60%, przyspieszając zwalnianie partii bez utraty bezpieczeństwa.
Aby przetestować te zasady, średniej wielkości CDMO przeprowadziło cytotoksyczny HPAPI klasy II BCS z późnego etapu produkcji klinicznej (partia 10 kg) do skali komercyjnej (partia 500 kg) w ciągu 18 miesięcy. Związek miał OEL wynoszący 0,3 µg/m3 – zdecydowanie na obszarze OEB 5 – a istniejąca linia pilotażowa, w której zastosowano izolatory z otwartym przodem i ręczne transfery IBC, odnotowała poziomy narażenia osobistego wynoszące średnio 1,5 ng/m3, ale ze skokami do 22 ng/m3 podczas wymiany filtrów.
W projekcie zwiększającym skalę etap ręcznego ładowania zastąpiono zautomatyzowaną krajarką worków umieszczoną w izolatorze o wysokiej integralności. Etap granulacji na mokro przeniesiono do a zawierał granulator o wysokim ścinaniu z dzielonym zaworem wylotowym, który jest podłączony bezpośrednio do mieszalnika IBC o masie 500 kg. Powlekarkę zmodernizowano do jednostki podciśnieniowej obsługującej CIP, a wszystkie obudowy filtrów przeprojektowano pod kątem wymiany typu work-in/bag-out (BIBO) z ciągłą osłoną wkładki.
Po oddaniu do eksploatacji monitoring środowiska wykazał średnią geometryczną narażenia osób na poziomie 0,09 ng/m3, co oznacza redukcję o 85% w porównaniu z danymi pilotażowymi. W 22 seriach komercyjnych nie wystąpiły żadne przekroczenia limitu alarmowego 0,3 ng/m3. Walidacja czyszczenia przeszła pomyślnie trzy kolejne przebiegi, a wyniki wody do płukania były poniżej MAC obliczonego na podstawie PDE, a odzysk wymazu dla związku docelowego wynosił średnio 92%. Całkowita inwestycja kapitałowa wyniosła 4,2 miliona dolarów, ale projekt osiągnął komercyjną produkcję 9 miesięcy przed planowanym terminem, ponieważ całkowicie wyeliminowano awarie zabezpieczeń, które spowodowały dwa 6-tygodniowe przestoje podczas kampanii pilotażowych.
Wielu menedżerów operacyjnych postrzega sprzęt o dużej pojemności jako centrum kosztów. Ta perspektywa ignoruje ukryte koszty otwartej obsługi: wskaźniki spalania środków ochrony indywidualnej, wycieczki monitorujące środowisko, straty partii spowodowane zanieczyszczeniem krzyżowym i przestoje regulacyjne. Porównanie całkowitego kosztu posiadania (TCO) w okresie 5 lat dla linii OEB 4 HPAPI o wielkości partii 200 kg ujawnia uderzającą odwrotność: linia ograniczająca kosztuje o 18% więcej kapitału, ale zmniejsza roczne koszty operacyjne o 37%.
| Kategoria kosztów | Linia powstrzymująca | Linia otwarta |
|---|---|---|
| Instalacja sprzętu kapitałowego | 3200 | 2600 |
| Roczne środki ochrony osobistej i materiały eksploatacyjne | 80 | 340 |
| Coroczna walidacja czyszczenia (wymazy, laboratorium) | 45 | 120 |
| Coroczny przestój (awarie obudowy) | 0 (przewidywany) | 210 |
| Całkowity koszt 5-letni (w tym kapitał) | 3825 | 5950 |
Największe oszczędności wynikają z uniknięcia przestojów. Operacje na linii otwartej spędzały średnio 14 dni w roku na badaniu i usuwaniu skutków wypadnięć w zabezpieczeniach, podczas gdy zaprojektowane kontrole na linii zamkniętej eliminowały ryzyko wypadnięcia u źródła. Koszt jednorazowych materiałów eksploatacyjnych do systemów bezpiecznego przenoszenia — takich jak pasywne podkładki ciągłe — został całkowicie zrównoważony przez zmniejszenie zużycia ŚOI o 65% i zmniejszenie objętości testowanej wymazów o 60%. Dla producenta kontraktowego rozliczającego 2000 dolarów za godzinę produkcji 14 dodatkowych dni produkcyjnych przekłada się na ponad 670 000 dolarów rocznego zwrotu przychodów.
Koszt obiektu to inny wymiar. Linia zamknięta z izolacją podciśnieniową może w rozsądny sposób dzielić budynek z urządzeniami o niskim natężeniu, bez konieczności całkowitej separacji fizycznej. Otwarta linia HPAPI rutynowo wymaga dedykowanego skrzydła z oddzielnym systemem HVAC, fartuchami i przepływem materiałów, co zwiększa kapitał obiektu o 1,5–2 miliony dolarów, co powyższe obliczenie całkowitego kosztu posiadania uwzględnia już kwotę kapitału linii otwartej. Wynik: zabezpieczenie nie jest opcją premium, ale długoterminową strategią optymalizacji kosztów dla każdego produktu HPAPI, którego dostawy komercyjne mają trwać dłużej niż trzy lata.
Chcesz być na bieżąco?
Skontaktuj się z nami za pośrednictwem poniższego adresu e-mail.
Nie martw się o spam. My też tego nienawidzimy!
Klient mobilny
Konto wideo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail: zy@zy-drying.com
Identyfikator WeChata
Prawa autorskie 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Wszelkie prawa zastrzeżone  Producent sprzętu do dozowania substancji stałych doustnie