Granulator do podnoszenia i przenoszenia leja NTFZ
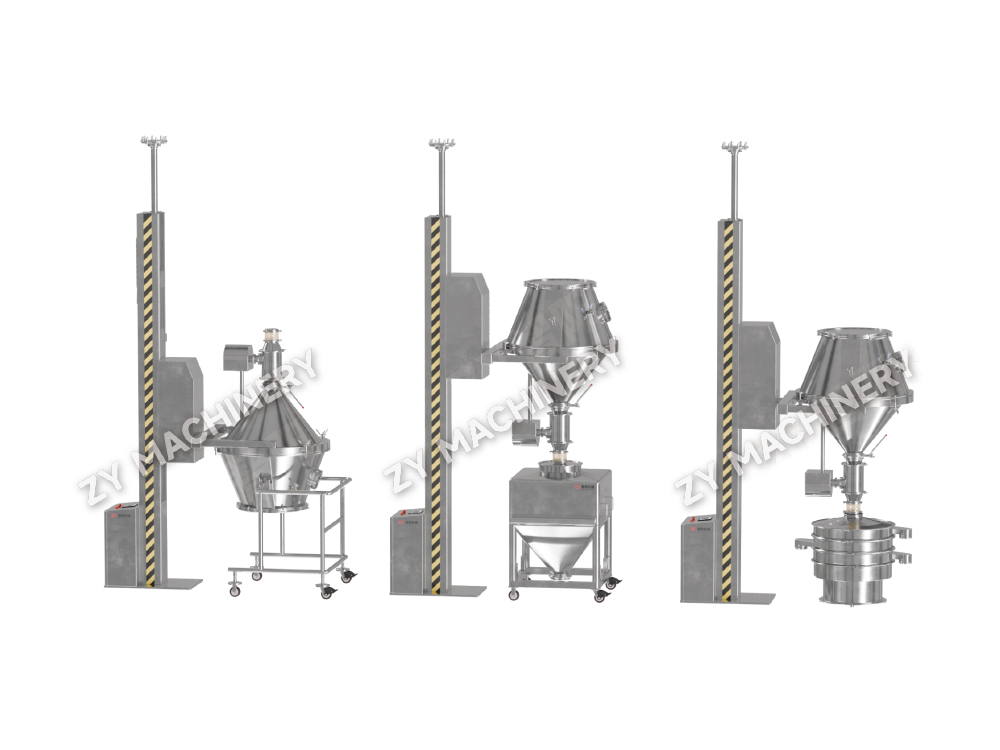
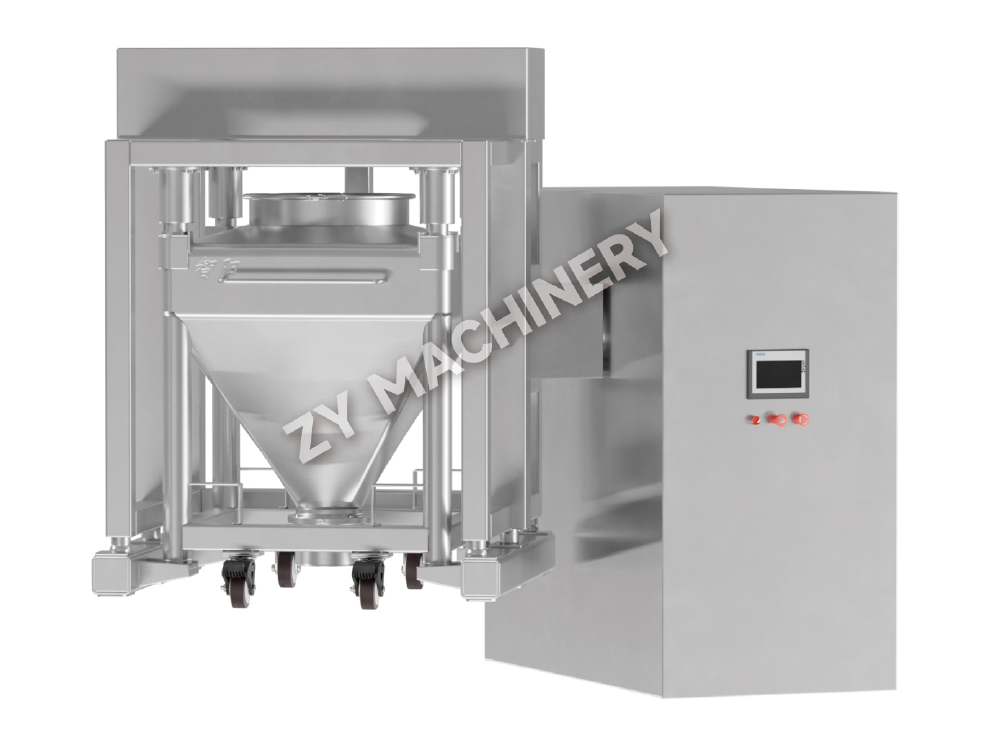
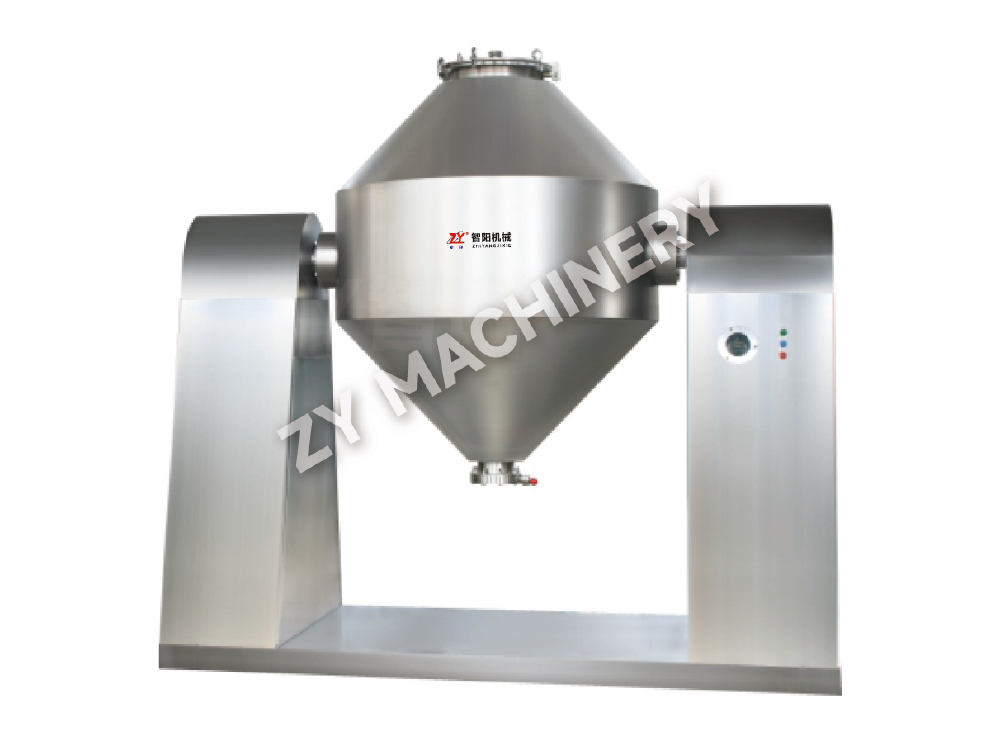
Granulator podnoszący i transferowy NTFZ przeznaczony jest do przenoszen.....

W większości linii dozowania substancji stałych doustnie największym źródłem narażenia na proszek i zmienności pomiędzy partiami nie jest granulator, suszarka ani tabletkarka. Wszystko pomiędzy nimi: przechylanie bębna, otwarte nabieranie i ręczne podnoszenie powodują przenoszenie materiału z jednego etapu procesu do następnego. Dlatego też systemy przenośników dla przemysłu farmaceutycznego powinny być określane z taką samą rygorystycznością, jak maszyny do przetwarzania rdzeniowego. Dobrze zaprojektowany łańcuch przesyłowy utrzymuje proszek w zamknięciu, chroni operatorów i zachowuje jednorodność mieszanki, od której zależy Twoja praca weryfikacyjna; źle wybrany niszczy wszystkie trzy na raz.
W zakładzie farmaceutycznym transport opisuje dwa zadania, które wyglądają podobnie, ale kończą się zupełnie inaczej. Przed kompresją wyzwaniem jest przenoszenie proszków, granulek i mieszanek pośrednich pomiędzy operacjami jednostkowymi: ładowanie surowców do młynów, podawanie granulatorów, przenoszenie mokrego granulatu do suszarek ze złożem fluidalnym i dostarczanie końcowych mieszanek do tabletkarki lub napełniacza kapsułek. Na dalszym etapie wyzwanie przenosi się na transport tabletek, kapsułek i opakowanych produktów poprzez kontrolę, sortowanie i pakowanie. Górna strona niesie ze sobą większe ryzyko hermetyzacji, ponieważ to tam produkt jest otwarty w stosunku do pomieszczenia i gdzie operatorzy pracują najbliżej niego.
Z powodu tego podziału wielu dostawców sprzętu do stałego dozowania organizuje swoje maszyny w oparciu o mapę procesów, a nie luźny katalog. Skoordynowany Seria urządzeń do przenoszenia i przenoszenia obejmujący podajniki próżniowe, podnośniki pojemników, stacje ładowania i systemy dozowania w ramach jednej logiki inżynierskiej, jest znacznie łatwiejszy do sprawdzenia, czyszczenia i konserwacji niż mozaika maszyn złożonych z niepowiązanych źródeł. Poniższa tabela przedstawia cztery technologie, z którymi będziesz się najczęściej spotykać, w powiązaniu z ich obowiązkami i głównymi problemami projektowymi.
| Systemu | Co porusza | Typowa pozycja w procesie | Podstawowy problem projektowy |
|---|---|---|---|
| Transport próżniowy | Proszki i granulaty | Zasilanie granulatorów, młynów, tabletkarek i wypełniaczy kapsułek z bębnów lub pojemników masowych | Powstrzymywanie i zapobieganie segregacji mieszanki podczas przenoszenia |
| Systemy podnoszenia pojemników i leja zasypowego | Pojemniki pośrednie i IBC | Łączenie granulacji, suszenia, mielenia, mieszania i kompresji | Bezpieczne podnoszenie ciężkich ładunków i czyste, powtarzalne interfejsy |
| Bezpyłowe stacje ładowania | Surowe proszki z worków i bębnów | Dozowanie i wstępne ładowanie na początku procesu | Kontrola narażenia operatora na pył i zanieczyszczeń krzyżowych |
| Przenośniki taśmowe | Tabletki, kapsułki, towary pakowane | Linie inspekcyjne, sortujące i pakujące | Higieniczne powierzchnie i delikatne obchodzenie się z gotowymi postaciami dawkowania |
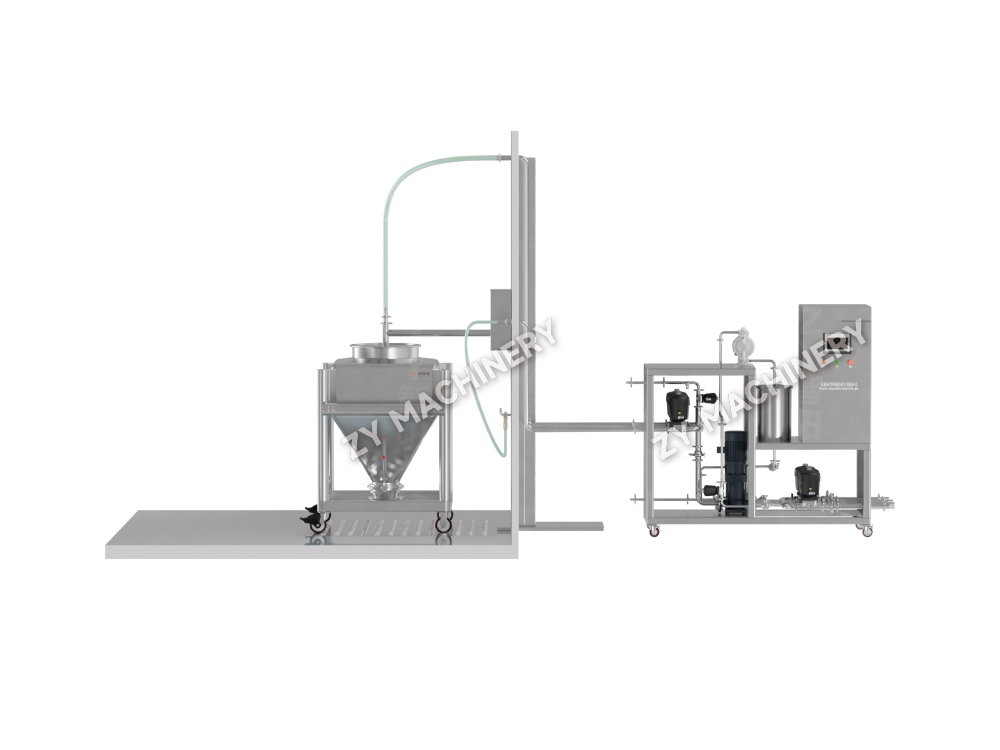
Przenoszenie próżniowe stało się domyślną odpowiedzią na zamknięty transport proszku, a uzasadnienie jest proste. Podajnik próżniowy pobiera materiał przez szczelną rurkę z bębna, pojemnika lub worka bezpośrednio do maszyny odbierającej, dzięki czemu proszek nigdy nie przedostaje się do powietrza w pomieszczeniu. Praktyczne korzyści szybko się kumulują: operatorzy przestają podnosić ciężkie beczki do wlotów maszyny, substancje silne lub drażniące pozostają zamknięte, ryzyko zanieczyszczenia krzyżowego w powietrzu pomiędzy partiami gwałtownie spada, a mieszanki docierają do tabletkarki bez segregacji, która powoduje otwarte wylewanie.
Przy ocenie podajnika próżniowego mniej istotne są szczegóły dotyczące mocy ssania, a bardziej przydatności farmaceutycznej: media filtracyjne dostosowane do rozkładu wielkości cząstek, zaciski szybkozwalniające do demontażu, powierzchnie styku pozbawione szczelin, węże antystatyczne do proszków drobnych lub o niskiej wilgotności oraz przepustowość dostosowana do faktycznego zużycia dalszej maszyny. Zasilanie granulatora szybkotnącego, ponowne napełnianie leja tabletkarki w połowie partii i ładowanie młyna nakładają różne cykle pracy na tę samą maszynę, dlatego należy dobrać system do najbardziej wymagającego przypadku, a nie do przeciętnego.
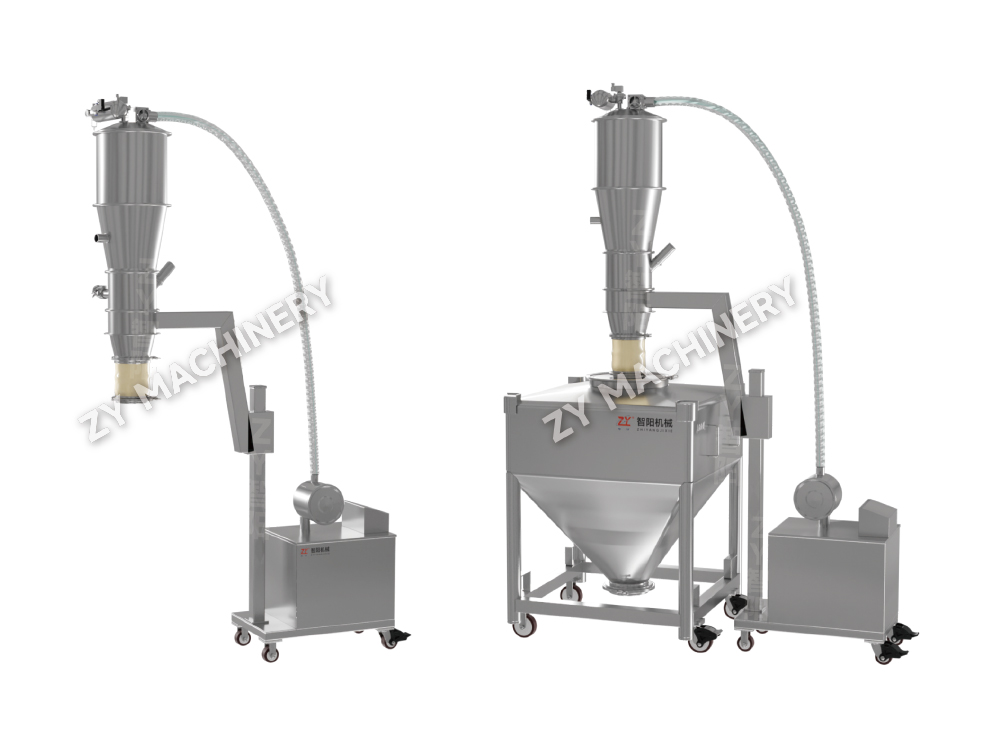 Maszyna podciśnieniowa ZKS do przenoszenia proszku Ten przenośnik próżniowy przenosi proszki i granulki przez uszczelnione linie do lejów samowyładowczych, pras i mieszalników z automatyczną kontrolą poziomu. Pasuje do dyskusji na temat cykli pracy zasilania i rozmiaru w odniesieniu do najbardziej wymagającego przypadku na dalszym etapie przepływu. Zobacz produkt →
Drugim zadaniem na wcześniejszym etapie jest przemieszczanie półproduktów, mokrego granulatu, suszonego granulatu i końcowych mieszanek pomiędzy operacjami jednostkowymi i w tym przypadku produkcja oparta na pojemnikach zastąpiła łopatę. W przepływie pracy w pojemnikach materiał pozostaje w tym samym szczelnym pojemniku, od granulatora szybkotnącego przez suszarkę ze złożem fluidalnym do młyna kalibrującego, co oznacza mniej kontaktu produktu z powierzchnią podczas czyszczenia i znacznie mniejsze straty podczas przenoszenia. Maszyny do podnoszenia i podawania uzupełniają łańcuch: zamontowana na stałe maszyna podająca podnosi pojemnik do wlotu tabletkarki, mobilna wersja teleskopowa obsługuje kilka maszyn na jednym piętrze, a windy międzypoziomowe obsługują zakłady, w których granulacja i prasowanie znajdują się na różnych poziomach.
Szczegóły decydujące o tym, czy to działa w praktyce, są mało efektowne. Rozmiary pojemników muszą być takie same w każdej maszynie odwiedzanej przez pojemnik, rama podnosząca musi sięgać zarówno do wysokości dokowania pojemnika, jak i do wlotu odbiorczego, a interfejs łączący musi zamykać się czysto za każdym razem, bez adapterów i improwizacji. Określ te interfejsy jako jedną rodzinę w całej linii, a nie maszyna po maszynie, a łańcuch transferu będzie zachowywał się jak pojedynczy system, a nie zbiór wyjątków.
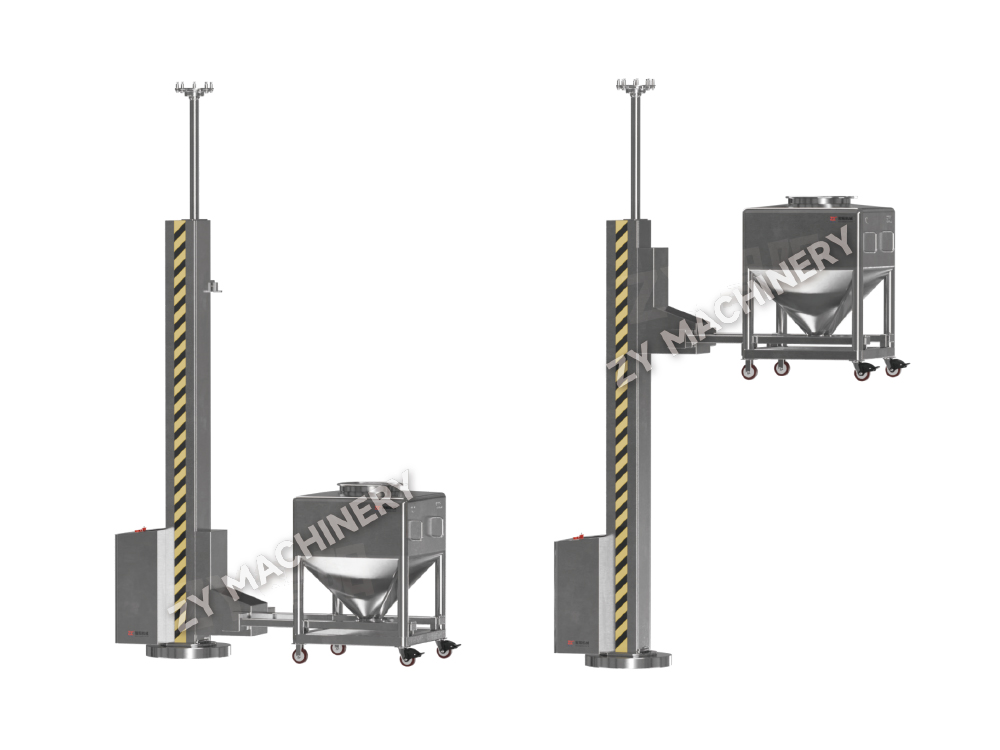 Maszyna do podnoszenia i podawania pojemników NTD Winda podnosi pojemniki i umieszcza je szczelnie zamknięte w mikserach, tabletkarkach i napełniaczach kapsułek w celu zapewnienia zamkniętego transportu. Odpowiada to kwestii spójnych interfejsów pojemników i czystych połączeń łączących w całym łańcuchu przesyłowym. Zobacz produkt →
Kontrola zanieczyszczeń krzyżowych zwykle kończy się niepowodzeniem w pierwszym momencie procesu, czyli w momencie wejścia surowca. Ręczne opróżnianie worków i beczek do młyna lub granulatora powoduje uwolnienie chmury pyłu, której nie jest w stanie usunąć żadna kontrola na dalszym etapie, i powoduje, że operator ma bezpośredni kontakt z materiałem. Bezpyłowe stacje podawania rozwiązują ten problem u źródła: materiał jest ładowany przez kontrolowaną szczelinę, a odsysanie odbywa się tam, gdzie faktycznie powstaje pył, dzięki czemu operator zajmuje się pojemnikiem, a pomieszczenie nie zajmuje się pyłem. Połączenie punktu ładowania ze zintegrowanym systemem ważenia pozwala na dokonanie dokładnego i bezpiecznego dozowania w jednym kroku, co skraca drogę wydawania i całkowicie eliminuje jedno pośrednie przenoszenie.
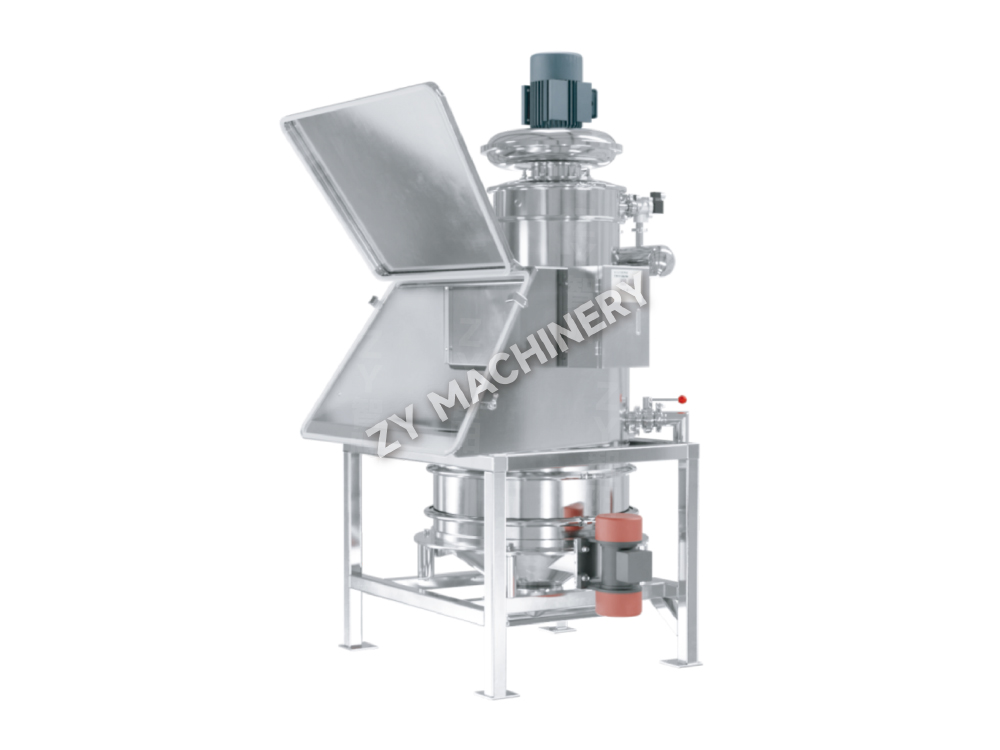 Bezpyłowa stacja załadowcza TLZ do załadunku surowca Ta stacja ładująca wychwytuje kurz w punkcie otwarcia dzięki jednokierunkowemu przepływowi powietrza, filtrom czyszczonym pulsacyjnie i opcjonalnym funkcjom związanym z ważeniem, co zapewnia szczelność na poziomie źródła i dokładność dozowania omówione w otaczającym tekście. Zobacz produkt →
Niezależnie od tego, jakie technologie połączysz, kilka kryteriów oddziela sprzęt, który bezproblemowo przechodzi kwalifikacje, od sprzętu, z którym staje się codzienną walką. Przejrzyj je przed zakupem:
Większość rozczarowań ma swój początek w kilku przewidywalnych decyzjach. Najbardziej powszechnym rozwiązaniem jest wybór systemu przesyłowego na końcu, po zablokowaniu maszyn procesowych, co wymusza dopasowanie transportu do pozostałych wlotów i wysokości. Inne obejmują mieszanie rozmiarów pojemników pomiędzy maszynami, zapominanie, że każdy punkt transferu wydłuża czas czyszczenia podczas zmiany partii, oraz akceptowanie sprzętu, który przybywa bez dokumentacji potrzebnej zespołowi ds. jakości do celów instalacji i kwalifikacji operacyjnych. Żaden z nich nie jest problemem technicznym; są to problemy z sekwencjonowaniem, których można uniknąć na etapie planowania i których naprawa jest kosztowna po instalacji.
Traktowany raczej jako droga procesowa, a nie linia zakupowa, transport staje się jednym z ulepszeń o największym wpływie dostępnych w instalacji dozowania substancji stałych: skraca czas przezbrajania, usuwa najbardziej zapylone zadania z dnia operatora i chroni jednorodność mieszanki, za którą już zapłaciłeś. Zacznij od charakterystyki materiału i mapy przepływu materiałów, wybierz zamknięty transfer wszędzie tam, gdzie w przeciwnym razie produkt miałby kontakt z powietrzem w pomieszczeniu i nalegaj, aby każde złącze w łańcuchu było zaprojektowane tak, aby można je było czyścić. Te trzy decyzje eliminują większość ryzyka jeszcze przed napisaniem pierwszego cytatu.
Chcesz być na bieżąco?
Skontaktuj się z nami za pośrednictwem poniższego adresu e-mail.
Nie martw się o spam. My też tego nienawidzimy!
Klient mobilny
Konto wideo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail: zy@zy-drying.com
Identyfikator WeChata
Prawa autorskie 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Wszelkie prawa zastrzeżone  Producent sprzętu do dozowania substancji stałych doustnie