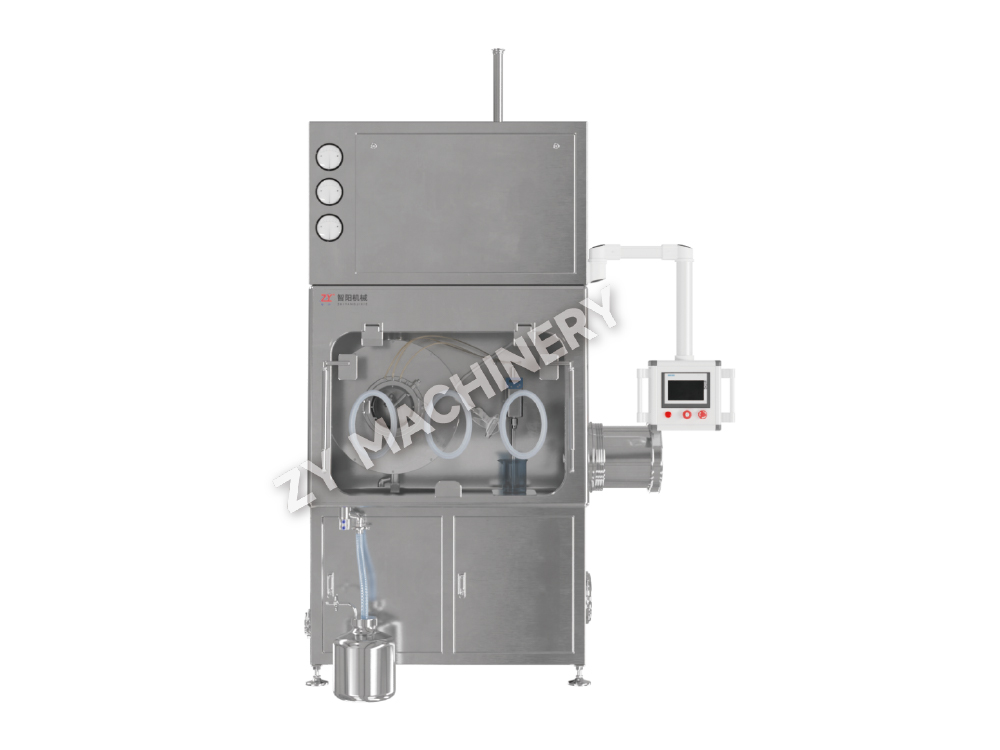
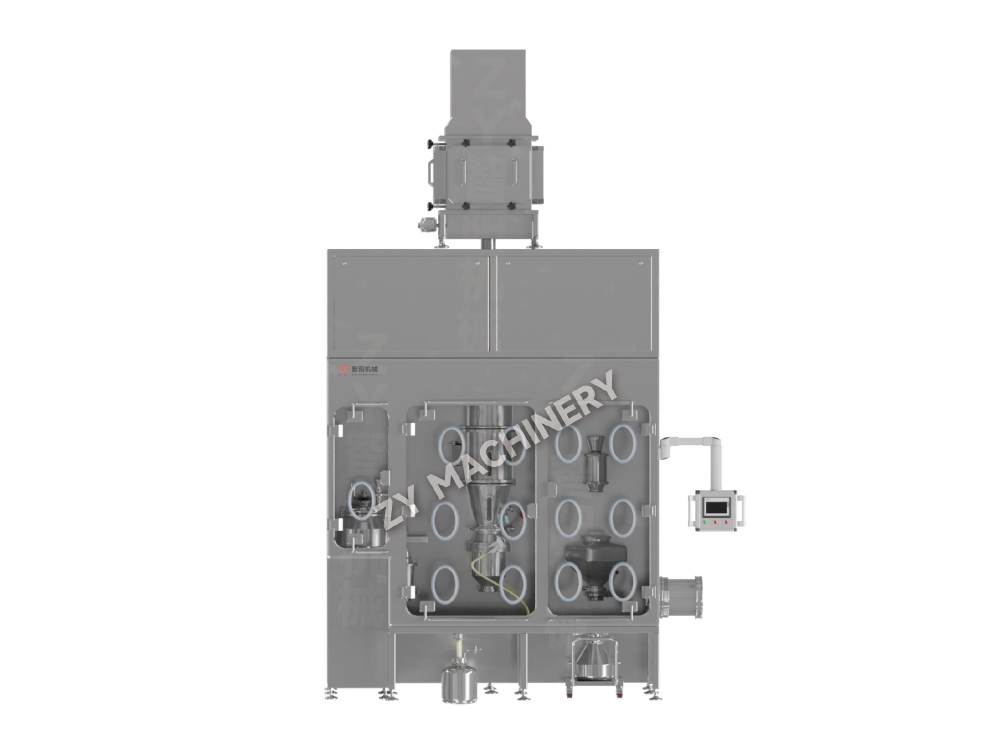
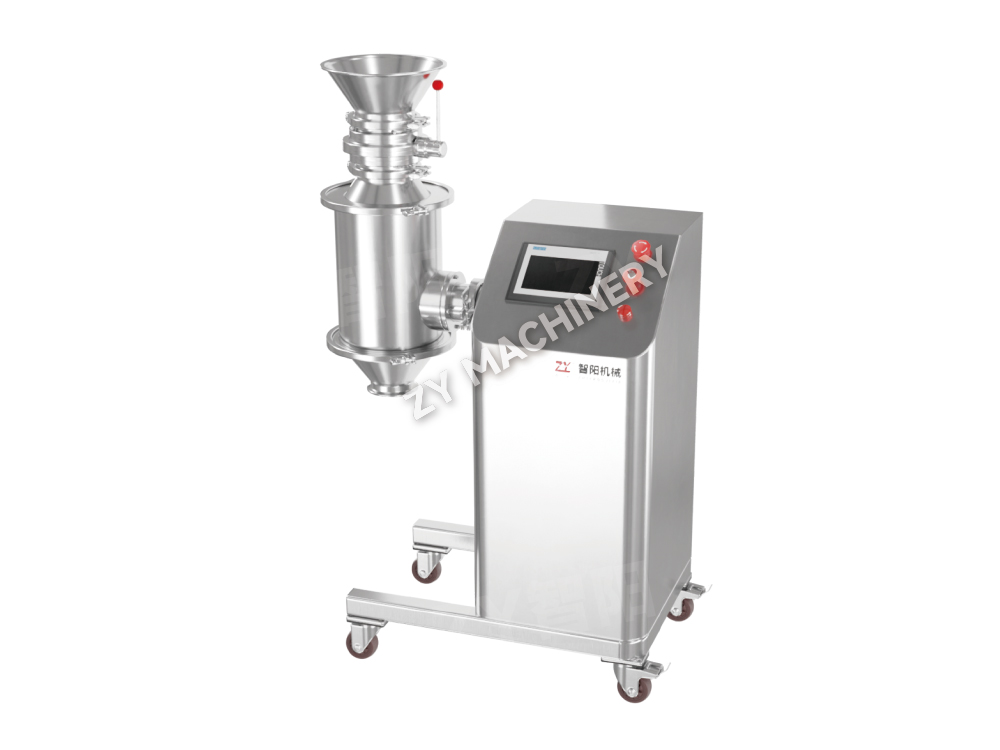
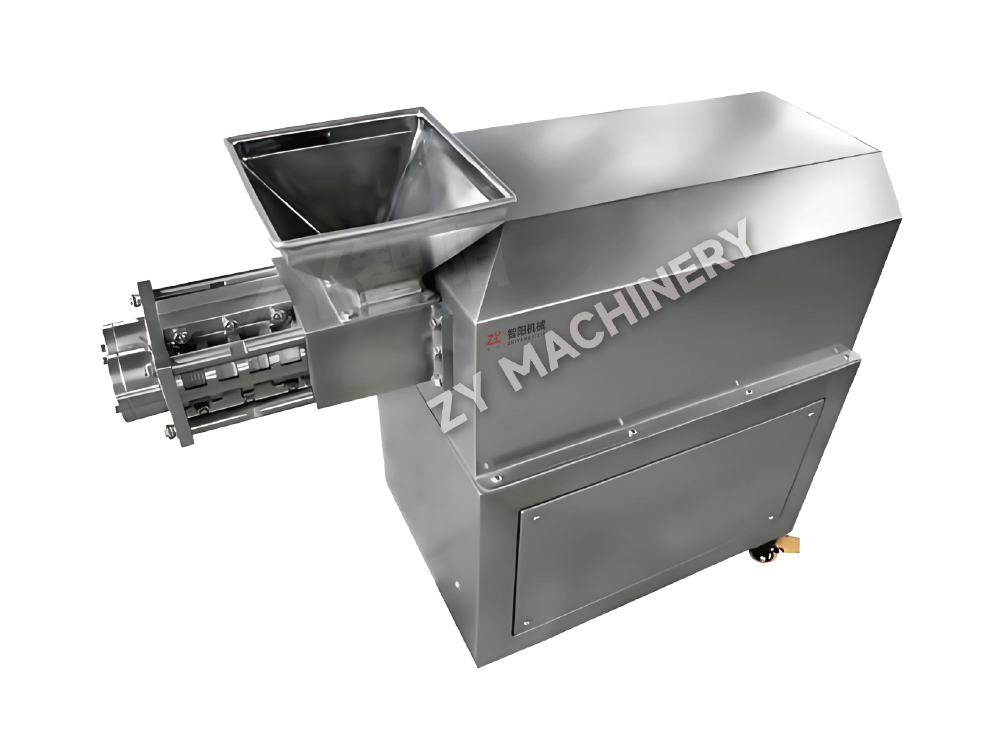
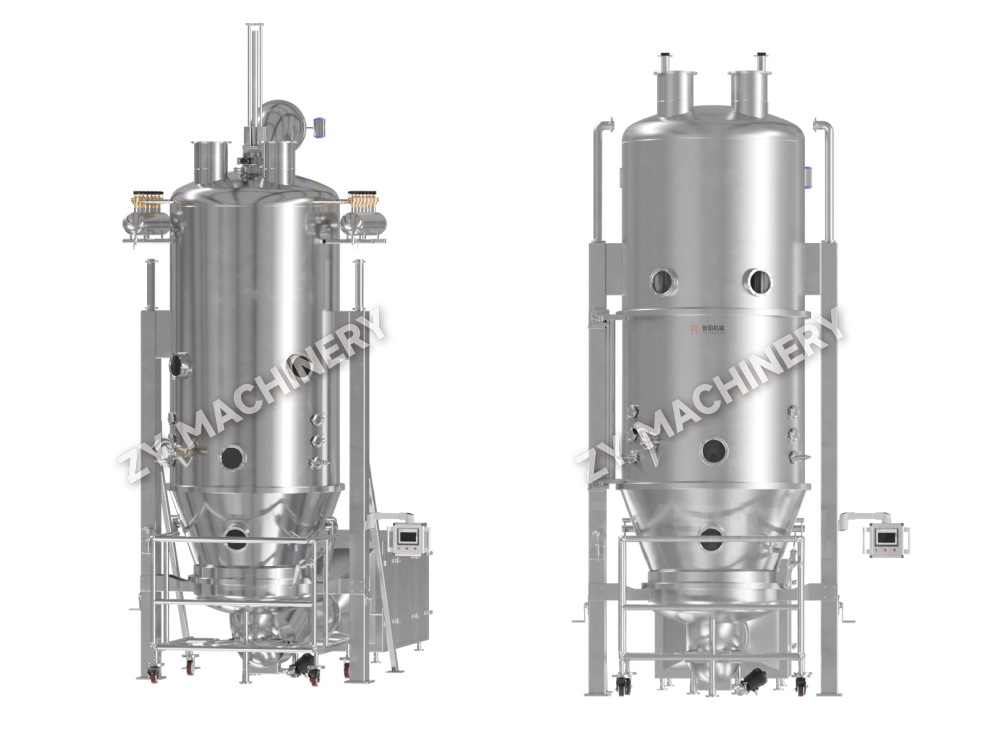
BGB HR&D Maszyna do powlekania o dużej pojemności i wysokiej wydajności
Maszyna do powlekania o dużej zawartości BGB HR&D została zaprojektowana.....

Prawdziwe możliwości urządzeń mieszających o dużej prędkości są definiowane nie przez samą moc silnika, ale przez prędkość końcówki i szybkość ścinania generowane w głowicy mieszającej. Dyspergator o dużej prędkości, pracujący z prędkością końcówki 4000–6000 stóp/min może zredukować aglomeraty cząstek w dyspersji pigmentu z 50 µm do poniżej 10 µm w czasie krótszym niż 15 minut – zadanie, którego wykonanie zajęłoby wiele godzin konwencjonalnemu mieszalnikowi wolnoobrotowemu. To dramatyczne skrócenie czasu przetwarzania w połączeniu z doskonałą jakością dyspersji jest głównym powodem, dla którego systemy te dominują w różnych gałęziach przemysłu, od powłok po farmaceutykę.
Sprzęt do szybkiego mieszania obejmuje rodzinę maszyn zaprojektowanych do przekazywania intensywnej energii mechanicznej mieszance płynu lub proszku. W przeciwieństwie do delikatnego mieszania, narzędzia te opierają się na wirnikach, wirnikach lub łopatkach o dużej prędkości, które powodują silne ścinanie, turbulencje i kawitację. Rezultatem jest szybkie zwilżanie proszków, deaglomeracja cząstek, emulgowanie niemieszających się cieczy i jednorodna zawiesina ciał stałych. Bezpośredni wniosek jest jasny: wybór mieszalnika szybkoobrotowego wymaga dopasowania wymaganej intensywności ścinania i wzorca przepływu do konkretnego celu przetwarzania, a nie tylko wyboru najszybszego silnika.
Prędkość końcówki – prędkość liniowa na zewnętrznej krawędzi łopatki mieszającej – jest najbardziej krytyczną zmienną. W przypadku ostrza rozpraszającego z zębem piły, mniej więcej co 3000 m/min wzrost prędkości końcówki podwaja naprężenie ścinające działające na aglomeraty. Próby terenowe w produkcji farb pokazują, że zwiększenie prędkości końcówki z 3200 stóp/min do 5000 stóp/min skraca czas mielenia na młynie trójwalcowym z trzech przejść do jednego przejścia, ponieważ jakość wstępnej dyspersji jest już bliska docelowej. Szybkość ścinania, mierzona w odwrotnych sekundach (s⁻¹), określa ilościowo gradient prędkości w płynie. Generuje standardowy, szybki dyspergator 10 000–50 000 s⁻¹ , podczas gdy mieszalnik rotor/stojan o wysokim ścinaniu może przekroczyć 100 000 s⁻¹ . Skok ten umożliwia zmniejszenie wielkości kropelek z 10 µm do 0,5 µm w emulsjach, co bezpośrednio poprawia stabilność produktu i jego trwałość.
| Typ miksera | Zakres prędkości końcówki (ft/min) | Typowa szybkość ścinania (s⁻¹) | Funkcja podstawowa |
|---|---|---|---|
| Rozpraszacz piłokształtny | 3500 – 5500 | 10 000 – 50 000 | Dyspersja pigmentu/aglomeratu |
| Wirnik/stojan (partia) | 3000 – 10 000 | 40 000 – 120 000 | Emulgowanie, deaglomeracja submikronowa |
| Inline mieszalnik szybkotnący | 4500 – 11 000 | 60 000 – 200 000 | Ciągła drobna emulsja, mielenie na mokro |
| Mieszadło szybkoobrotowe | 1500 – 3000 | 2000 – 10 000 | Mieszanie cieczy, przenoszenie ciepła |
Podczas gdy prędkość końcówki decyduje o ścinaniu, moc na jednostkę objętości (P/V) określa, jak równomiernie jest dostarczane to ścinanie. Dane laboratoryjne pokazują, że w przypadku dyspersji sadzy w wodzie osiągnięcie odczytu miernika Hegmana wynoszącego 7 wymaga P/V wynoszącego co najmniej 0,3 KM/gal podczas używania brzeszczotu piłowego; poniżej 0,15 hp/gal, niezdyspergowane aglomeraty pozostają niezależnie od wydłużonego czasu mieszania. Urządzenia o dużej prędkości osiągają to poprzez koncentrację energii mechanicznej w małej strefie silnego ścinania, a następnie poleganie na przepływie masowym w celu recyrkulacji całej partii przez tę strefę.
Równie ważny jest wzór przepływu. Rozpraszacz o przepływie promieniowym wypycha materiał na zewnątrz w stronę ściany zbiornika, powodując silny obrót od góry do dołu. Gdy stosunek średnicy wsadu do średnicy ostrza jest utrzymywany pomiędzy 2,8:1 i 3,5:1 tworzy się pojedynczy wir, który wyciąga proszek z powierzchni bez nadmiernego napowietrzania. Z kolei szybki wirnik o przepływie osiowym lepiej nadaje się do materiałów wrażliwych na ciepło, ponieważ przemieszcza płyn pionowo wzdłuż osi zbiornika z mniejszym lokalnym ścinaniem, redukując wzrost temperatury, a jednocześnie zapewniając szybką jednorodność. W przypadku bulionu fermentacyjnego przejście z mieszalnika promieniowego na szybkoobrotowy mieszalnik osiowy zmniejszyło średni wzrost temperatury o 4°C przy identycznym poborze mocy, zachowując aktywność enzymu.
Gdy konwencjonalny dyspergator nie jest w stanie zapewnić wymaganego zmniejszenia wielkości cząstek, konieczny staje się zespół rotor/stator. Urządzenia te zazwyczaj przepychają produkt przez precyzyjną szczelinę 0,1 mm do 0,5 mm —pomiędzy szybkoobrotowym wirnikiem a nieruchomym stojanem. Przy 3600 obr/min szczelina 0,3 mm generuje wyższe prędkości ścinania 180 000 s⁻¹ , zdolny do rozbijania kropelek oleju w kremie kosmetycznym do D90 wynoszącej 1 µm w jednym przejściu. Wielostopniowe konstrukcje wirnika/stojana, w których znajdują się dwa lub trzy koncentryczne pierścienie z coraz drobniejszymi szczelinami, mogą osiągnąć Wartości D50 poniżej 0,2 µm w emulsjach silikonowych bez użycia homogenizatorów wysokociśnieniowych.
Wybór pomiędzy konfiguracją wsadową a konfiguracją liniową zależy od objętości i lepkości. Jednostki inline wyróżniają się, gdy objętość przetwarzania przekracza 500 galonów, ponieważ zapewniają każdy element płynu doświadcza tej samej historii silnego ścinania eliminując martwe strefy. Konkretny przykład: mieszalnik rotorowo-stojanowy pracujący w trybie ciągłym, przetwarzający 80 galonów/min dodatku do płuczki wiertniczej, podniósł granicę plastyczności o 22% w porównaniu z dyspergatorem wsadowym o identycznej mocy znamionowej, dzięki wyeliminowaniu obejścia w zbiorniku.
Praktyczny proces selekcji rozpoczyna się od wymagań dotyczących końcowej dyspersji, a nie od mieszalnika. Poniższa hierarchia pytań, zaczerpnięta z doświadczenia inżynierii terenowej, zapobiega przewymiarowaniu i obniżeniu wydajności.
Dane uzyskane ze zwiększenia skali dyspersji pigmentu ilustrują schemat: laboratoryjny dyspergator o pojemności 50 galonów przy prędkości 5000 stóp/min wytworzył ziarno 7,5 Hegmana w 20 minut. Aby odtworzyć tę jakość w naczyniu produkcyjnym o pojemności 500 galonów, inżynierowie utrzymali tę samą prędkość wywrotu i tę samą prędkość stosunek średnicy ostrza do zbiornika wynoszący 0,33 , dostosowując moc, aby utrzymać P/V na stałym poziomie 0,35 KM/gal. Pierwsza partia produkcyjna spełniła specyfikację w 18 minut, potwierdzając, że podobieństwo geometryczne i stała moc na objętość to najbardziej niezawodne parametry zwiększania skali.
Powszechnym błędnym przekonaniem jest, że praca miksera wysokoobrotowego przy maksymalnych obrotach zawsze daje najlepsze rezultaty. W produkcji klejów nadmierna prędkość końcówki może spowodować rozrzedzenie roztworu polimeru do punktu, w którym Mieszanie dyspersyjne zostaje zatrzymane i mieszanka ulega przegrzaniu . Operatorzy mogą wykorzystać prostą krzywą zależności mocy od czasu, aby określić optymalny punkt końcowy: gdy pobór mocy ustabilizuje się na 2–3 minuty, dyspersja osiągnie równowagowy rozkład wielkości cząstek i dodatkowe mieszanie nie przyniesie dalszych korzyści. W jednym z systemów do wstępnego mieszania żywic epoksydowych zatrzymanie się na tym plateau zamiast pracy pozwala zaoszczędzić dodatkowe 15 minut 18% w energii elektrycznej i wyeliminowało potrzebę aktywnego chłodzenia.
Geometria ostrza również bezpośrednio wpływa na wydajność. Tworzy ostrze dyspersyjne z naprzemiennymi zębami promieniowymi i kątowymi kieszenie makrokawitacyjne które gwałtownie się zapadają, powodując intensywne lokalne ścinanie bez konieczności zwiększania prędkości silnika. Próby porównujące standardową tarczę z zębem piły z konstrukcją wzmocnioną kawitacją przy identycznych obrotach na minutę wykazały a Skrócenie czasu mieszania o 30%. aby osiągnąć odczyt miernika Hegmana wynoszący 7 dla dyspersji dwutlenku tytanu. Dodatkowo zamontowanie łopaty w zbiorniku niecentrycznie – zwykle w odległości 1/3 promienia zbiornika od ściany – zakłóca zawirowanie i zwiększa częstotliwość zderzeń o dużej intensywności pomiędzy aglomeratami a końcówką łopaty.
Intensywna energia mechaniczna, która sprawia, że szybkie mieszanie jest skuteczne, przyspiesza również zużycie. Zużycie brzeszczotu piłowego o grubości 1–2 mm na krawędzi zęba może zmniejszyć prędkość końcówki o do 8% i wymagają zwiększenia obrotów, aby to skompensować, co z kolei zwiększa zużycie energii. Program zapobiegawczy polegający na wymianie łopatek dyspersyjnych po każdych 800–1200 godzinach pracy lub gdy szerokość zęba zmniejsza się o 15%, zapewnia stałą jakość każdej partii. Zespoły rotor/stator wymagają kontroli szczelin co 300 godzin w przypadku preparatów ściernych; zwiększenie szczeliny z 0,3 mm do 0,5 mm może przesunąć kroplę emulsji D50 z 0,8 µm do 1,5 µm.
Skalowanie od pilotażu do produkcji jest konsekwentnie zgodne z zasadą jednakową prędkość końcówki i taką samą liczbę przejść przez strefę silnego ścinania . W przypadku wirnika/stojana typu inline oznacza to utrzymanie tego samego stosunku średnicy wirnika do szerokości szczeliny i tego samego czasu przebywania, co często wymaga pętli recyrkulacji przepływu. Udokumentowany sukces w transferze kremu kosmetycznego wykazał, że dopasowanie prędkości końcówki do 8000 stóp/min i sześciokrotna recyrkulacja partii przez jednostkę inline w skali 2000 litrów odtworzyła rozkład wielkości kropel 50-litrowej partii pilotażowej w ciągu ±5% na D90. To podejście skoncentrowane na procesie, oparte na mierzalnych parametrach ścinania i przepływu, przekształca sprzęt do mieszania o dużej prędkości z narzędzia wykorzystującego brutalną siłę w precyzyjny zasób produkcyjny.
Chcesz być na bieżąco?
Skontaktuj się z nami za pośrednictwem poniższego adresu e-mail.
Nie martw się o spam. My też tego nienawidzimy!
Klient mobilny
Konto wideo
Phone:+86-15161130178
Tel:+86-519-88674267
Email:czzy188@163.com
Phone:+86-15161132798
E-mail: zy@zy-drying.com
Identyfikator WeChata
Prawa autorskie 2026 Changzhou Zhiyang Machinery Equipment Co., Ltd. Wszelkie prawa zastrzeżone  Producent sprzętu do dozowania substancji stałych doustnie